Фрезерный станок с ЧПУ со шпинделем BT40: выбор и характеристики
2026-09-23
Фрезерный станок с ЧПУ со шпинделем BT40: технические особенности и критерии выбора для серийного производства
Выбор обрабатывающего центра для современного машиностроительного предприятия начинается не с цены, а с анализа требуемой точности и типа обрабатываемых материалов. Фрезерный станок с ЧПУ со шпинделем BT40 представляет собой оптимальное решение для задач средней и высокой сложности, где необходим баланс между скоростью съема материала и жесткостью конструкции. Конусность BT40 (Big Taper 40) является мировым промышленным стандартом для вертикальных обрабатывающих центров (VOB), обеспечивая надежную фиксацию инструмента диаметром до 25–32 мм при высоких оборотах.
В отличие от менее мощных систем BT30, используемых для высокоскоростной обработки мелких деталей, или массивных BT50, предназначенных для тяжелого чернового фрезерования, шпиндель BT40 занимает «золотую середину». Он позволяет эффективно работать с конструкционными сталями, алюминиевыми сплавами, чугуном и нержавеющими сталями, сохраняя при этом высокую динамику перемещений по осям. Для производственных линий, ориентированных на выпуск корпусных деталей, пресс-форм, автомобильных компонентов и авиадеталей, правильная конфигурация станка с интерфейсом BT40 становится ключевым фактором рентабельности.
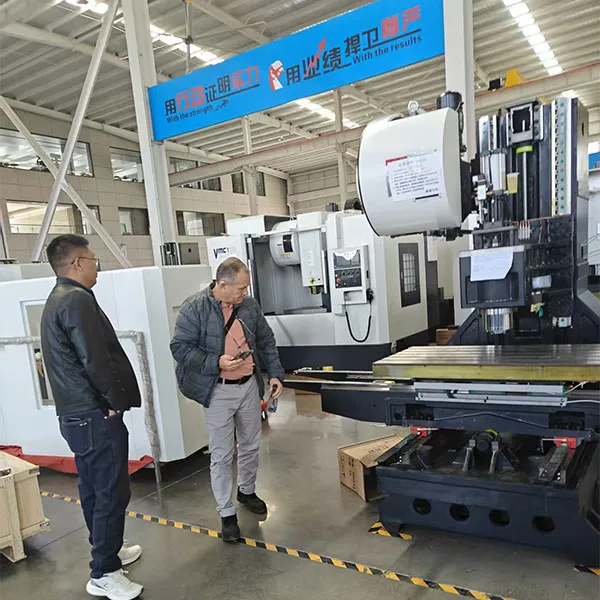
Компания ООО «Шаньдун Луян Машинери», обладающая более чем 25-летним опытом в станкостроении, интегрирует шпиндели BT40 в свои вертикальные обрабатывающие центры, такие как серия VMC, сочетая их с системами числового программного управления Fanuc. Такой подход обеспечивает не только механическую надежность узла, но и стабильность программной интерполяции, что критически важно для достижения высоких классов точности поверхности.
Конструкция и кинематика шпиндельного узла BT40
Шпиндельный узел — это сердце любого фрезерного центра. В контексте стандарта BT40 решающее значение имеют несколько инженерных параметров, определяющих ресурс и производительность оборудования. Интерфейс BT40 характеризуется углом конуса 7:24 и наличием двух шпоночных пазов для передачи крутящего момента. Однако современная интерпретация этого стандарта часто включает дополнительные элементы фиксации, такие как сквозное отверстие для подачи охлаждающей жидкости (CTS — Coolant Through Spindle).
Жесткость шпинделя напрямую зависит от качества подшипниковой группы. В промышленных станках с ЧПУ, включая оборудование производства ООО «Шаньдун Луян Машинери», обычно применяются прецизионные роликоподшипники или гибридные керамические подшипники. Они способны воспринимать как радиальные, так и осевые нагрузки, возникающие при фрезеровании под углом или при использовании длинномерного инструмента. Важно отметить, что тепловой рост шпинделя является одним из главных врагов точности. При длительной работе на оборотах свыше 8000–10000 об/мин происходит нагрев подшипников, что приводит к микро-удлинению шпинделя и смещению центра вращения.
Для компенсации этого эффекта в современных моделях применяются системы термостабилизации. Масло циркулирует вокруг подшипниковых узлов, отводя тепло и поддерживая температуру в заданном диапазоне. Отсутствие такой системы может привести к погрешностям позиционирования до 0,05–0,1 мм за рабочую смену, что недопустимо для прецизионной обработки. Инженеры компании уделяют особое внимание проектированию кожуха шпинделя и каналов охлаждения, чтобы минимизировать тепловые деформации корпуса стойки.
Ключевые технические характеристики и параметры выбора
При формировании технического задания на закупку фрезерного станка с ЧПУ со шпинделем BT40, технолог должен учитывать не только геометрию конуса, но и сопутствующие параметры привода. Рынок предлагает два основных типа приводов шпинделей: ременной и прямой (Direct Drive). Каждый из них имеет свои области применения, и выбор зависит от специфики деталей.
| Параметр | Ременной привод (Belt Drive) | Прямой привод (Direct Drive / Motorized Spindle) |
|---|---|---|
| Максимальный крутящий момент | Высокий (за счет передаточного отношения шкивов) | Средний (ограничен характеристиками встроенного двигателя) |
| Максимальные обороты | Обычно до 8000–10 000 об/мин | 10 000 – 15 000 об/мин и выше |
| Вибронагруженность | Выше (из-за наличия ремня и шкивов) | Минимальная (отсутствие промежуточных элементов) |
| Точность обработки поверхности | Хорошая, подходит для черновых и получистовых операций | Отличная, идеальна для чистовой обработки и гравировки |
| Обслуживание | Требует периодической замены ремней и натяжения | Практически не требует обслуживания, кроме контроля смазки |
| Стоимость | Ниже | Выше |
Для большинства универсальных задач, таких как обработка корпусов редукторов, плит и сложных профилей из стали 45 или алюминия Д16Т, прямой привод является предпочтительным выбором благодаря своей динамике и отсутствию люфтов, свойственных ременным передачам. Однако, если приоритетом является глубокое фрезерование твердых сплавов большими диаметрами фрез, ременной привод может обеспечить необходимый крутящий момент на низких оборотах без перегрева двигателя.
Еще одним критическим параметром является система смены инструмента (ATC — Automatic Tool Changer). Для шпинделя BT40 стандартным временем смены инструмента («от стружки до стружки») считается показатель в диапазоне 1,5–2,5 секунды. Быстродействие механизма ATC напрямую влияет на общую производительность партии, особенно при изготовлении деталей, требующих частой смены фрез, сверл и метчиков. В оборудовании ООО «Шаньдун Луян Машинери» используются надежные механизмы карусельного или манипуляторного типа, рассчитанные на десятки тысяч циклов смены без потери точности позиционирования захвата.
Интеграция систем ЧПУ и управление процессом резания
Механическая часть станка неразрывно связана с электронной системой управления. Даже самый жесткий шпиндель BT40 не покажет высоких результатов, если алгоритмы управления осями не обеспечивают плавность движения и компенсацию вибраций. Системы ЧПУ Fanuc, устанавливаемые на станках серии VMC и других моделях завода, предоставляют широкий функционал для оптимизации процесса резания.
- Компенсация люфта и ошибок позиционирования: Современные контроллеры автоматически корректируют траекторию движения инструмента, учитывая обратные зазоры в шарико-винтовых передачах (ШВП).
- Адаптивное управление подачей: Функция мониторинга нагрузки на шпиндель позволяет динамически изменять скорость подачи в зависимости от твердости материала. Это предотвращает поломку инструмента при неоднородности заготовки (например, при наличии литейной корки).
- Высокоскоростная обработка (High-Speed Machining): Алгоритмы предварительного просмотра (Look-ahead) анализируют сотни кадров программы вперед, чтобы плавно замедлять станок на углах и ускорять на прямых участках, снижая динамические нагрузки на шпиндель BT40.
Опыт инженерной команды ООО «Шаньдун Луян Машинери», включающей специалистов с опытом работы в Южной Корее, позволил оптимизировать постпроцессоры и настройки PID-регуляторов сервоприводов. Это обеспечивает высокую синхронизацию движений по осям X, Y и Z, что особенно важно при контурном фрезеровании сложных поверхностей, где требуется постоянное поддержание перпендикулярности инструмента к обрабатываемой плоскости.
Практические сценарии применения и инженерные нюансы
Рассмотрим два типичных производственных сценария, где использование фрезерного станка со шпинделем BT40 демонстрирует максимальную эффективность.
Сценарий 1: Производство алюминиевых корпусов для электроники.
В данном случае требуется высокая чистота поверхности и отсутствие заусенцев. Алюминий — мягкий материал, но он склонен к налипанию на режущие кромки. Использование шпинделя BT40 с прямым приводом и оборотами до 12 000 об/мин позволяет применять мелкозубые фрезы с полированной поверхностью. Ключевой проблемой здесь является удаление стружки. Применение системы подачи СОЖ через шпиндель (CTS) под давлением 20–30 бар гарантирует вымывание стружки из зоны резания, предотвращая повторное нарезание и перегрев инструмента. Станки VMC1370, оснащенные такими системами, показывают стабильное качество поверхности Ra 1.6–3.2 мкм без дополнительной шлифовки.
Сценарий 2: Изготовление стальных штампов и пресс-форм.
Обработка закаленных сталей (HRC 45–55) требует высокой жесткости и низких вибраций. Здесь шпиндель BT40 работает в паре с твердосплавными концевыми фрезами малого диаметра. Основная опасность — излом инструмента из-за случайного удара или неравномерности припуска. Инженерный опыт подсказывает, что в таких условиях критически важна стабильность крепления инструмента в патроне. Использование гидравлических или термоусадочных патронов вместо цанговых зажимов значительно повышает биение и срок службы фрезы. Станки с ЧПУ должны быть настроены на работу с малыми подачами и высокими оборотами (Hard Milling), что требует_precise_балансировки шпиндельного узла.
С точки зрения инженерной практики, важно понимать, что заявленная мощность шпинделя (например, 7,5 кВт или 11 кВт) является пиковой. Продолжительная работа на максимальной мощности приводит к быстрому износу подшипников. Оптимальный режим эксплуатации предполагает загрузку шпинделя на 70–80% от номинала, что обеспечивает длительный межремонтный ресурс. Именно такой подход к расчету нагрузок заложен в основу проектирования оборудования на заводах ООО «Шаньдун Луян Машинери».
Сравнительный анализ: почему BT40, а не BT30 или BT50?
Часто покупатели задаются вопросом целесообразности выбора именно BT40. Чтобы принять обоснованное решение, необходимо сравнить этот стандарт с альтернативами в контексте конкретных производственных задач.
| Критерий | BT30 | BT40 | BT50 |
|---|---|---|---|
| Диаметр инструмента | До 16–20 мм | До 25–32 мм | До 50 мм и более |
| Жесткость | Низкая/Средняя | Высокая | Очень высокая |
| Скорость обработки | Очень высокая (легкие материалы) | Высокая (универсальная) | Средняя (тяжелые режимы) |
| Энергопотребление | Низкое | Среднее | Высокое |
| Типичное применение | Граверы, мелкая детализация, электроника | Универсальные детали, автопром, формы | Тяжелое машиностроение, энергетика |
Из таблицы видно, что BT40 закрывает потребности 80% средних машиностроительных предприятий. Переход на BT50 оправдан только при обработке крупных заготовок из чугуна или стали с глубиной фрезерования более 10–15 мм за проход. Использование BT30 ограничено легкими сплавами и небольшими габаритами деталей. Таким образом, фрезерный станок с ЧПУ со шпинделем BT40 остается наиболее универсальным инвестиционным активом для цеха общего назначения.
Вопросы надежности и обслуживания шпиндельного узла
Долговечность шпинделя BT40 зависит не только от качества его изготовления, но и от культуры эксплуатации. Одной из распространенных причин преждевременного выхода из строя является загрязнение конуса. Стружка или окалина, попавшая между конусом инструмента и внутренней поверхностью шпинделя, вызывает микроскопические повреждения (задиры). Эти дефекты накапливаются, приводя к увеличению биения и потере точности.
Для предотвращения этой проблемы современные станки оснащаются функцией продувки конуса воздухом перед каждой сменой инструмента. Кроме того, рекомендуется регулярная проверка усилия вытягивания инструмента (pull-off force). Если усилие ниже номинального, это свидетельствует об износе пружин механизма зажима или загрязнении тракта. Техническая поддержка ООО «Шаньдун Луян Машинери» включает в себя предоставление подробных регламентов технического обслуживания, которые помогают сервисным инженерам клиентов поддерживать оборудование в рабочем состоянии годами.
Также стоит упомянуть проблему дисбаланса. Патроны и фрезы должны быть сбалансированы класса G2.5 или выше, особенно при работе на оборотах свыше 8000 об/мин. Несбалансированный инструмент создает центробежную силу, которая разрушает подшипники шпинделя экспоненциально быстрее, чем обычная нагрузка резанием. Использование качественных оправток и регулярная балансировка на стенде являются обязательными процедурами для прецизионного производства.
Как выбрать поставщика: критерии оценки качества станка
Рынок станков с ЧПУ насыщен предложениями, однако качество исполнения шпиндельных узлов может существенно различаться. При выборе поставщика следует обращать внимание на следующие аспекты:
- Источник комплектующих: Уточняйте марки подшипников (NSK, FAG, SKF) и систему ЧПУ. Открытость поставщика в этом вопросе говорит о уверенности в продукте.
- Тестовые протоколы: Каждый станок должен проходить тест на точность позиционирования (по стандарту ISO 230-2) и тест на круглость (ballbar test). Запросите эти отчеты перед отгрузкой.
- Сервисная инфраструктура: Наличие склада запасных частей и квалифицированных инженеров. ООО «Шаньдун Луян Машинери» экспортирует оборудование в более чем 40 стран, имея налаженные каналы логистики и технической поддержки.
- Гибкость производства: Возможность адаптации станка под ваши задачи. Например, установка дополнительного четвертого оси (поворотного стола) или системы подачи СОЖ высокого давления.
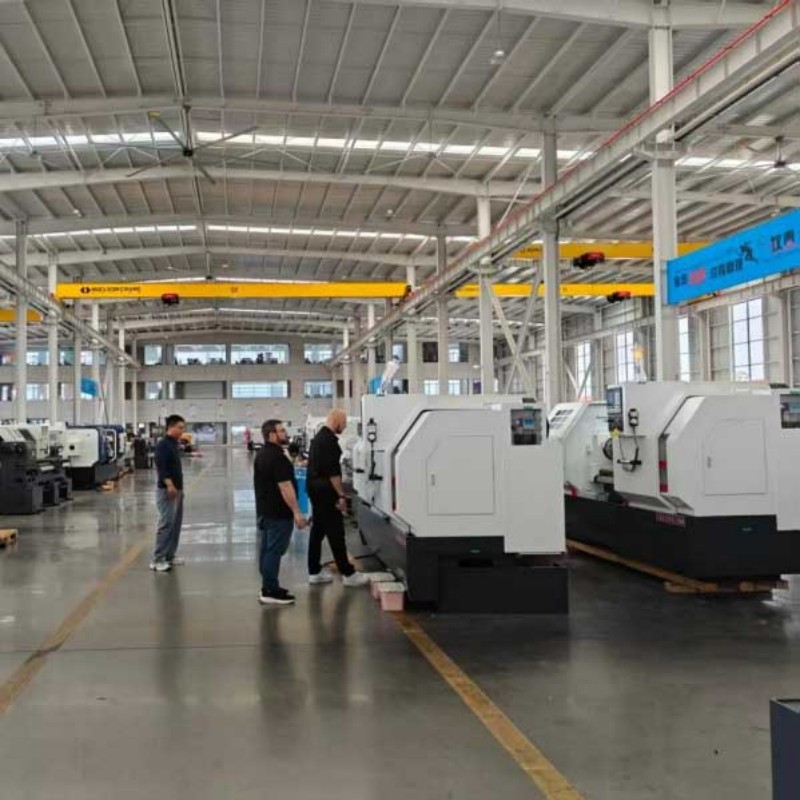
Компания, базирующаяся в провинции Шаньдун, объединяет три специализированных завода, что позволяет контролировать весь цикл производства — от литья станины до финальной сборки и испытаний. Собственная инженерная команда из 40 человек способна оперативно решать нестандартные задачи, предлагая клиентам не просто «коробочное» решение, а адаптированный технологический комплекс.
Часто задаваемые вопросы (FAQ)
В: Каков максимальный ресурс шпинделя BT40 при интенсивной эксплуатации?
О: Ресурс зависит от режима работы, качества смазки и нагрузок. При соблюдении регламента обслуживания и работе в средних режимах ресурс прецизионных подшипников составляет от 15 000 до 20 000 часов. После этого периода может потребоваться замена подшипниковой группы для восстановления исходной точности.
В: Можно ли использовать инструмент с хвостовиком CAT40 в шпинделе BT40?
О: Нет, это разные стандарты. Хотя угол конуса одинаков (7:24), расположение шпоночных пазов и фланца отличается. Использование несоответствующего инструмента приведет к повреждению шпинделя и невозможности фиксации. Необходимо строго соблюдать тип хвостовика, указанный в паспорте станка.
В: Влияет ли длина инструмента на точность обработки на станке со шпинделем BT40?
О: Да, значительно. Чем больше вылет инструмента, тем ниже жесткость системы «шпиндель-инструмент-деталь». Это приводит к вибрациям (биению) и ухудшению качества поверхности. Рекомендуется использовать инструмент минимально возможной длины и диаметра, достаточного для выполнения операции.
В: Какое охлаждение лучше — внешнее или через шпиндель (CTS)?
О: Для глубокого сверления и фрезерования закрытых полостей охлаждение через шпиндель (CTS) является безальтернативным вариантом, так как оно доставляет СОЖ непосредственно в зону резания и вымывает стружку. Для поверхностного фрезерования достаточно внешнего охлаждения, которое дешевле в реализации и обслуживании.
В: Почему важно выбирать станок с термостабилизацией шпинделя?
О: Тепловое расширение металла меняет геометрию шпинделя. Без термостабилизации точность обработки будет «плавать» в течение дня по мере прогрева станка. Для деталей с допусками менее 0,02 мм наличие системы охлаждения шпинделя обязательно.
Заключение и рекомендации по внедрению
Инвестиция в фрезерный станок с ЧПУ со шпинделем BT40 — это стратегический шаг для расширения производственных возможностей предприятия. Правильный выбор конфигурации привода, системы ЧПУ и вспомогательного оборудования позволяет закрыть большинство задач по металлообработке, от прототипирования до серийного выпуска. Ключевым фактором успеха является не только покупка оборудования, но и партнерство с производителем, способным обеспечить техническую поддержку и обучение персонала.
ООО «Шаньдун Луян Машинери» предлагает комплексный подход: от аудита ваших технологических процессов до поставки готового к работе обрабатывающего центра. Благодаря контролю качества на всех этапах — от входного контроля комплектующих до финальных испытаний на точность — компания гарантирует, что каждый станок соответствует заявленным характеристикам. Гибкость производства позволяет реализовать индивидуальные заказы, адаптируя оборудование под специфические требования вашего бизнеса.
Для получения детальной технической документации, расчета стоимости и консультации по выбору модели станка, свяжитесь с нашими специалистами. Мы поможем подобрать оптимальную конфигурацию, которая обеспечит максимальную рентабельность вашего производства.
Узнайте больше о наших решениях для металлообработки: каталог фрезерных станков с ЧПУ.