Оборудование для среднескоростной проволочно-вырезной электроэрозионной обработки с чпу: цена от производителя
2026-09-19
Оборудование для среднескоростной проволочно-вырезной электроэрозионной обработки с ЧПУ: технические особенности и ценообразование
Выбор оборудования для среднескоростной проволочно-вырезной электроэрозионной обработки с ЧПУ является критическим этапом при организации производства прецизионных деталей из токопроводящих материалов. В отличие от высокоскоростных станков, использующих латунную проволоку и деионизированную воду, среднескоростные машины (часто называемые «среднепроволочными» или использующими молибденовую проволоку) предлагают уникальный баланс между стоимостью эксплуатации, скоростью резания и точностью обработки. Для промышленных предприятий, работающих в условиях высокой загрузки и необходимости обработки сложных контуров, понимание технических нюансов этого класса оборудования напрямую влияет на рентабельность производственного цикла.
Компания ООО «Шаньдун Луян Машинери», обладающая более чем 25-летним опытом в станкостроении, интегрирует в свои решения проверенные инженерные подходы. Наша модель DK7745f представляет собой пример современного подхода к проектированию таких систем, где надежность механической части сочетается с гибкостью числового программного управления. При формировании бюджета на закупку важно учитывать не только базовую стоимость станка, но и совокупную стоимость владения, включая расходные материалы, энергопотребление и требования к обслуживанию.
Принцип работы и конструктивные отличия среднескоростных станков
Электроэрозионная проволочная вырезка основана на принципе эрозии материала под воздействием импульсных электрических разрядов, возникающих между проволокой (инструментом) и заготовкой. В среднескоростном оборудовании в качестве рабочего инструмента обычно используется молибденовая проволока диаметром от 0,12 до 0,18 мм, которая может многократно использоваться в замкнутом цикле. Это фундаментальное отличие от одноразовой латунной проволоки в высокоскоростных станках определяет экономику процесса.
Ключевым элементом конструкции является система подачи проволоки. Она должна обеспечивать стабильное натяжение и точное позиционирование инструмента даже при высоких скоростях перемещения рабочих органов. В станках серии DK77, производимых на предприятиях ООО «Шаньдун Луян Машинери», применяется усовершенствованный механизм подачи, минимизирующий вибрации проволоки. Это позволяет достигать шероховатости поверхности Ra ≤ 2.5 мкм без необходимости дополнительной постобработки для большинства технических применений.
Система ЧПУ отвечает за координацию перемещений по осям X и Y, а также за управление параметрами генератора импульсов. Современные контроллеры, устанавливаемые на наше оборудование, поддерживают сложные алгоритмы компенсации угла наклона проволоки, что критически важно при вырезке конических деталей или деталей с большим перепадом высот. Инженерная команда компании, включающая специалистов с опытом работы в Южной Корее, адаптировала программное обеспечение для учета специфики местных условий эксплуатации и требований к интерполяции траектории.
Технические параметры и их влияние на производительность
При оценке оборудования для среднескоростной проволочно-вырезной электроэрозионной обработки с ЧПУ необходимо анализировать ряд ключевых параметров. Они определяют не только скорость изготовления детали, но и ее геометрическую точность. Ниже приведены типичные характеристики для станков данного класса, на примере модели DK7745f:
| Параметр | Значение / Описание | Влияние на процесс |
|---|---|---|
| Рабочий стол (X x Y) | 630 x 450 мм (для модели DK7745f) | Определяет максимальные габариты заготовки, которую можно установить на станок. |
| Перемещение по оси Z | До 400-500 мм | Позволяет обрабатывать детали значительной толщины, например, штампы или пресс-формы. |
| Максимальный угол конусности | ±6° (при толщине до 50 мм) | Критично для изготовления пуансонов и матриц с посадочными фасками. |
| Скорость резания | До 120-150 мм²/мин (для стали 45) | Зависит от толщины заготовки и требуемой чистоты поверхности. Высокая скорость снижает себестоимость детали. |
| Точность позиционирования | ±0.01 мм | Обеспечивает соблюдение жестких допусков при серийном производстве. |
| Диаметр используемой проволоки | 0.12 – 0.18 мм (молибден) | Молибденовая проволока дешевле латунной и пригодна для повторного использования, что снижает расходники. |
| Система управления | Специализированная ЧПУ с графическим интерфейсом | Упрощает программирование сложных контуров и настройку режимов резания. |
Важно отметить, что заявленная скорость резания достигается при оптимальных настройках генератора и использовании качественной диэлектрической жидкости (обычно эмульсол). На практике, для достижения высокой чистоты поверхности, операторы часто снижают скорость резания, используя многопроходную стратегию обработки. Первый проход выполняется на высокой мощности для быстрого удаления основного объема материала, а последующие — на пониженных энергиях для финишной обработки и снятия дефектного слоя.
Инженерный взгляд: выбор между скоростью и точностью
С инженерной точки зрения, главное преимущество среднескоростных станков заключается в их универсальности и низкой стоимости часа работы. Однако существует компромисс: при увеличении скорости резания пропорционально растет шероховатость поверхности и ширина реза (керфа). Для задач, где требуется высокая точность сопряжения деталей (например, в прецизионных штампах), необходимо использовать режимы «медленной» резки с несколькими проходами.
Опыт инженеров ООО «Шаньдун Луян Машинери» показывает, что правильная настройка натяжения проволоки является решающим фактором для сохранения точности на длинных участках реза. Если натяжение недостаточно, проволока начинает вибрировать, что приводит к образованию «ступенек» на поверхности реза и отклонению от заданной геометрии. Наши станки оснащены автоматическими системами контроля натяжения, которые компенсируют удлинение проволоки вследствие нагрева и износа, обеспечивая стабильность процесса на протяжении всей смены.
Применение в реальных производственных условиях
Оборудование данного типа широко востребовано в различных отраслях промышленности. Рассмотрим два конкретных сценария использования, демонстрирующих эффективность среднескоростной электроэрозии.
Сценарий 1: Изготовление штамповой оснастки для автомобилестроения
Условия: Производство матриц для холодной штамповки листового металла толщиной 2-3 мм. Материал матриц — инструментальная сталь марки Cr12MoV, закаленная до твердости HRC 60-62.
Требования: Высокая износостойкость рабочей поверхности, точность размеров ±0.02 мм, отсутствие термических трещин.
Решение: Использование станка DK7745f с молибденовой проволокой 0.15 мм. Процесс включает черновой проход со скоростью 100 мм²/мин и два финишных прохода со скоростью 20 мм²/мин. Это позволяет снять дефектный слой, образованный при быстром удалении материала, и получить поверхность, готовую к полировке.
Риск и рекомендация: При обработке закаленных сталей высок риск возникновения внутренних напряжений, ведущих к деформации детали после вырезки. Рекомендуется выполнять предварительное отпускание заготовки и оставлять технологические перемычки, которые удаляются на финальном этапе.
Сценарий 2: Производство деталей для авиастроения из титановых сплавов
Условия: Вырезка сложных крепежных элементов и элементов каркаса из титана ВТ6. Толщина заготовки до 40 мм.
Требования: Сохранение структуры материала, отсутствие наклепа, сложная геометрия контура.
Решение: Электроэрозия является одним из немногих методов, позволяющих эффективно обрабатывать титан без механического воздействия, вызывающего наклеп. Среднескоростной станок обеспечивает достаточную производительность при разумном расходе электроэнергии. Использование специализированных режимов ЧПУ позволяет точно воспроизвести сложные криволинейные контуры.
Риск и рекомендация: Титан обладает низкой теплопроводностью, что может приводить к локальному перегрезу зоны реза. Необходимо обеспечить интенсивную подачу диэлектрической жидкости в зону обработки и контролировать температуру эмульсии.
Факторы, формирующие цену оборудования от производителя
Запрос «цена от производителя» часто обусловлен желанием исключить посреднические наценки. Однако итоговая стоимость оборудования для среднескоростной проволочно-вырезной электроэрозионной обработки с ЧПУ зависит от множества технических и логистических факторов. Понимание этих составляющих помогает покупателю адекватно оценивать коммерческие предложения.
- Конструкция станины и направляющих: Станки с литой станиной из высокопрочного чугуна, прошедшей искусственное старение, стоят дороже сварных конструкций, но обеспечивают лучшую виброустойчивость и долговременную стабильность геометрии. ООО «Шаньдун Луян Машинери» использует качественные чугунные отливки для своих станков, что является стандартом для прецизионного оборудования.
- Компоненты системы ЧПУ и приводов: Применение шаговых двигателей против серводвигателей, качество шарико-винтовых передач (ШВП) и линейных направляющих напрямую влияют на цену. Сервоприводы обеспечивают более высокую динамику и точность, но увеличивают стоимость станка.
- Генератор импульсов: Мощность и интеллектуальные алгоритмы управления искровым разрядом определяют скорость и качество резания. Современные цифровые генераторы эффективнее аналоговых, но требуют более сложной электроники.
- Автоматизация: Наличие систем автоматической заправки проволоки, автоматического центрирования и адаптивного управления зазором повышает удобство работы и стоимость оборудования.
- Логистика и упаковка: Для экспортных поставок, таких как поставки в страны СНГ, Ближнего Востока и Латинской Америки, важны затраты на надежную упаковку, защиту от коррозии при морской перевозке и таможенное оформление. Компания берет на себя эти вопросы, обеспечивая сохранность оборудования при транспортировке.
Сравнение среднескоростных и высокоскоростных станков
Для принятия обоснованного решения о закупке необходимо четко понимать различия между технологиями. Ниже приведено сравнение, помогающее выбрать оптимальный тип оборудования под конкретные задачи.
| Критерий | Среднескоростные станки (Молибден) | Высокоскоростные станки (Латунь) |
|---|---|---|
| Стоимость расходников | Низкая. Проволока многоразовая. | Высокая. Проволока одноразовая. |
| Скорость резания | Средняя (до 150 мм²/мин). | Высокая (до 300-400 мм²/мин и выше). |
| Точность обработки | Хорошая (±0.01 мм). Достаточна для большинства штампов. | Отличная (±0.002-0.005 мм). Для прецизионных деталей. |
| Шероховатость поверхности | Ra 1.25 – 2.5 мкм. Требует полировки для зеркальных поверхностей. | Ra 0.4 – 0.8 мкм. Высокое качество поверхности сразу после резки. |
| Сложность обслуживания | Требует периодической замены проволоки и настройки натяжения. | Проще в работе, автоматическая заправка проволоки. |
| Рекомендуемое применение | Серийное производство штампов, деталей средней точности, экономичная обработка. | Прецизионные детали, микроотверстия, сложные профили с высокими требованиями к качеству поверхности. |
Из таблицы видно, что если ваша задача — массовое производство штамповой оснастки с приемлемой чистотой поверхности, среднескоростной станок будет значительно экономичнее. Если же речь идет об изготовлении уникальных прецизионных деталей для аэрокосмической отрасли или микроэлектроники, стоит рассмотреть высокоскоростные аналоги. ООО «Шаньдун Луян Машинери» предлагает оба типа решений, позволяя клиенту выбрать оптимальный вариант.
Как выбрать поставщика: критерии оценки надежности
Рынок промышленного оборудования насыщен предложениями, но не все производители способны обеспечить долгосрочную поддержку. При выборе партнера обратите внимание на следующие аспекты:
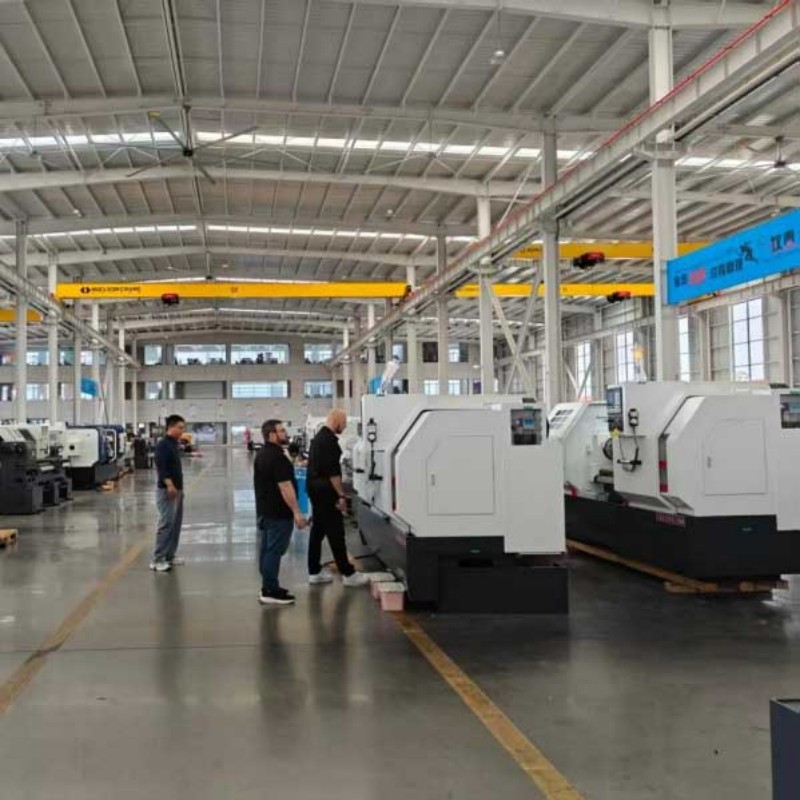
- Производственная база и контроль качества: Наличие собственных заводов и лабораторий для испытаний является признаком серьезного производителя. ООО «Шаньдун Луян Машинери» располагает тремя специализированными предприятиями и штатом из 40 инженеров, что позволяет контролировать каждый этап создания станка — от литья станины до финальной сборки и тестирования на точность.
- Опыт и репутация: Более 25 лет на рынке и экспорт в 40 стран мира свидетельствуют о устойчивости бизнеса и признании качества продукции. Наличие отзывов от клиентов из вашего региона (например, из стран СНГ) может быть полезным индикатором.
- Техническая поддержка и обучение: Оборудование с ЧПУ требует квалифицированного обслуживания. Уточните, предоставляет ли поставщик инструкции на русском языке, видеоуроки и возможность дистанционной или выездной поддержки. Наша компания уделяет особое внимание обучению персонала заказчика, чтобы минимизировать время простоя оборудования.
- Гибкость customization: Возможность адаптации станка под ваши специфические задачи (например, увеличение хода осей или установка дополнительного бака для эмульсии) говорит о развитом инженерном потенциале производителя.
Часто задаваемые вопросы (FAQ)
Какова реальная точность обработки на среднескоростном станке?
Стандартная точность позиционирования составляет ±0.01 мм. При тщательной настройке, использовании новых направляющих и стабильном температурном режиме в цехе, можно достигать точности до ±0.005 мм для отдельных операций. Однако для массового производства следует ориентироваться на гарантированные паспортные данные.
Можно ли автоматизировать процесс замены проволоки?
Да, современные модели, такие как DK7745f от ООО «Шаньдун Луян Машинери», могут оснащаться системами автоматической заправки проволоки. Это сокращает время простоев при обрыве проволоки или завершении катушки, повышая общую эффективность работы оборудования в unmanned-режиме (без участия оператора).
Какое обслуживание требуется для станка электроэрозионной вырезки?
Основные мероприятия включают: регулярную замену диэлектрической жидкости (эмульсола), очистку фильтров, проверку и регулировку натяжения проволоки, смазку направляющих и ШВП, а также проверку электрических контактов. Ежедневное обслуживание занимает около 15-20 минут и критически важно для предотвращения поломок.
Влияет ли толщина заготовки на скорость резания?
Да, зависимость обратная. Чем толще заготовка, тем ниже скорость резания из-за ухудшения условий промывки зоны обработки и удаления шлама. Для заготовок толщиной более 100 мм рекомендуется использовать специальные режимы резания с паузами для лучшей промывки.
Подходит ли это оборудование для обработки непроводящих материалов?
Нет, электроэрозионная вырезка применима только для токопроводящих материалов (сталь, алюминий, медь, титан, карбид вольфрама и др.). Для обработки керамики, стекла или пластика этот метод не подходит.
Заключение и рекомендации по закупке
Инвестиции в оборудование для среднескоростной проволочно-вырезной электроэрозионной обработки с ЧПУ оправданы для предприятий, стремящихся оптимизировать затраты на производство штампов, пресс-форм и сложных деталей. Ключ к успеху лежит не только в выборе самой машины, но и в правильном подборе технологических режимов и квалификации операторов.
ООО «Шаньдун Луян Машинери» предлагает комплексный подход: от предоставления качественного оборудования, произведенного на современных заводах в провинции Шаньдун, до технической консультации по внедрению процессов. Наши инженеры готовы помочь вам подобрать конфигурацию станка, которая наилучшим образом соответствует вашим производственным задачам и бюджету.
Не забывайте, что самая низкая начальная цена не всегда означает наименьшую совокупную стоимость владения. Надежность компонентов, доступность запасных частей и качество сервисной поддержки играют решающую роль в долгосрочной перспективе. Мы рекомендуем запросить детальную спецификацию и обсудить условия поставки с нашими специалистами, чтобы получить индивидуальное коммерческое предложение.
Для получения дополнительной информации о технических характеристиках, актуальных ценах и условиях доставки, пожалуйста, ознакомьтесь с нашим каталогом или свяжитесь с отделом продаж: Оборудование для электроэрозионной обработки.