Высокоточная проволочно-вырезная электроэрозионная обработка с ЧПУ: возможности и точность
2026-09-25
- Высокоточная проволочно-вырезная электроэрозионная обработка с ЧПУ: принципы и технологические возможности
- Технические характеристики и параметры оборудования
- Применение в различных отраслях промышленности
- Сравнение технологий: Проволочная ЭЭО против лазерной резки
- Роль производителя в обеспечении качества обработки
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупке
Высокоточная проволочно-вырезная электроэрозионная обработка с ЧПУ: принципы и технологические возможности
Высокоточная проволочно-вырезная электроэрозионная обработка с ЧПУ представляет собой один из наиболее эффективных методов изготовления сложных деталей из токопроводящих материалов, где традиционные методы механического резания неприменимы или недостаточно точны. В основе процесса лежит принцип искровой эрозии: удаление материала происходит за счет серии электрических разрядов между проволокой-инструментом (электродом) и обрабатываемой заготовкой, погруженными в диэлектрическую жидкость. Отсутствие механического контакта исключает возникновение остаточных напряжений в материале детали, что критически важно для сохранения геометрии тонкостенных элементов и прецизионных инструментов.
В условиях современного машиностроения 2026 года требования к точности и качеству поверхности непрерывно растут. Инженеры и технологи все чаще сталкиваются с необходимостью обработки сверхтвердых сплавов, закаленных сталей и титановых композиций, которые трудно поддаются фрезерованию или точению. Именно в таких сценариях высокоточная проволочно-вырезная электроэрозионная обработка с чпу становится безальтернативным решением, позволяющим достигать допусков в пределах нескольких микрон и обеспечивать высокое качество реза без последующей шлифовки.
Физика процесса и ключевые факторы точности
Точность электроэрозионной резки зависит от сложного взаимодействия множества параметров. Основными факторами, влияющими на конечный результат, являются:
- Стабильность генератора импульсов: Частота, длительность и амплитуда искровых разрядов определяют скорость съема материала и шероховатость поверхности. Современные системы управления, такие как Fanuc, используемые в оборудовании ООО «Шаньдун Луян Машинери», позволяют динамически адаптировать параметры разряда в реальном времени, компенсируя изменения зазора и предотвращая обрыв проволоки.
- Механическая жесткость станка: Вибрации и термические деформации станины напрямую влияют на прямолинейность реза. Использование гранитных или высокопрочных чугунных оснований с термостабилизацией минимизирует эти эффекты.
- Качество натяжения проволоки: Постоянное и равномерное натяжение молибденовой или латунной проволоки обеспечивает стабильность траектории инструмента. Отклонения в системе натяжения приводят к конусности реза и снижению точности контура.
- Система подачи диэлектрика: Эффективный смыв продуктов эрозии из зоны резания предотвращает вторичные разряды и короткое замыкание, что особенно важно при обработке деталей большой толщины.
Технические характеристики и параметры оборудования
При выборе оборудования для электроэрозионной обработки необходимо учитывать не только заявленную точность позиционирования, но и реальные эксплуатационные возможности станка в различных режимах резки. Ниже приведены типовые технические параметры, характерные для современных высокоскоростных проволочно-вырезных станков, таких как модель DK7745f, производимая ООО «Шаньдун Луян Машинери».
| Параметр | Значение / Описание |
|---|---|
| Максимальные размеры обработки (X/Y/Z) | Зависит от модели, стандартно до 400x500x300 мм и более |
| Точность позиционирования | ±0.005 мм |
| Повторяемость | ±0.002 мм |
| Минимальная ширина реза (керф) | 0.18 – 0.25 мм (в зависимости от диаметра проволоки) |
| Шероховатость поверхности (Ra) | ≤ 1.25 мкм (при финишной обработке) |
| Максимальный угол конусности | До ±6° (при высоте детали до 50 мм) |
| Диаметр используемой проволоки | 0.12 – 0.18 мм (молибден, латунь) |
| Система управления | CNC на базе Fanuc или аналогичных промышленных контроллеров |
| Скорость резки | До 120 мм²/мин (зависит от толщины и материала заготовки) |
Важно отметить, что конкретные показатели скорости и точности могут варьироваться в зависимости от конфигурации станка, типа используемого электрода и свойств обрабатываемого материала. Инженерная команда ООО «Шаньдун Луян Машинери», насчитывающая 40 высококвалифицированных специалистов, проводит тщательную калибровку каждого станка перед отгрузкой, обеспечивая соответствие заявленным характеристикам.
Применение в различных отраслях промышленности
Универсальность метода позволяет использовать его в широком спектре производственных задач. Рассмотрим два конкретных промышленных сценария, демонстрирующих преимущества технологии.
Сценарий 1: Изготовление штампов и пресс-форм для автомобилестроения
Проблема: Производство матриц для холодной штамповки листового металла требует высокой твердости рабочего тела (HRC 58-62) для обеспечения долговечности инструмента. Традиционное фрезерование закаленной стали невозможно, а электроискровая обработка объемными электродами занимает много времени и требует изготовления самих электродов.
Решение: Использование проволочной электроэрозии позволяет вырезать сложные профили матриц непосредственно из закаленного блока. Благодаря отсутствию механических усилий, геометрия детали не искажается. Станки серии DK7745f обеспечивают необходимую точность сопряжения пуансона и матрицы, что критично для качества штампованных деталей кузова автомобиля.
Инженерный совет: При изготовлении прецизионных штампов рекомендуется выполнять черновой рез с большим зазором, а затем проводить один или два passes финишной резки с уменьшенной энергией импульса. Это позволяет снять слой рекристаллизации (белый слой), образующийся после чернового реза, и достичь требуемой шероховатости без дополнительной полировки.
Сценарий 2: Производство медицинских имплантатов и микрохирургических инструментов
Проблема: Изготовление миниатюрных деталей из титановых сплавов и нержавеющей стали для медицинской техники требует исключительной чистоты поверхности и отсутствия микротрещин. Механическая обработка тонких структур часто приводит к их деформации или разрушению из-за вибраций.
Решение: Бесконтактный характер электроэрозионной резки делает её идеальной для создания сложных внутренних каналов, отверстий малого диаметра и контуров хирургических инструментов. Возможность программирования сложных траекторий через ЧПУ позволяет воспроизводить анатомически точные формы имплантатов.
Ограничение: Следует учитывать, что процесс сопровождается локальным нагревом, который может изменять структуру материала в узкой зоне реза. Для медицинских применений, где важна биосовместимость и усталостная прочность, необходима постобработка (например, травление или полировка) для удаления измененного слоя материала.
Сравнение технологий: Проволочная ЭЭО против лазерной резки
При выборе метода обработки часто возникает вопрос о целесообразности использования электроэрозии по сравнению с лазерной резкой. Ниже приведено сравнение для облегчения принятия решений.
| Критерий | Проволочная электроэрозионная резка (WEDM) | Лазерная резка |
|---|---|---|
| Точность размеров | Высокая (до ±0.002 мм) | Средняя (обычно ±0.05–0.1 мм) |
| Качество кромки | Отсутствует грат, минимальная зона термического влияния | Возможно образование грата и оксидной пленки |
| Толщина заготовки | Эффективно до 300-400 мм | Ограничена мощностью лазера (обычно до 20-30 мм для металлов) |
| Скорость обработки | Низкая (мм/мин) | Высокая (м/мин) |
| Электропроводность материала | Обязательна | Не требуется (работает с любыми материалами) |
| Внутренние углы | Острые углы возможны (ограничены радиусом проволоки) | Всегда скруглены (зависит от фокусного пятна) |
Рекомендация по выбору: Если приоритетом является массовое производство деталей средней сложности из листового материала, лазерная резка будет экономически более выгодной. Однако для изготовления единичных прецизионных деталей, штампов, форм и компонентов из сверхтвердых сплавов, где решающую роль играют точность и отсутствие механических напряжений, высокоточная проволочно-вырезная электроэрозионная обработка с чпу остается непревзойденным стандартом.
Роль производителя в обеспечении качества обработки
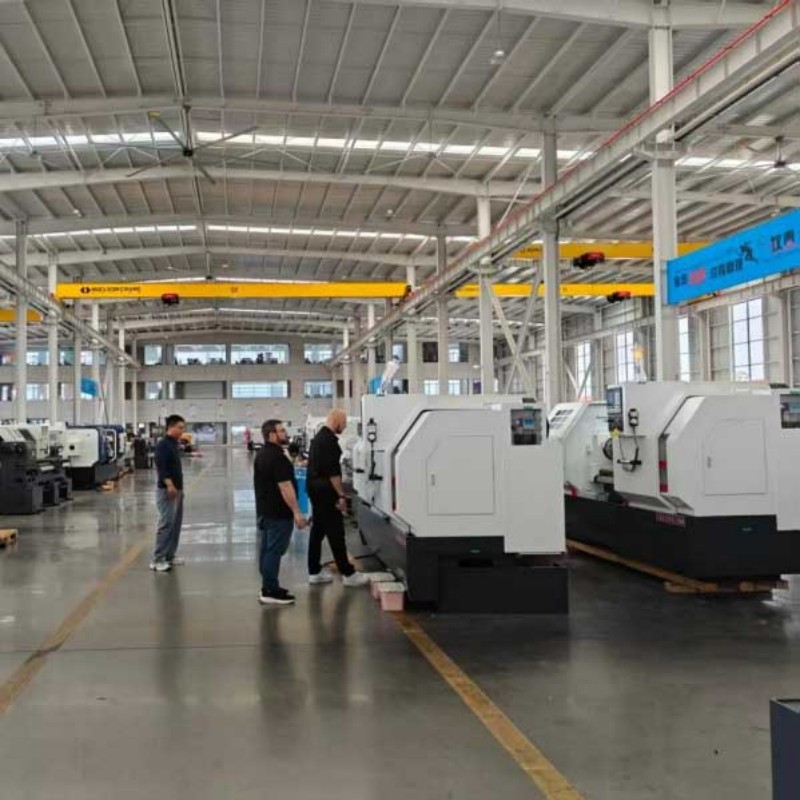
Выбор оборудования — это лишь половина успеха. Надежность и долговечность станка определяются качеством его сборки и инженерной проработкой. ООО «Шаньдун Луян Машинери», основанное в 1996 году в провинции Шаньдун, прошло путь от небольшого поставщика универсальных станков до ведущего производителя высокоточного оборудования. Компания располагает тремя специализированными заводами, два из которых ориентированы на выпуск токарных и фрезерных станков с ЧПУ, а третий, запущенный в 2001 году, специализируется на станках швейцарского типа.
Внедрение передовых технологий и сотрудничество с инженерной командой из Южной Кореи позволили компании модернизировать производственные процессы. В ассортименте ООО «Шаньдун Луян Машинери» представлены не только токарные центры (серии CK, TCK, QK) и обрабатывающие центры (VMC1370), но и высокоскоростные проволочно-вырезные станки, такие как DK7745f. Все оборудование оснащается надежными системами управления Fanuc, что гарантирует стабильность работы и удобство программирования для операторов.
Каждый станок проходит многоступенчатый цикл контроля качества. Инженеры компании проводят финальные испытания на точность позиционирования и повторяемость, используя лазерные интерферометры и другие измерительные инструменты. Ежегодный выпуск свыше 1000 единиц станков с ЧПУ подтверждает способность компании масштабировать производство без потери качества. Гибкость производственной базы, занимающей более 5000 квадратных метров, позволяет реализовывать индивидуальные заказы, адаптируя оборудование под специфические технологические задачи клиентов из более чем 40 стран мира.
Часто задаваемые вопросы (FAQ)
Какие материалы можно обрабатывать методом проволочной электроэрозии?
Метод применим только к электропроводящим материалам. Это включает все виды сталей (углеродистые, нержавеющие, инструментальные), титан и его сплавы, алюминий, медь, латунь, графит и твердые сплавы (вольфрамокобальтовые). Неэлектропроводящие материалы, такие как керамика или пластик, обработать данным методом невозможно.
Влияет ли толщина заготовки на точность резки?
Да, влияет. При увеличении толщины заготовки возрастает риск отклонения проволоки от вертикальной оси из-за гидродинамического давления диэлектрика и сил, возникающих при разрядах. Для компенсации этого эффекта современные станки с ЧПУ используют систему автоматической коррекции угла наклона верхнего направляющего блока. Однако для достижения максимальной точности рекомендуется соблюдать рекомендованные производителем ограничения по толщине для конкретного режима резки.
Что такое “белый слой” и как он влияет на деталь?
“Белый слой” — это зона поверхностного материала, подвергшаяся термическому воздействию искровых разрядов. Он характеризуется повышенной твердостью, но также хрупкостью и наличием микротрещин. Для деталей, работающих под высокими нагрузками или в условиях циклического напряжения, наличие белого слоя недопустимо. Его удаляют путем выполнения одного или нескольких финишных проходов с низкой энергией импульса или последующей механической/химической обработкой поверхности.
Как выбрать диаметр проволоки для конкретной задачи?
Выбор диаметра зависит от требуемой точности и геометрии детали. Проволока диаметром 0.12–0.15 мм используется для прецизионной резки мелких деталей и узких пазов. Проволока 0.18–0.25 мм обеспечивает большую жесткость и скорость резки, что предпочтительно для толстых заготовок и черновой обработки. Универсальным выбором для большинства задач является проволока диаметром 0.18 мм.
Требуется ли специальная подготовка оператора для работы на станках с ЧПУ?
Работа на современном оборудовании с ЧПУ, таком как станки ООО «Шаньдун Луян Машинери», требует понимания основ электроэрозионных процессов и навыков программирования. Однако интуитивно понятные интерфейсы систем управления Fanuc и наличие технической поддержки со стороны производителя значительно облегчают обучение. Компания предоставляет услуги по пусконаладке и обучению персонала, что позволяет быстро интегрировать оборудование в производственный цикл.
Заключение и рекомендации по закупке
Инвестиции в оборудование для электроэрозионной обработки требуют взвешенного подхода. При выборе поставщика обращайте внимание не только на стоимость станка, но и на наличие сервисной поддержки, доступность запасных частей и репутацию производителя. ООО «Шаньдун Луян Машинери» предлагает комплексный подход: от помощи в подборе оптимальной модели (будь то компактный станок или высокопроизводительная система) до разработки технологического процесса и обучения операторов.
Перед покупкой рекомендуется запросить тестовую обработку вашей типовой детали. Это позволит оценить реальную точность, скорость и качество поверхности, достигаемые на конкретном оборудовании. Помните, что правильная настройка параметров ЧПУ и регулярное техническое обслуживание (замена фильтров, диэлектрика, направляющих) являются залогом долгосрочной стабильности процесса.
Для получения подробной технической документации, консультаций по выбору модели или запроса коммерческого предложения, пожалуйста, ознакомьтесь с нашим каталогом продукции и технических решений. Наши инженеры готовы помочь вам оптимизировать производственные процессы и повысить эффективность вашего предприятия.