Высокоскоростная проволочно-вырезная электроэрозионная машина: выбор производителя и цена
2026-09-25
- Высокоскоростная проволочно-вырезная электроэрозионная машина: принципы работы и ключевые параметры выбора
- Факторы, влияющие на стоимость и выбор производителя
- Промышленные применения и реальные кейсы
- Технические характеристики и параметры выбора
- Как избежать ошибок при закупке оборудования
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по внедрению
Высокоскоростная проволочно-вырезная электроэрозионная машина: принципы работы и ключевые параметры выбора
Выбор оборудования для прецизионной обработки сложных профилей требует глубокого понимания технологических процессов. Высокоскоростная проволочно-вырезная электроэрозионная машина (Wire Cut EDM) представляет собой специализированный станок, использующий электрические разряды для удаления материала с заготовки. В отличие от традиционных методов резки, этот процесс не создает механических напряжений в материале, что делает его незаменимым для обработки закаленных сталей, твердых сплавов и экзотических материалов, таких как титан или инконель.
В 2026 году рынок промышленного оборудования демонстрирует четкий тренд на интеграцию интеллектуальных систем управления и повышение энергоэффективности. Для производственных предприятий, стремящихся оптимизировать затраты и повысить точность деталей, понимание технических нюансов высокоскоростных электроэрозионных станков становится критически важным. Компания ООО «Шаньдун Луян Машинери», обладающая более чем 25-летним опытом в станкостроении, предлагает решения, которые балансируют между высокой производительностью и экономической целесообразностью, обеспечивая стабильное качество обработки в серийном производстве.
Технологические особенности высокоскоростной резки проволокой
Основное отличие высокоскоростных станков от медленноволновых (Low Speed Wire Cut) заключается в использовании молибденовой проволоки диаметром обычно от 0,12 до 0,18 мм, которая многократно используется в процессе резки. Проволока наматывается на барабан и совершает возвратно-поступательные движения со скоростью до 10–12 м/с. Это обеспечивает высокую скорость съема материала, хотя и уступает в финальной шероховатости поверхности медленноволновым аналогам, использующим латунную проволоку однократного использования.
Ключевым элементом конструкции является система подачи диэлектрической жидкости (обычно эмульсия или дистиллированная вода с присадками). Стабильность потока жидкости напрямую влияет на удаление шлама из зоны реза и охлаждение инструмента. Инженеры ООО «Шаньдун Луян Машинери» при разработке модели DK7745f уделили особое внимание гидродинамике системы охлаждения, что позволяет минимизировать риск обрыва проволоки при резке деталей большой толщины или сложной геометрии.
Система ЧПУ (число программного управления) играет роль «мозга» станка. Современные контроллеры, такие как устанавливаемые системы Fanuc или их высококлассные аналоги, обеспечивают компенсацию вибраций проволоки и автоматическую коррекцию траектории. Это особенно важно при изготовлении деталей с конусностью или многоступенчатых матриц, где требуется сохранение геометрической точности по всей высоте заготовки.
Факторы, влияющие на стоимость и выбор производителя
Цена на высокоскоростную проволочно-вырезную электроэрозионную машину варьируется в широком диапазоне. Разброс стоимости обусловлен не только брендом, но и технической комплектацией, качеством компонентов и уровнем инженерной поддержки. При формировании бюджета закупки необходимо учитывать следующие составляющие:
- Жесткость станины и направляющих: Использование чугунных станин с термической обработкой снижает вибрации, что напрямую влияет на точность реза и срок службы направляющих. Дешевые аналоги часто используют сварные конструкции, подверженные деформациям.
- Качество приводов и двигателей: Сервоприводы по осям X, Y, U, V определяют динамику станка. Высококлассные приводы обеспечивают плавность хода и отсутствие «ступенчатости» на сложных контурах.
- Система управления (ЧПУ): Лицензионное ПО и надежные контроллеры стоят дороже, но они гарантируют стабильность работы без сбоев и зависаний, а также возможность легкой интеграции с CAD/CAM системами.
- Генератор импульсов: Технология формирования искровых разрядов определяет скорость резки и качество поверхности. Современные цифровые генераторы позволяют адаптировать параметры тока под конкретный материал автоматически.
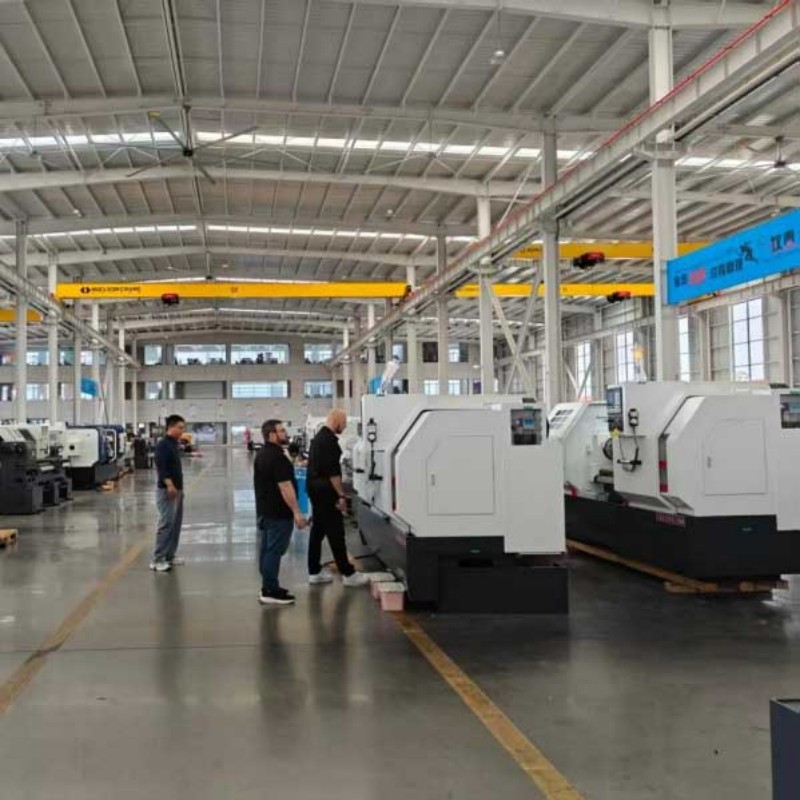
ООО «Шаньдун Луян Машинери», базирующееся в провинции Шаньдун, демонстрирует подход, ориентированный на долгосрочную надежность. Благодаря собственной инженерной команде из 40 специалистов и трехзаводской структуре производства, компания способна контролировать качество на каждом этапе — от литья станины до финальной сборки и тестирования электроники. Это позволяет предлагать оборудование, которое по техническим характеристикам конкурирует с европейскими аналогами, но остается доступным для среднего и крупного бизнеса.
Сравнительный анализ: Высокая скорость против Низкой скорости
Для правильного выбора технологии необходимо четко понимать разницу между высокоскоростными (HS-WEDM) и медленноволновыми (LS-WEDM) станками. Ниже приведена таблица сравнения ключевых параметров, помогающая принять обоснованное решение.
| Параметр | Высокоскоростная резка (Молибденовая проволока) | Медленноволновая резка (Латунная проволока) |
|---|---|---|
| Стоимость оборудования | Низкая / Средняя | Высокая |
| Расходные материалы | Низкие (проволока используется многократно) | Высокие (проволока одноразовая) |
| Скорость резки | Высокая (до 120-150 мм²/мин) | Средняя / Низкая |
| Точность обработки | ±0,01 – ±0,02 мм | ±0,002 – ±0,005 мм |
| Шероховатость поверхности (Ra) | 1,25 – 2,5 мкм | 0,2 – 0,4 мкм |
| Типичное применение | Штампы, матрицы, черновая обработка, крупные детали | Прецизионные детали, аэрокосмос, медицинские импланты |
| Сложность обслуживания | Требует регулярной замены проволоки и настройки натяжения | Автоматическая подача, меньше ручных операций |
Из таблицы видно, что высокоскоростные станки являются оптимальным выбором для инструментального производства, где требуется быстрое изготовление штамповой оснастки и пресс-форм. Если же задача требует зеркальной поверхности и микронной точности без последующей шлифовки, целесообразнее рассмотреть медленноволновые технологии. Однако для 80% задач общего машиностроения высокоскоростная электроэрозия предоставляет лучший баланс цены и качества.
Промышленные применения и реальные кейсы
Универсальность электроэрозионной резки позволяет применять её в различных отраслях. Рассмотрим два конкретных сценария, где использование высокоскоростных станков, таких как модель DK7745f от ООО «Шаньдун Луян Машинери», показывает максимальную эффективность.
Сценарий 1: Производство штамповой оснастки для автомобилестроения
Задача: Изготовление матриц для холодной штамповки кузовных деталей из высокопрочной стали толщиной 2 мм. Материал матрицы — закаленная сталь HRC 60-62.
Технические требования: Высокая скорость съемки материала для сокращения времени простоя, точность сопряжения пуансона и матрицы в пределах 0,02 мм, отсутствие термических трещин.
Решение: Использование высокоскоростного станка с молибденовой проволокой позволяет эффективно обрабатывать закаленную сталь без риска изменения её структуры, так как зона термического влияния крайне мала. Система ЧПУ с компенсацией угла наклона проволоки обеспечивает соблюдение заданных допусков. Благодаря высокой скорости резки, время изготовления одной матрицы сокращается на 30-40% по сравнению с фрезерной обработкой твердых сплавов.
Инженерный совет: При резке толстых заготовок из закаленной стали рекомендуется использовать многопроходную стратегию: один черновой проход с большим зазором и два финишных с уменьшенной мощностью импульса. Это снижает шероховатость боковой поверхности и повышает точность.
Сценарий 2: Изготовление деталей для нефтегазового оборудования
Задача: Производство уплотнительных колец и сложных профильных вставок из титановых сплавов и нержавеющих сталей для насосного оборудования, работающего в агрессивных средах.
Технические требования: Обработка сложных внутренних контуров, недоступных для фрезерования, сохранение коррозионной стойкости материала, высокая чистота реза.
Решение: Электроэрозия идеально подходит для титана, который трудно поддается механической обработке из-за низкой теплопроводности и склонности к налипанию на инструмент. Высокоскоростной станок позволяет вырезать сложные внутренние профили без механического контакта, исключая деформацию тонкостенных элементов. Оборудование ООО «Шаньдун Луян Машинери», экспортируемое более чем в 40 стран, включая регионы Ближнего Востока и Латинской Америки, успешно справляется с такими задачами благодаря надежной системе фильтрации диэлектрика, предотвращающей вторичные разряды.
Технические характеристики и параметры выбора
При заказе оборудования необходимо четко определять требуемые рабочие зоны и нагрузочные способности. Ниже приведены типовые параметры, на которые следует ориентироваться при выборе высокоскоростного электроэрозионного станка.
| Параметр | Рекомендуемое значение для универсального применения | Комментарий |
|---|---|---|
| Рабочая область (X x Y) | 400×500 мм – 630×800 мм | Определяет максимальный габарит заготовки. Модель DK7745f имеет рабочую зону, оптимальную для большинства штампов. |
| Максимальная толщина заготовки | До 300-400 мм | Зависит от мощности генератора и эффективности подачи диэлектрика. |
| Точность позиционирования | ±0,005 мм | Критично для сборки сложных многоместных штампов. |
| Диаметр используемой проволоки | 0,12 – 0,18 мм (Молибден) | Стандарт для высокоскоростных станков. Требует точной системы натяжения. |
| Скорость резки (сталь 50 мм) | > 120 мм²/мин | Показатель производительности. Зависит от настроек генератора. |
| Вес стола и станины | > 1500 кг | Большая масса обеспечивает гашение вибраций и стабильность при высоких скоростях. |
Важно отметить, что фактические показатели производительности зависят от качества подготовки оператора, состояния диэлектрической жидкости и правильности выбора режимов резки. ООО «Шаньдун Луян Машинери» предоставляет полную техническую документацию и проводит обучение персонала заказчика, что минимизирует риски снижения эффективности оборудования на старте эксплуатации.
Как избежать ошибок при закупке оборудования
Опыт показывает, что многие предприятия сталкиваются с проблемами не из-за низкого качества станка, а из-за несоответствия выбранной модели реальным производственным задачам. Вот несколько ключевых ошибок, которых следует избегать:
- Игнорирование требований к фундаменту: Электроэрозионные станки чувствительны к вибрациям пола. Установка на нестабильное основание приведет к потере точности и появлению следов «ступенчатости» на деталях. Всегда проверяйте требования производителя к подготовке площадки.
- Экономия на системе фильтрации: Качество диэлектрика — залог стабильности процесса. Дешевые фильтры быстро засоряются, что приводит к частым обрывам проволоки и ухудшению качества поверхности. Выбирайте станки с многоступенчатой системой очистки.
- Отсутствие запчастей на складе: Молибденовая проволока, направляющие втулки и фильтры являются расходными материалами. Убедитесь, что поставщик может обеспечить бесперебойные поставки расходников. ООО «Шаньдун Луян Машинери» поддерживает склад запасных частей и осуществляет экспорт в более чем 40 стран, обеспечивая логистическую поддержку клиентов.
- Недооценка программного обеспечения: Возможность импорта файлов из популярных CAD-систем (AutoCAD, SolidWorks) и наличие функций автоматической генерации кода значительно ускоряют подготовку производства. Проверьте совместимость ЧПУ станка с вашим текущим ПО.
Часто задаваемые вопросы (FAQ)
Какова средняя стоимость высокоскоростной проволочно-вырезной машины?
Стоимость зависит от размера рабочей зоны, бренда системы ЧПУ и комплектации. Базовые модели начинаются от бюджетного сегмента, в то время как машины с большими рабочими столами и премиальными контроллерами стоят значительно дороже. Для получения точного коммерческого предложения рекомендуется запросить спецификацию у производителя, указав ваши технические требования.
Можно ли резать алюминий на высокоскоростном электроэрозионном станке?
Да, алюминий поддается электроэрозионной обработке. Однако из-за его вязкости и склонности к образованию оксидной пленки процесс может требовать корректировки параметров генератора и более частой замены диэлектрика. Важно использовать правильные режимы резки, чтобы избежать залипания шлама в зоне реза.
Как часто нужно менять молибденовую проволоку?
В высокоскоростных станках проволока используется многократно. Срок её службы зависит от интенсивности работы, качества натяжения и наличия дефектов на барабане. Обычно проволоку меняют при появлении видимых повреждений, уменьшении диаметра или после определенного количества часов наработки, рекомендованного производителем проволоки.
Влияет ли жесткость заготовки на точность резки?
Да, внутренние напряжения в материале могут привести к деформации заготовки в процессе резки, особенно при сквозном проходе. Рекомендуется проводить предварительную термообработку для снятия напряжений или использовать стратегии резки с оставлением перемычек, которые удаляются на финальном этапе.
Подходит ли оборудование ООО «Шаньдун Луян Машинери» для новичков?
Станки оснащены интуитивно понятными системами ЧПУ и подробными руководствами. Кроме того, компания предоставляет техническую поддержку на всех этапах — от пусконаладки до обучения персонала. Наличие опытной инженерной команды позволяет адаптировать оборудование под уровень квалификации операторов конкретного предприятия.
Заключение и рекомендации по внедрению
Инвестиции в высокоскоростную проволочно-вырезную электроэрозионную машину — это стратегический шаг для расширения технологических возможностей производственного предприятия. Правильный выбор оборудования позволяет снизить себестоимость изготовления сложной оснастки, сократить время вывода новых продуктов на рынок и повысить качество выпускаемой продукции.
При выборе поставщика обращайте внимание не только на цену станка, но и на репутацию производителя, наличие сервисной сети и глубину технической экспертизы. ООО «Шаньдун Луян Машинери», с его 25-летней историей, тремя специализированными заводами и ежегодным выпуском свыше 1000 станков с ЧПУ, демонстрирует способность предоставлять надежные, технологичные и экономически обоснованные решения. Гибкость производства компании позволяет реализовывать как стандартные заказы, так и индивидуальные проекты, адаптируя оборудование под специфические задачи клиентов.
Перед окончательным решением рекомендуется провести тестовую резку ваших типовых деталей на оборудовании поставщика. Это позволит оценить реальную производительность, точность и удобство управления станком в условиях, максимально приближенных к вашему производству. Не забывайте, что успешная эксплуатация зависит от комплексного подхода: качественного оборудования, грамотной подготовки персонала и соблюдения регламентов технического обслуживания.
Для получения детальной консультации по выбору модели, расчета стоимости и обсуждения условий поставки свяжитесь с нашими специалистами. Мы готовы предложить комплексное решение, которое повысит эффективность вашего производственного участка.
Узнайте больше о наших технологических решениях и модельном ряде станков с ЧПУ: продукция и технические решения ООО «Шаньдун Луян Машинери».