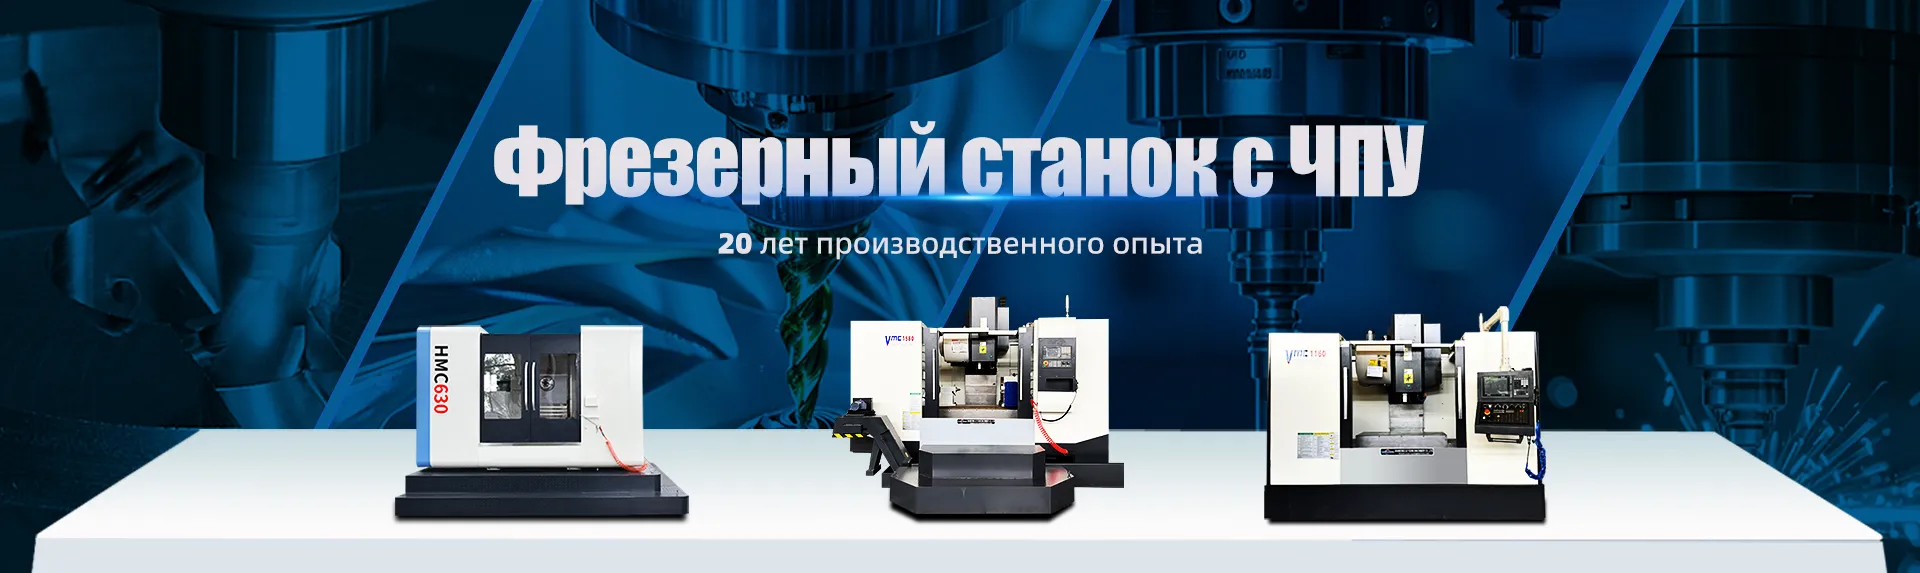
Фрезерный станок с ЧПУ с системой GSK: выбор, характеристики и производители
2026-09-23
- Выбор фрезерного станка с ЧПУ на базе системы GSK: технические аспекты и критерии оценки
- Архитектура и функциональные возможности систем ЧПУ GSK
- Применение в реальных производственных условиях
- Сравнительный анализ: GSK против других систем управления
- Критерии выбора производителя станка
- Технические параметры для верификации оборудования
- Распространенные ошибки при выборе и эксплуатации
- FAQ: Часто задаваемые вопросы о фрезерных станках с системой GSK
- Заключение и рекомендации по закупке
Выбор фрезерного станка с ЧПУ на базе системы GSK: технические аспекты и критерии оценки
В современном машиностроении выбор системы числового программного управления (ЧПУ) является не менее важным этапом, чем подбор механической части оборудования. Фрезерный станок с чпу с системой gsk представляет собой оптимальное решение для предприятий, стремящихся балансировать между высокой производительностью, точностью обработки и разумными инвестиционными затратами. Китайская компания Guangzhou Numerical Control (GSK) за последние два десятилетия эволюционировала от производителя бюджетных контроллеров до разработчика полноценных промышленных решений, способных конкурировать с японскими и европейскими аналогами в сегменте средней и высокой сложности.
Для инженеров-технологов и руководителей производств ключевым вопросом становится не просто наличие стойки GSK, а её интеграция с кинематикой станка, качество сервоприводов и алгоритмы интерполяции. В отличие от массовых потребительских товаров, промышленное оборудование требует глубокого анализа совместимости компонентов. Система GSK, особенно серии 980TDc или более современные модели линейки 988, предлагает закрытую архитектуру с высокой степенью надежности, что критично для серийного производства деталей из сталей, чугуна и цветных металлов. Данная статья рассматривает технические нюансы выбора такого оборудования, анализирует применимость в различных отраслях и предоставляет рекомендации по верификации поставщиков.
Архитектура и функциональные возможности систем ЧПУ GSK
Системы ЧПУ GSK широко распространены на рынке благодаря своей модульности и адаптивности. При выборе фрезерного станка с ЧПУ важно понимать, что стойка управления — это «мозг» машины, определяющий динамику перемещений, точность позиционирования и удобство программирования.
Ключевые технические характеристики контроллеров GSK
- Интерполяция и скорость обработки: Современные стойки GSK поддерживают высокоскоростную интерполяцию с предварительным просмотром (look-ahead) до 1000 блоков. Это позволяет сглаживать траекторию движения инструмента при обработке сложных 3D-поверхностей, минимизируя рывки и вибрации.
- Поддержка осей: Базовые модели поддерживают управление 3–4 осями, тогда как продвинутые версии способны управлять до 6 осями одновременно, что необходимо для многокоординатной обработки.
- Интерфейс и программирование: Наличие интуитивно понятного графического интерфейса, поддержка стандартного G-кода (ISO), а также возможность подключения через USB, Ethernet или RS232 облегчает интеграцию в существующие CAD/CAM цепочки предприятия.
- Диагностика и обслуживание: Встроенные системы самодиагностики позволяют оперативно выявлять ошибки сервоприводов, перегрев двигателей или сбои в цепи обратной связи, что сокращает время простоя оборудования.
Инженерная практика показывает, что стабильность работы системы GSK во многом зависит от качества настройки ПИД-регуляторов сервоосей под конкретную механику станка. Производители, игнорирующие этап тонкой настройки («тюнинга») приводов, часто сталкиваются с проблемами точности при высоких скоростях резания.
Применение в реальных производственных условиях
Эффективность использования станков с системой GSK варьируется в зависимости от отрасли и типа обрабатываемых материалов. Рассмотрим два типичных сценария применения, где данное оборудование демонстрирует высокую рентабельность.
Сценарий 1: Серийное производство корпусных деталей для насосного оборудования
Условия: Изготовление алюминиевых и чугунных корпусов для промышленных насосов. Требуемая точность отверстий под подшипники — H7, шероховатость поверхности Ra 1.6.
Технические требования: Высокая повторяемость позиционирования, устойчивость к длительным нагрузкам, возможность быстрой смены инструмента.
Решение: Вертикальный обрабатывающий центр с системой GSK 980MD. Использование жесткой конструкции станины и прецизионных шарико-винтовых передач (ШВП) в связке с цифровой компенсацией люфтов в стойке ЧПУ позволяет достигать заданных tolerances.
Инженерный совет: При обработке алюминия важно настроить параметры ускорения и замедления осей в системе ЧПУ, чтобы избежать следов «рысьи ноги» (chatter marks) на финишной поверхности. Система GSK позволяет гибко регулировать эти параметры через пользовательские макросы.
Сценарий 2: Изготовление пресс-форм и штампов
Условия: Обработка закаленных сталей (HRC 45–50), сложная геометрия полостей, необходимость чистовой обработки без последующей ручной доводки.
Технические требования: Плавность движения по сложным траекториям, высокая жесткость шпинделя, точная синхронизация осей.
Решение: Фрезерный станок с ЧПУ с системой GSK старших линеек, оснащенный шпинделем с прямым приводом. Алгоритмы сглаживания траектории в стойке обеспечивают высокое качество поверхности даже при использовании баллистических концевых фрез.
Потенциальные риски: При работе с твердыми материалами возрастает нагрузка на механику. Необходимо регулярно контролировать состояние направляющих и смазки, так как система ЧПУ компенсирует только программные ошибки, но не механический износ.
Сравнительный анализ: GSK против других систем управления
При закупке оборудования покупатели часто стоят перед выбором между системами GSK, Fanuc, Siemens и Mitsubishi. Ниже приведена сравнительная таблица, помогающая оценить место GSK в экосистеме промышленного ЧПУ.
| Критерий | GSK (Китай) | Fanuc (Япония) | Siemens (Германия) |
|---|---|---|---|
| Стоимость внедрения | Низкая / Средняя | Высокая | Высокая |
| Надежность и ресурс | Высокая (при правильном обслуживании) | Очень высокая (индустриальный стандарт) | Очень высокая |
| Простота освоения персоналом | Легко (интерфейс схож с Fanuc) | Средне (требует обучения) | Сложно (мощный функционал) |
| Доступность запчастей в СНГ | Высокая | Высокая | Средняя |
| Гибкость настройки под спецзадачи | Средняя | Низкая (закрытая архитектура) | Очень высокая (открытая архитектура) |
| Рекомендуемое применение | Серийное производство, средние серии, образовательные центры | Высокоточное производство, авиация, автопром | Сложная многоосевая обработка, уникальные проекты |
Из таблицы видно, что фрезерный станок с чпу с системой gsk является наиболее рациональным выбором для малого и среднего бизнеса, а также для задач, где не требуется экстремальная точность на уровне микрон, характерная для аэрокосмической отрасли. Для большинства задач общего машиностроения производительности GSK более чем достаточно.
Критерии выбора производителя станка
Сама по себе система ЧПУ не гарантирует качества детали. Механическая база станка играет решающую роль. При выборе поставщика оборудования следует обращать внимание на следующие аспекты:
- Качество литья и термическая обработка: Станина должна быть изготовлена из высокопрочного чугуна и пройти естественное и искусственное старение для снятия внутренних напряжений. Это предотвращает деформацию геометрии станка со временем.
- Прецизионные компоненты: Использование направляющих скольжения или качения известных брендов, а также ШВП класса точности C5 или C7 напрямую влияет на позиционную точность.
- Интеграция системы ЧПУ: Производитель должен иметь опыт калибровки параметров сервоприводов GSK под конкретную модель станка. Универсальные настройки «из коробки» редко обеспечивают максимальную производительность.
- Техническая поддержка и обучение: Наличие сервисной службы, способной оперативно реагировать на сбои, и предоставление обучающих материалов для операторов.
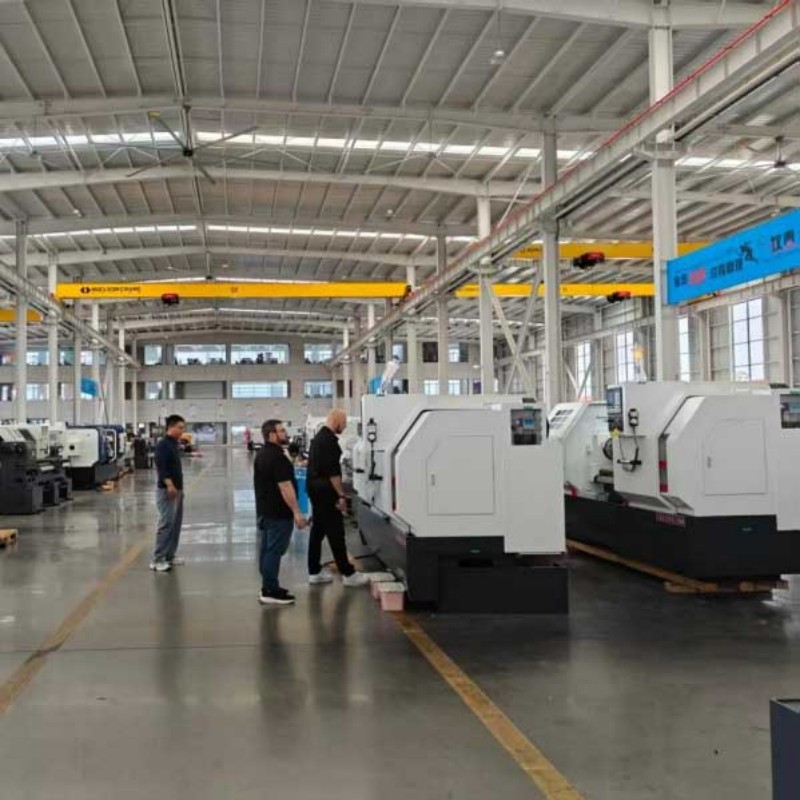
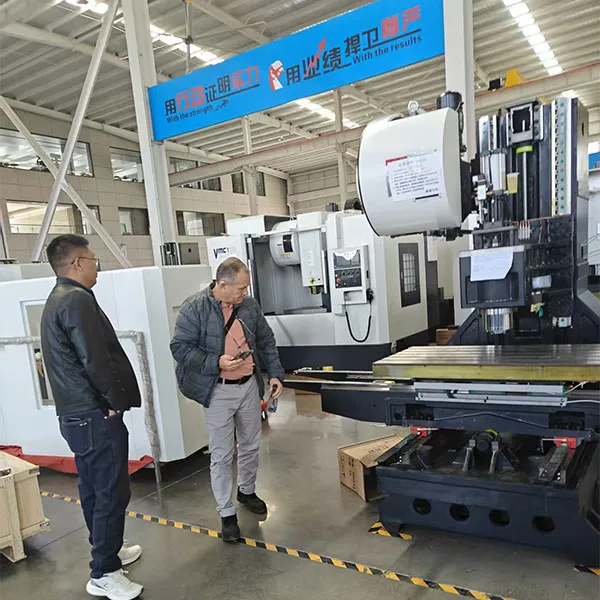
В этом контексте стоит рассмотреть опыт компании ООО «Шаньдун Луян Машинери». Будучи ведущим производителем из провинции Шаньдун с историей с 1996 года, предприятие прошло путь от выпуска универсальных станков до создания высокоточных обрабатывающих центров. Наличие трех специализированных заводов, включая мощности по производству токарных и фрезерных станков с ЧПУ, позволяет компании контролировать весь цикл производства. Инженерная команда из 40 специалистов обеспечивает адаптацию оборудования под задачи заказчика, что особенно важно при интеграции систем ЧПУ, таких как GSK или Fanuc, в специфические технологические процессы. Ежегодный выпуск более 1000 единиц оборудования и экспорт в 40 стран свидетельствуют о зрелости производственных процессов и строгом контроле качества на всех этапах — от входного контроля комплектующих до финальных испытаний на точность позиционирования.
Технические параметры для верификации оборудования
Перед заключением договора поставки рекомендуется запросить у производителя протокол испытаний или паспорт точности. Ниже приведены типичные параметры, которые должны соответствовать заявленным значениям для фрезерного станка среднего класса с системой GSK.
| Параметр | Типичное значение (для вертикального центра) | Метод проверки |
|---|---|---|
| Точность позиционирования (X/Y/Z) | ±0.01 мм / 300 мм | Лазерный интерферометр |
| Повторяемость позиционирования | ±0.005 мм | Многократный прогон программы |
| Биение шпинделя (на конце) | < 0.005 мм | Индикатор часового типа |
| Максимальная скорость подачи | 24–36 м/мин | Тестовая программа холостого хода |
| Точность обработки отверстия (H7) | Соответствие классу H7 | Калибр-пробка или координатно-измерительная машина (КИМ) |
Важно помнить, что конкретные параметры зависят от модели станка, его размера и конфигурации. Например, для крупногабаритных порталов допуски могут быть увеличены, тогда как для прецизионных моделей — ужесточены.
Распространенные ошибки при выборе и эксплуатации
Опыт эксплуатации станков с ЧПУ выявляет ряд типичных проблем, с которыми сталкиваются покупатели. Избежание этих ошибок сэкономит время и ресурсы.
- Игнорирование подготовки фундамента: Установка тяжелого фрезерного станка на неподготовленный бетонный пол без виброизоляции приводит к потере точности и ускоренному износу направляющих.
- Неправильный выбор инструмента: Использование дешевого инструмента с большим биением нивелирует преимущества высокоточной системы ЧПУ. Биение инструмента передается на шпиндель и ухудшает качество поверхности.
- Отсутствие регулярного обслуживания: Системы GSK надежны, но требуют чистки фильтров охлаждения шкафа ЧПУ, проверки уровня масла в смазочных системах и протяжки электрических соединений. Пренебрежение этими процедурами ведет к перегреву электроники и сбоям.
- Недооценка обучения операторов: Даже самая совершенная система ЧПУ бесполезна в руках неквалифицированного персонала. Оператор должен понимать не только кнопки управления, но и основы резания, чтобы корректно вносить правки в режимы обработки.
FAQ: Часто задаваемые вопросы о фрезерных станках с системой GSK
Насколько сложно перейти на систему GSK после работы с Fanuc?
Переход относительно прост. Интерфейс и логика управления GSK во многом копируют архитектуру Fanuc. Основные G-коды и M-функции идентичны. Операторам потребуется лишь краткое ознакомление с расположением некоторых функциональных клавиш и особенностями меню настройки параметров. Большинство профессиональных станочников адаптируются за 1–2 дня.
Поддерживает ли система GSK работу с CAM-системами?
Да, системы ЧПУ GSK полностью совместимы с большинством современных CAM-систем (Mastercam, PowerMill, SolidWorks CAM и др.). Постпроцессоры для GSK широко доступны. Стойка воспринимает стандартный ISO G-код, что обеспечивает бесшовную интеграцию в цифровое производство.
Каков срок службы электроники GSK в условиях промышленного цеха?
При соблюдении температурного режима (наличие кондиционера в шкафу ЧПУ) и защите от пыли и влаги, электронные компоненты GSK служат 10 лет и более. Основная причина выхода из строя — перегрев или скачки напряжения в сети, поэтому рекомендуется использовать стабилизаторы напряжения и регулярную чистку фильтров.
Можно ли модернизировать старый станок, установив систему GSK?
Да, ретрофит (модернизация) станков с заменой устаревшей системы ЧПУ на современную GSK — распространенная практика. Это позволяет значительно расширить функционал оборудования, улучшить точность и надежность при меньших затратах по сравнению с покупкой нового станка. Однако требуется тщательная проверка механической части (ШВП, направляющие, шпиндель) на предмет износа.
Где найти запасные части для системы GSK в России и СНГ?
Благодаря популярности бренда, запчасти для GSK (дисплеи, платы управления, пульты, кабели) широко представлены на рынке. Многие поставщики станкостроительного оборудования, включая таких партнеров, как ООО «Шаньдун Луян Машинери», обеспечивают долгосрочную поддержку и поставку комплектующих, что минимизирует риски длительного простоя.
Заключение и рекомендации по закупке
Выбор фрезерного станка с ЧПУ является стратегическим решением для производственного предприятия. Системы управления GSK предлагают отличный баланс цены и производительности, делая их идеальным выбором для широкого спектра задач — от простой плоской фрезеровки до сложной контурной обработки. Ключ к успеху заключается не только в выборе бренда ЧПУ, но и в качестве механической базы станка, компетенции производителя и уровне послепродажной поддержки.
При принятии решения о покупке рекомендуется:
- Запросить демонстрацию обработки тестовой детали, максимально приближенной к вашему реальному изделию.
- Проверить наличие сертификатов качества и протоколов испытаний точности.
- Уточнить условия гарантийного и постгарантийного обслуживания, а также доступность технической документации на русском языке.
- Обратить внимание на репутацию производителя и его опыт экспорта в ваш регион.
Компании, такие как ООО «Шаньдун Луян Машинери», демонстрируют подход, ориентированный на долгосрочное партнерство, предлагая не просто оборудование, а комплексные инженерные решения. Более чем 25-летний опыт, собственная инженерная база и строгий контроль качества позволяют таким производителям поставлять оборудование, которое стабильно работает в условиях интенсивной промышленной эксплуатации. Инвестиции в проверенное оборудование с надежной системой управления — это фундамент для повышения эффективности вашего производства и снижения операционных рисков.