Среднескоростной проволочно-вырезной электроэрозионный станок с ЧПУ: выбор и характеристики
2026-09-25
- Что такое среднескоростной проволочно-вырезной электроэрозионный станок с ЧПУ и зачем он нужен производству
- Принцип работы и ключевые технические особенности
- Сравнение скоростных режимов: выбор оптимальной технологии
- Критические параметры при выборе оборудования
- Реальные промышленные сценарии применения
- Интеграция опыта ООО «Шаньдун Луян Машинери» в производство
- Часто задаваемые вопросы (FAQ)
- Рекомендации по выбору и закупке оборудования
Что такое среднескоростной проволочно-вырезной электроэрозионный станок с ЧПУ и зачем он нужен производству
Среднескоростной проволочно-вырезной электроэрозионный станок с ЧПУ представляет собой оптимальное решение для металлообрабатывающих предприятий, где требуется баланс между высокой производительностью и приемлемой точностью обработки. В отличие от низкоскоростных (конвейерных) машин, которые обеспечивают высокую скорость реза, но страдают от заметной шероховатости поверхности, и высокоскоростных прецизионных станков, предлагающих микронную точность, но по значительно более высокой цене, среднескоростные модели занимают нишу «золотой середины».
Основная задача такого оборудования — эффективное изготовление штампов, пресс-форм, деталей сложного профиля из твердых сплавов и проведение ремонтных работ в инструментальных цехах. Для инженеров и закупщиков ключевым преимуществом является экономическая целесообразность: станки этого класса позволяют сократить время изготовления детали на 30–50% по сравнению с традиционными низкоскоростными аналогами, сохраняя при этом качество поверхности, достаточное для большинства промышленных применений без дополнительной шлифовки.
Выбор оборудования в 2026 году диктуется не только техническими параметрами, но и надежностью поставщика. ООО «Шаньдун Луян Машинери», обладающее более чем 25-летним опытом в станкостроении, предлагает решения, такие как модель DK7745f, которые интегрируют передовые системы управления и механические компоненты, обеспечивая стабильность процессов резки даже при длительных непрерывных нагрузках.
Принцип работы и ключевые технические особенности
Электроэрозионная проволочная резка основана на принципе удаления материала посредством электрических разрядов, возникающих между проволокой (инструментом) и заготовкой в диэлектрической среде (обычно эмульсия или дистиллированная вода). В среднескоростных станках с ЧПУ этот процесс оптимизирован за счет специальных алгоритмов управления подачей проволоки и генерацией импульсов.
Механизм формирования реза
Ключевое отличие среднескоростного режима заключается в частоте и энергии искровых разрядов. Система ЧПУ динамически регулирует параметры тока в зависимости от толщины заготовки и требуемой чистоты поверхности. Проволока, обычно изготовленная из латуни или молибдена диаметром от 0,18 до 0,25 мм, совершает возвратно-поступательные движения с определенной скоростью. Это позволяет использовать одну секцию проволоки многократно, что снижает расходные материалы по сравнению с однократным использованием проволоки в высокоточных западных станках.
Роль системы ЧПУ и сервоприводов
Стабильность реза напрямую зависит от качества системы числового программного управления. В оборудовании, производимом на заводах ООО «Шаньдун Луян Машинери», применяются надежные контроллеры, часто базирующиеся на платформах Fanuc или их качественных аналогах, адаптированных под специфику ЭЭО (электроэрозионной обработки). Эти системы обеспечивают:
- Точное позиционирование осей X и Y с шагом до 0,001 мм.
- Автоматическую компенсацию натяжения проволоки для минимизации конусности реза.
- Интеллектуальное управление скоростью подачи, предотвращающее обрыв проволоки при изменении сечения заготовки.
Инженерная команда компании, включающая 40 специалистов с опытом адаптации оборудования под конкретные задачи, уделяет особое внимание настройке ПИД-регуляторов сервоприводов. Это позволяет станку мгновенно реагировать на изменения зазора между электродом и деталью, что критически важно для предотвращения коротких замыканий и обеспечения равномерной скорости резания.
Сравнение скоростных режимов: выбор оптимальной технологии
При планировании закупки оборудования часто возникает вопрос: почему стоит выбрать именно среднескоростной станок, а не его более дешевые или дорогие аналоги? Ответ лежит в плоскости технико-экономического анализа конкретных производственных задач.
| Параметр | Низкоскоростные (Конвейерные) | Среднескоростные (ЧПУ) | Высокоскоростные (Прецизионные) |
|---|---|---|---|
| Скорость резания | Высокая (до 300 мм²/мин) | Средняя (80–150 мм²/мин) | Низкая (20–50 мм²/мин) |
| Точность обработки | ±0,02 – 0,05 мм | ±0,01 – 0,015 мм | ±0,002 – 0,005 мм |
| Шероховатость поверхности (Ra) | 2,5 – 5,0 мкм | 1,25 – 2,5 мкм | 0,4 – 0,8 мкм |
| Стоимость оборудования | Низкая | Средняя | Высокая |
| Расход проволоки | Многоразовое использование | Многоразовое использование | Однократное использование |
| Типичное применение | Черновая резка, простые контуры | Штампы, формы, сложные детали | Микро-детали, аэрокосмос, медицина |
Как видно из таблицы, среднескоростной проволочно-вырезной электроэрозионный станок с ЧПУ предлагает наилучшее соотношение цены и качества для большинства задач общего машиностроения. Он обеспечивает точность, достаточную для сборки узлов без дополнительной механообработки, при этом стоимость владения остается на доступном уровне благодаря многоразовому использованию проволоки и отсутствию необходимости в дорогостоящих расходных материалах.
Критические параметры при выборе оборудования
Процесс выбора станка должен базироваться на строгих технических требованиях, а не только на маркетинговых заявлениях. Инженеры ООО «Шаньдун Луян Машинери» рекомендуют обращать внимание на следующие ключевые характеристики, которые определяют реальную производительность и долговечность оборудования.
Жесткость станины и направляющие
Вибрации — главный враг точности при электроэрозионной резке. Станина станка должна быть изготовлена из высокопрочного чугуна с термической стабилизацией, чтобы исключить деформации при изменении температуры в цехе. Использование линейных направляющих качения вместо скольжения повышает динамику осей и снижает износ, что особенно важно при интенсивной эксплуатации в две или три смены.
Система подачи рабочей жидкости
Эффективный съем шлама (продуктов эрозии) из зоны реза определяет стабильность процесса. Качественные насосы и система фильтрации предотвращают вторичные разряды, которые могут привести к ухудшению качества поверхности и обрыву проволоки. В моделях, таких как DK7745f, предусмотрена регулируемая система сопел, позволяющая точно направлять поток диэлектрика в зону обработки, независимо от высоты заготовки.
Генератор импульсов
Сердце любого ЭЭО-станка. Современные цифровые генераторы позволяют гибко настраивать длительность импульса, паузу и ток пика. Это дает оператору возможность выбирать стратегию обработки: «быстрый черновой рез» для удаления основного объема материала или «финишный проход» для достижения требуемой чистоты поверхности. Наличие автоматических режимов обработки, разработанных инженерами компании на основе многолетнего опыта, существенно упрощает работу оператора и снижает риск ошибок.
Реальные промышленные сценарии применения
Понимание того, как оборудование ведет себя в реальных условиях, помогает принять взвешенное решение. Рассмотрим два типичных сценария использования среднескоростных станков.
Сценарий 1: Изготовление штампов для холодной высадки
Условия: Требуется изготовить матрицу и пуансон из стали Х12МФ (D2) толщиной 40 мм. Допуск на сопряжение деталей составляет 0,01 мм. Поверхность должна иметь Ra не более 1,6 мкм для обеспечения легкого выхода детали из матрицы.
Решение: Используется среднескоростной станок с ЧПУ. Первый проход выполняется на повышенной мощности для быстрого удаления материала. Затем следуют один или два финишных прохода с уменьшенной энергией импульса. Благодаря жесткой конструкции станка и точному управлению натяжением проволоки, достигается требуемая геометрия без образования значительной конусности. После резки детали готовы к сборке, что исключает этап шлифования внутренних углов, который невозможен на круглошлифовальных станках.
Сценарий 2: Ремонт пресс-форм для литья пластмасс
Условия: Необходимо вырезать поврежденный участок формообразующей вставки из закаленной стали (HRC 58-60) и вставить новую вставку. Требуется высокая точность посадки, чтобы избежать появления облоя на пластиковых изделиях.
Решение: Станок используется для вырезания окна в старой форме и изготовления новой вставки. Важным аспектом здесь является возможность работы с малыми радиусами (до 0,1 мм) благодаря использованию тонкой проволоки (0,18 мм). Система ЧПУ компенсирует износ проволоки в процессе длительного реза, обеспечивая параллельность стенок. Опыт инженеров ООО «Шаньдун Луян Машинери» показывает, что правильная настройка параметров смещения проволоки позволяет достичь посадочных допусков в пределах 0,005–0,008 мм, что является отличным результатом для данного класса оборудования.
Интеграция опыта ООО «Шаньдун Луян Машинери» в производство
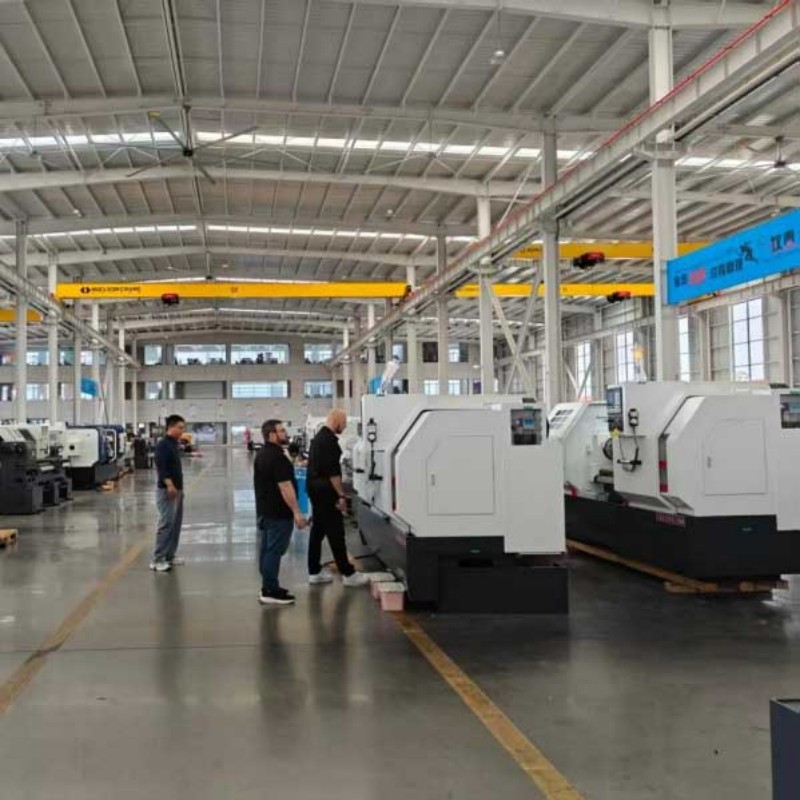
Надежность оборудования определяется не только чертежами, но и культурой производства. ООО «Шаньдун Луян Машинери», базирующееся в провинции Шаньдун, прошло путь от небольшого завода в городе Тэнчжоу до крупного производителя с тремя специализированными предприятиями. Такой масштаб позволяет контролировать каждый этап создания станка.
Особое внимание уделяется контролю качества. Каждый среднескоростной проволочно-вырезной электроэрозионный станок с ЧПУ, покидающий сборочный цех, проходит многоступенчатые испытания. Проверяется не только геометрическая точность перемещения осей, но и стабильность работы генератора под нагрузкой, эффективность системы охлаждения и корректность работы программного обеспечения. Ежегодный выпуск свыше 1000 единиц станков с ЧПУ подтверждает способность компании удовлетворять высокий спрос на мировом рынке, включая поставки в страны СНГ, Ближнего Востока и Латинской Америки.
Важным преимуществом является наличие собственной инженерной команды, которая не просто собирает станки, но и адаптирует их под специфические требования заказчиков. Например, если клиенту требуется обработка нестандартных материалов или работа в особых температурных режимах, специалисты компании могут внести изменения в конструкцию системы подачи жидкости или настройки ЧПУ. Этот подход, сочетающий серийное производство с индивидуальной инженерной поддержкой, делает оборудование компании конкурентоспособным на глобальном рынке.
Часто задаваемые вопросы (FAQ)
Какова реальная точность среднескоростного станка при длительной работе?
При правильной эксплуатации и регулярном техническом обслуживании среднескоростные станки с ЧПУ, такие как модели от ООО «Шаньдун Луян Машинери», обеспечивают точность позиционирования ±0,01 мм и точность обработки контура в пределах ±0,015 мм. Важно отметить, что точность может зависеть от толщины заготовки: при резке деталей толщиной более 100 мм возможно незначительное увеличение конусности, которое компенсируется программными методами.
Можно ли автоматизировать процесс резки на среднескоростном станке?
Да, современные модели оснащаются функциями автоматической заправки проволоки и автоматического определения центра детали. Система ЧПУ способна самостоятельно восстанавливать процесс после обрыва проволоки, возвращаясь в точку останова. Однако полная автоматизация, включая загрузку заготовок, обычно требует интеграции с внешними роботизированными комплексами, что возможно при заказе индивидуального решения.
Какие расходные материалы требуются для работы?
Основные расходные материалы включают молибденовую или латунную проволоку (диаметром 0,18–0,25 мм), диэлектрическую жидкость (специальная эмульсия или дистиллированная вода), фильтрующие элементы для системы очистки жидкости и направляющие втулки. Расход проволоки в среднескоростных станках значительно ниже, чем в высокоскоростных, так как одна катушка используется многократно до полного износа.
Как влияет толщина заготовки на скорость резания?
Существует обратная зависимость: чем толще заготовка, тем ниже скорость резания. Для стандартной стали толщиной 50 мм средняя скорость может составлять около 100–120 мм²/мин. При увеличении толщины до 100 мм скорость может снизиться до 60–80 мм²/мин из-за ухудшения условий вымывания шлама из зоны реза. Эффективная система подачи рабочей жидкости критически важна для поддержания производительности на толстых заготовках.
Требуется ли специальная подготовка помещения для установки станка?
Да, для стабильной работы электроэрозионного оборудования необходимо обеспечить ровное бетонное основание, способное гасить вибрации. Помещение должно иметь стабильный температурный режим (желательно 20–25°C), так как сильные перепады температур могут вызывать тепловые деформации станины и влияющие на точность. Также необходима система вентиляции для удаления испарений диэлектрической жидкости.
Рекомендации по выбору и закупке оборудования
При принятии решения о покупке среднескоростного проволочно-вырезного электроэрозионного станка с ЧПУ рекомендуется следовать следующему алгоритму действий:
- Аудит производственных задач: Определите максимальную толщину заготовок, требуемую точность и шероховатость поверхности. Если 90% ваших задач укладываются в допуск ±0,02 мм, среднескоростной станок будет наиболее рентабельным выбором.
- Проверка технической поддержки: Убедитесь, что поставщик обладает собственной инженерной службой. ООО «Шаньдун Луян Машинери» предоставляет техническую поддержку на всех этапах — от подбора модели до пусконаладки и обучения персонала, что минимизирует риски простоя оборудования.
- Тестовая обработка: Запросите возможность тестовой резки вашей конкретной детали или аналогичного образца. Это позволит оценить реальную скорость и качество поверхности, а также удобство интерфейса системы ЧПУ.
- Анализ стоимости владения: Учитывайте не только начальную цену станка, но и стоимость расходных материалов, электроэнергии и потенциальных затрат на обслуживание. Надежные компоненты, используемые в станках компании, снижают частоту ремонтов и продлевают межсервисные интервалы.
Инженерный опыт подсказывает, что экономия на качестве системы управления или направляющих часто приводит к существенным потерям времени на переналадку и брак в будущем. Поэтому выбор проверенного производителя с долгосрочной историей, такого как ООО «Шаньдун Луян Машинери», является стратегически верным шагом для развития производственной базы предприятия.
Для получения подробных технических характеристик, консультаций по подбору оборудования под ваши задачи или запроса коммерческого предложения, пожалуйста, ознакомьтесь с нашим каталогом продукции и технологических решений. Наши специалисты готовы помочь вам оптимизировать производственные процессы с помощью надежного и точного оборудования.