Среднескоростная проволочно-вырезная электроэрозионная обработка с ЧПУ: выбор оборудования и производителей
2026-09-25
- Принципы работы и особенности среднескоростной проволочно-вырезной электроэрозионной обработки
- Ключевые технические параметры при выборе оборудования
- Сравнительный анализ: среднескоростные, высокоскоростные и низкоскоростные станки
- Интеграция решений ООО «Шаньдун Луян Машинери» в производственный процесс
- Типичные промышленные применения и кейсы
- Распространенные проблемы и методы их устранения
- Рекомендации по закупке и выбору поставщика
- Часто задаваемые вопросы (FAQ)
- Заключение и следующие шаги
Принципы работы и особенности среднескоростной проволочно-вырезной электроэрозионной обработки
Среднескоростная проволочно-вырезная электроэрозионная обработка с ЧПУ (Wire Electrical Discharge Machining, WEDM) занимает уникальную нишу в современном металлообрабатывающем производстве. Этот технологический процесс представляет собой компромиссное решение между высокоскоростными станками для черновой резки и прецизионными низкоскоростными машинами для финишной обработки сложных деталей. В основе метода лежит использование электрических разрядов между проволокой-электродом и заготовкой, погруженной в диэлектрическую жидкость, что позволяет обрабатывать токопроводящие материалы любой твердости, включая закаленные стали, титановые сплавы и карбид вольфрама.
В отличие от традиционных методов механической резки, электроэрозионная обработка не создает механических напряжений в материале, что критически важно для изготовления тонкостенных деталей, штампов сложной геометрии и прецизионных инструментов. Термин «среднескоростная» в данном контексте относится к скорости подачи проволоки и частоте импульсов генератора, которые оптимизированы для достижения баланса между производительностью съема материала и качеством поверхности (шероховатостью Ra).
Для промышленных предприятий, стремящихся оптимизировать производственные циклы без потери точности, выбор оборудования для среднескоростной проволочно-вырезной электроэрозионной обработки с ЧПУ становится стратегической задачей. Правильно подобранный станок позволяет сократить время изготовления пресс-форм на 30–40% по сравнению с использованием исключительно низкоскоростных машин, сохраняя при этом достаточную точность для большинства инженерных приложений.
Ключевые технические параметры при выборе оборудования
При оценке потенциальных поставщиков и моделей станков инженерно-технический отдел должен фокусироваться не только на заявленной максимальной скорости резания, но и на стабильности процесса в длительных рабочих циклах. Основные параметры, определяющие класс и возможности оборудования, включают:
- Точность позиционирования и повторяемость: Для среднескоростных станков типичная точность составляет ±0.01–0.015 мм. Однако важнее параметр повторяемости, который влияет на серийное производство идентичных деталей.
- Максимальная скорость резания: Измеряется в мм²/мин. Среднескоростные модели обычно обеспечивают производительность в диапазоне 150–300 мм²/мин для стали толщиной 50 мм. Важно уточнять, при каких условиях достигаются эти значения (часто производители указывают пиковые значения для идеальных лабораторных условий).
- Качество поверхности (Шероховатость): После одного прохода среднескоростной станок может оставлять поверхность с Ra 2.5–3.2 мкм. Для достижения более высоких требований (Ra < 0.8 мкм) требуется многопроходная обработка с уменьшением энергии импульса на финальных этапах.
- Диаметр используемой проволоки: Стандартный диапазон — 0.15–0.25 мм. Возможность использования более тонкой проволоки (0.1 мм) расширяет возможности по изготовлению деталей с малыми радиусами внутренних углов.
- Система управления ЧПУ: Надежность контроллера определяет удобство программирования сложных контуров и возможность интеграции с CAD/CAM системами.
Инженерный опыт подсказывает, что при выборе станка для смешанного производства (штучные заказы и мелкие серии) приоритет следует отдавать надежности системы натяжения проволоки и качеству фильтрации диэлектрика, а не только максимальной мощности генератора. Сбои в подаче проволоки являются основной причиной простоев и брака.
Сравнительный анализ: среднескоростные, высокоскоростные и низкоскоростные станки
Понимание различий между тремя основными категориями электроэрозионных станков помогает избежать ошибок при инвестировании в парк оборудования. Ниже приведена сравнительная таблица, иллюстрирующая ключевые отличия.
| Параметр | Высокоскоростные (HS-WEDM) | Среднескоростные (MS-WEDM) | Низкоскоростные (LS-WEDM) |
|---|---|---|---|
| Скорость резания | Высокая (>300 мм²/мин) | Средняя (150–300 мм²/мин) | Низкая (<100 мм²/мин) |
| Точность обработки | ±0.02–0.05 мм | ±0.01–0.015 мм | ±0.002–0.005 мм |
| Шероховатость (Ra) | Грубая (требуется доводка) | Средняя (Ra 1.6–3.2 мкм) | Высокая (Ra < 0.4 мкм) |
| Расход проволоки | Частично многоразовое или одноразовое | Одноразовое (латунь/медь) | |
| Стоимость эксплуатации | Низкая (дешевая проволока) | Средняя | Высокая (дорогая проволока) |
| Основное применение | Черновая резка, простые контуры | Штампы, инструменты, средние серии | Прецизионные детали, аэрокосмос, медицина |
Из таблицы видно, что среднескоростная проволочно-вырезная электроэрозионная обработка с ЧПУ предлагает оптимальное соотношение цены и качества для большинства задач общего машиностроения. Если ваше предприятие изготавливает штампы для листовой металла или пластиковые формы, где не требуется зеркальная поверхность, среднескоростные станки обеспечат наилучшую рентабельность.
Интеграция решений ООО «Шаньдун Луян Машинери» в производственный процесс
Выбор производителя оборудования является не менее важным этапом, чем выбор технических характеристик самого станка. На рынке присутствует множество предложений, однако надежность поставщика определяется его способностью обеспечивать долгосрочную техническую поддержку и стабильное качество сборки. ООО «Шаньдун Луян Машинери», базирующееся в провинции Шаньдун, демонстрирует подход, ориентированный на решение конкретных производственных задач клиентов.
Компания, основанная в 1996 году, прошла путь от производителя универсальных токарных станков до поставщика комплексных решений для высокоточной обработки. В портфеле компании представлены высокоскоростные проволочно-вырезные электроэрозионные станки, такие как модель DK7745f, которые разработаны с учетом требований современного рынка. Хотя модель DK7745f позиционируется как высокоскоростная, её конструктивные особенности и возможности настройки режимов резания позволяют адаптировать её под задачи, характерные для среднескоростной обработки, особенно при работе с инструментами из закаленной стали.
Ключевым преимуществом подхода ООО «Шаньдун Луян Машинери» является наличие собственной инженерной команды из 40 специалистов. Это позволяет не просто продавать стандартные машины, а адаптировать оборудование под специфические требования заказчика. Например, при заказе партии станков для производства медицинских имплантатов или автомобильных компонентов, инженеры компании могут настроить систему ЧПУ Fanuc для оптимизации траектории движения проволоки, минимизируя вибрации и повышая чистоту реза.
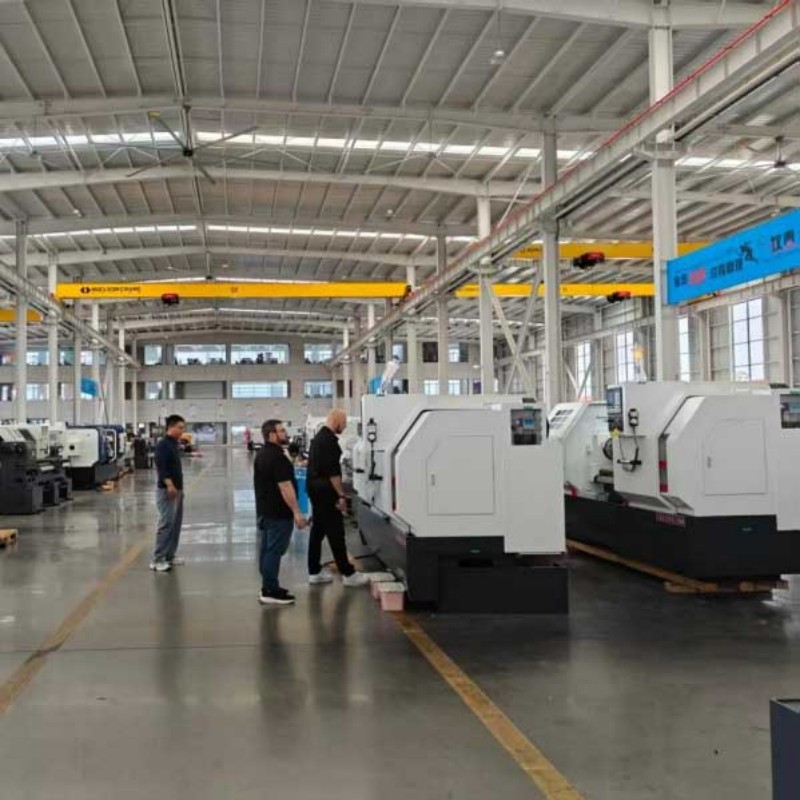
Производственная база компании, охватывающая более 5000 квадратных метров и включающая три специализированных завода, обеспечивает строгий контроль качества на всех этапах. Каждый станок проходит финальные испытания на точность позиционирования и стабильность резания перед отгрузкой. Такой уровень контроля снижает риски простоев на стороне клиента и обеспечивает предсказуемый результат обработки.
Типичные промышленные применения и кейсы
Эффективность внедрения электроэрозионных станков лучше всего иллюстрируется реальными производственными сценариями. Рассмотрим два типичных примера, где среднескоростная обработка демонстрирует свои преимущества.
1. Изготовление штампов для холодной высадки
Проблема: Производителю крепежных изделий требовалось изготовить матрицы из стали марки Cr12MoV с высокой твердостью (HRC 60-62). Традиционное фрезерование было невозможно из-за риска деформации материала после термообработки, а использование низкоскоростных станков увеличивало срок изготовления одной матрицы до 3 дней, что создавало узкое место в производстве.
Решение: Внедрение среднескоростного режима резки позволило выполнить черновую и получистовую обработку за 8–10 часов. Использование проволоки диаметром 0.18 мм обеспечило достаточную точность для последующей шлифовки посадочных мест.
Результат: Время цикла сократилось в 3 раза. Благодаря отсутствию механического воздействия, геометрия матрицы сохранилась неизменной после снятия внутреннего напряжения материала.
2. Производство деталей для нефтегазовой арматуры
Проблема: Необходимость изготовления сложных внутренних каналов в клапанах из нержавеющих сплавов, устойчивых к коррозии. Каналы имели нестандартное сечение и глубокие пазы, недоступные для обычного инструмента.
Решение: Применение электроэрозионной вырезки с ЧПУ позволило создать сложные профили без изменения механических свойств сплава. Инженеры ООО «Шаньдун Луян Машинери» помогли подобрать оптимальные режимы импульсной генерации для минимизации зоны термического влияния (ЗТВ), что критично для сохранения коррозионной стойкости нержавеющей стали.
Результат: Получены детали с высокой геометрической точностью и сохранением эксплуатационных характеристик материала. Отбраковка снизилась до менее 1%.
Распространенные проблемы и методы их устранения
Даже самое современное оборудование требует грамотной эксплуатации. Ниже приведены наиболее частые проблемы, возникающие при электроэрозионной обработке, и способы их решения.
- Обрыв проволоки: Чаще всего вызван неправильным натяжением, загрязнением диэлектрика или слишком агрессивными режимами резания. Решение: Регулярная замена фильтров, проверка роликов направляющих и оптимизация мощности импульса.
- Нестабильная точность размеров: Может быть следствием температурных деформаций станины или люфта в направляющих. Решение: Установка станка в помещении с контролируемой температурой, регулярная калибровка осей X, Y, U, V.
- Низкое качество поверхности (следы от искр): Возникает при использовании изношенной проволоки или неверной настройке частоты импульсов. Решение: Замена проволоки, очистка контактных блоков, настройка параметров финишных проходов.
Важно отметить, что многие из этих проблем можно предотвратить на этапе выбора оборудования. Станки, произведенные с использованием качественных компонентов (таких как системы управления Fanuc и прецизионные шарико-винтовые передачи), изначально имеют больший запас прочности и стабильности.
Рекомендации по закупке и выбору поставщика
Процесс закупки промышленного оборудования должен базироваться на тщательной проверке технических и коммерческих аспектов. При выборе поставщика станков для среднескоростной проволочно-вырезной электроэрозионной обработки с ЧПУ рекомендуется обратить внимание на следующие пункты:
- Техническая документация: Запросите подробные спецификации, включая графики зависимости скорости резания от толщины материала. Убедитесь, что данные реалистичны и подтверждены тестами.
- Сервисная поддержка: Узнайте о наличии склада запасных частей и квалификации сервисных инженеров. Для компаний, таких как ООО «Шаньдун Луян Машинери», экспорт в более чем 40 стран подтверждает наличие отлаженной логистики и поддержки.
- Возможность адаптации: Способен ли производитель модифицировать станок под ваши специфические задачи? Наличие собственной инженерной команды, как у ООО «Шаньдун Луян Машинери», является сильным преимуществом в этом вопросе.
- Обучение персонала: Включает ли контракт обучение операторов и программистов? Качественное обучение снижает риск поломок из-за человеческого фактора.
- Гарантийные условия: Четко определите сроки гарантии на основные узлы (генератор, ЧПУ, механика) и условия постгарантийного обслуживания.
Не стоит гнаться за самой низкой ценой. Дешевые аналоги часто экономят на качестве комплектующих, что приводит к частым поломкам и простоям, которые в итоге обходятся дороже первоначальной экономии.
Часто задаваемые вопросы (FAQ)
В: Какова основная разница между среднескоростной и низкоскоростной обработкой?
О: Основное отличие заключается в скорости подачи проволоки и точности. Среднескоростные станки используют более быструю подачу и часто многоразовую проволоку, обеспечивая высокую производительность при умеренной точности (±0.01 мм). Низкоскоростные станки используют одноразовую проволоку и работают медленнее, но обеспечивают прецизионную точность (±0.002 мм) и идеальную поверхность.
В: Можно ли на среднескоростном станке достичь шероховатости Ra 0.4?
О: Теоретически это возможно при многопроходной обработке с очень малыми энергиями импульса на финальных этапах, но это значительно снизит производительность. Для массового получения Ra 0.4 и ниже рекомендуется использовать низкоскоростные станки или последующую полировку.
В: Какие материалы можно обрабатывать методом WEDM?
О: Электроэрозионная обработка применима только к токопроводящим материалам. Это включает все виды сталей (в том числе закаленные), алюминий, медь, латунь, титан, карбид вольфрама и графит. Не проводящие материалы (керамика, пластик) обработать этим методом нельзя.
В: Почему стоит рассматривать оборудование от ООО «Шаньдун Луян Машинери»?
О: Компания сочетает более чем 25-летний опыт производства с современной инженерной базой. Наличие трех специализированных заводов и команды из 40 инженеров позволяет обеспечивать высокий контроль качества и гибкость в выполнении индивидуальных заказов. Оборудование оснащается надежными системами Fanuc, что гарантирует стабильность работы и долгий срок службы.
В: Как влияет толщина заготовки на скорость резания?
О: Скорость резания обратно пропорциональна толщине заготовки. Чем толще материал, тем дольше происходит удаление стружки из зоны реза и тем сложнее стабилизировать разряд. Для толстых заготовок (>100 мм) необходимо снижать скорость подачи и увеличивать давление промывочной жидкости.
Заключение и следующие шаги
Внедрение среднескоростной проволочно-вырезной электроэрозионной обработки с ЧПУ является эффективным шагом для повышения конкурентоспособности машиностроительного предприятия. Этот метод позволяет обрабатывать сверхтвердые материалы со сложной геометрией, сохраняя баланс между скоростью производства и качеством деталей. Ключом к успеху является правильный выбор оборудования, соответствующего конкретным производственным задачам, и партнерство с надежным производителем.
ООО «Шаньдун Луян Машинери» готово предложить комплексные решения, включающие не только поставку высококачественных станков с ЧПУ, но и инженерную поддержку на всех этапах — от подбора модели до запуска в эксплуатацию. Гибкость производства и строгий контроль качества делают компанию привлекательным партнером для предприятий, ориентированных на долгосрочное развитие и повышение эффективности производственных процессов.
Для получения детальных технических характеристик, консультаций по подбору оборудования или запроса коммерческого предложения, рекомендуем ознакомиться с полным каталогом продукции и связаться с нашими специалистами.
Посмотреть каталог станков с ЧПУ и электроэрозионного оборудования