Среднескоростная проволочно-вырезная электроэрозионная машина: критерии выбора и производители
2026-09-25
- Среднескоростная проволочно-вырезная электроэрозионная машина: баланс производительности и точности
- Принцип работы и конструктивные особенности
- Ключевые технические параметры для оценки оборудования
- Инженерный взгляд: сравнение технологий ЭЭО
- Промышленные сценарии применения
- Как выбрать производителя и модель: критерии оценки
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупкам
Среднескоростная проволочно-вырезная электроэрозионная машина: баланс производительности и точности
В современном инструментальном производстве выбор оборудования для электроэрозионной обработки (ЭЭО) определяется не только предельной точностью, но и экономической эффективностью. Среднескоростная проволочно-вырезная электроэрозионная машина занимает уникальную нишу между высокоскоростными станками с молибденовой проволокой и прецизионными низкоскоростными машинами с медной проволокой. Этот класс оборудования позволяет достигать шероховатости поверхности Ra 0.8–1.6 мкм при скорости резания до 120–150 мм²/мин, что делает его оптимальным решением для изготовления штампов, пресс-форм и деталей сложного профиля в серийном производстве.
Главное отличие среднескоростных станков заключается в использовании однократного прохода проволоки диаметром 0.15–0.25 мм (чаще всего латунь или покрытая проволока) в сочетании с усовершенствованными генераторами импульсов. В отличие от традиционных «быстрых» станков, где проволока используется многократно, здесь обеспечивается стабильность геометрии реза за счет отсутствия износа рабочей части проволоки в зоне обработки. Для технологов и владельцев производств, таких как клиенты ООО «Шаньдун Луян Машинери», важно понимать, что данный тип оборудования требует тщательной настройки параметров подачи диэлектрика и натяжения проволоки для предотвращения обрывов и обеспечения заданных допусков.
Принцип работы и конструктивные особенности
Электроэрозионный проволочно-вырезной станок среднего класса работает на принципе удаления материала посредством серии электрических разрядов между проволокой (инструментом) и заготовкой, погруженными в диэлектрическую жидкость (обычно деионизированную воду). Ключевым элементом, определяющим класс «средней скорости», является система управления энергией разряда и механизм подачи проволоки.
В конструкции таких машин выделяются следующие узлы:
- Генератор импульсов: Обеспечивает формирование коротких импульсов тока высокой частоты. В современных моделях, включая оборудование, разрабатываемое инженерами ООО «Шаньдун Луян Машинери», используются цифровые системы управления на базе ПЛИС (FPGA), позволяющие адаптировать параметры разряда под изменяющиеся условия резания в реальном времени.
- Механизм подачи проволоки: В среднескоростных станках применяется система однократного прохода. Проволока сматывается с катушки, проходит через направляющие, зону резания и наматывается на приемную катушку. Скорость подачи варьируется в пределах 2–10 м/мин, что значительно ниже, чем у высокоскоростных аналогов (до 12 м/с), но выше, чем у прецизионных низкоскоростных станков.
- Система ЧПУ и приводы: Точность контурной обработки зависит от качества сервоприводов и шарико-винтовых передач. Использование линейных направляющих и прецизионных ШВП минимизирует люфты и обеспечивает повторяемость позиционирования в пределах ±0.005 мм.
- Система охлаждения и фильтрации: Стабильность процесса ЭЭО критически зависит от чистоты диэлектрика. Наличие многоступенчатой системы фильтрации (бумажные фильтры, ионообменные смолы) обязательно для предотвращения коротких замыканий и поддержания постоянной электропроводности рабочей жидкости.
Ключевые технические параметры для оценки оборудования
При выборе среднескоростной проволочно-вырезной электроэрозионной машины необходимо анализировать не только заявленную максимальную скорость резания, но и комплекс параметров, влияющих на реальную производительность и качество детали. Ниже приведены типовые характеристики, которые следует рассматривать как базовый ориентир при сравнении моделей разных производителей.
| Параметр | Типичное значение для среднескоростных станков | Влияние на процесс обработки |
|---|---|---|
| Максимальная скорость резания | 100 – 150 мм²/мин | Определяет время изготовления партии деталей. Зависит от толщины заготовки и материала. |
| Шероховатость поверхности (Ra) | 0.8 – 1.6 мкм | Требует минимальной последующей шлифовки или полировки. Достигается за счет оптимизации энергии одиночного разряда. |
| Точность позиционирования | ±0.005 мм | Критично для изготовления прецизионных штампов и матриц с жесткими допусками. |
| Диаметр используемой проволоки | 0.15 – 0.25 мм | Влияет на ширину реза (kerf width) и минимальный радиус внутреннего угла. |
| Максимальный угол конусности | ±3° – ±6° (в зависимости от высоты) | Позволяет изготавливать детали с переменным сечением без использования специальных головок. |
| Потребляемая мощность | 3.5 – 5.0 кВт | Влияет на эксплуатационные расходы и требования к электросети предприятия. |
Важно отметить, что конкретные параметры зависят от модели, конфигурации и фактических условий эксплуатации. Например, при резке закаленной стали (HRC 60+) скорость может снижаться на 20-30% по сравнению с обработкой алюминиевых сплавов.
Инженерный взгляд: сравнение технологий ЭЭО
Для правильного выбора оборудования необходимо четко понимать различия между тремя основными типами проволочно-вырезных станков. Ошибка в выборе класса машины может привести либо к неоправданному удорожанию производства, либо к невозможности достижения требуемого качества поверхности.
| Характеристика | Высокоскоростные (Молибден) | Среднескоростные (Латунь/Покрытая) | Низкоскоростные (Прецизионные) |
|---|---|---|---|
| Расходный материал | Молибденовая проволока (многоразовая) | Латунная или покрытая проволока (одноразовая) | Медная проволока (одноразовая) |
| Скорость резания | Высокая (до 200+ мм²/мин) | Средняя (100–150 мм²/мин) | Низкая (20–50 мм²/мин) |
| Шероховатость (Ra) | 1.6 – 2.5 мкм (требует доработки) | 0.8 – 1.6 мкм (хорошее качество) | < 0.4 мкм (зеркальная поверхность) |
| Точность | ±0.01 – 0.02 мм | ±0.005 – 0.01 мм | ±0.001 – 0.002 мм |
| Стоимость эксплуатации | Низкая (проволока дешевая) | Средняя (расход проволоки умеренный) | Высокая (дорогая проволока, низкая скорость) |
| Основное применение | Черновая обработка, грубые формы | Чистовая обработка штампов, форм, деталей | Микрообработка, прецизионные инструменты |
Рекомендация инженера: Если ваше производство занимается изготовлением штампов для листовой штамповки толщиной до 3 мм с требованиями по точности ±0.01 мм, среднескоростной станок будет наиболее рентабельным выбором. Он обеспечит достаточное качество поверхности для немедленного использования или легкой полировки, при этом стоимость часа работы будет значительно ниже, чем у прецизионного оборудования.
Промышленные сценарии применения
Эффективность внедрения среднескоростной проволочно-вырезной электроэрозионной машины проявляется в конкретных производственных задачах, где требуется баланс между скоростью и качеством.
Сценарий 1: Изготовление матриц для экструзии алюминия
Условия: Заготовки из стали H13, твердость после закалки HRC 50-52. Требуется высокая точность профиля канала и гладкость поверхности для обеспечения качества экструдированного профиля.
Технические требования: Шероховатость не хуже Ra 1.2 мкм, отсутствие следов ступенчатости (риппл-марок) на стенках.
Решение: Использование среднескоростного станка с покрытием проволоки (например, диффузионно-омедненная латунь) позволяет снизить энергию разряда на финишных проходах. Применение технологии многопроходной резки (черновой проход + 2 чистовых) обеспечивает получение поверхности, готовой к использованию без ручной полировки, что сокращает время цикла изготовления матрицы на 30-40% по сравнению с традиционными методами.
Риск: Нестабильное напряжение в сети или загрязнение диэлектрика могут привести к изменению ширины реза. Требуется регулярный контроль состояния фильтров.
Сценарий 2: Производство деталей для медицинской техники
Условия: Изготовление мелких деталей из нержавеющей стали 316L и титановых сплавов. Сложная геометрия с внутренними отверстиями диаметром менее 1 мм.
Технические требования: Отсутствие заусенцев, высокая точность контура, биосовместимость поверхности (отсутствие внедренных частиц).
Решение: Среднескоростные станки, такие как модель DK7745f в портфеле ООО «Шаньдун Луян Машинери», оснащенные системами автоматического натяжения проволоки, позволяют выполнять микрообработку с минимальным термическим воздействием на материал. Однократный проход проволоки исключает повторное воздействие на уже обработанную поверхность, что снижает риск образования дефектного слоя (recast layer).
Инженерный совет: При работе с титаном необходимо увеличивать давление подачи диэлектрика в зону реза для эффективного вымывания продуктов эрозии, так как титан обладает низкой теплопроводностью и склонен к накоплению тепла.
Как выбрать производителя и модель: критерии оценки
Рынок станкостроения предлагает широкий спектр оборудования, однако не все производители обеспечивают одинаковый уровень надежности и технической поддержки. При выборе поставщика среднескоростной проволочно-вырезной электроэрозионной машины следует обращать внимание на следующие аспекты:
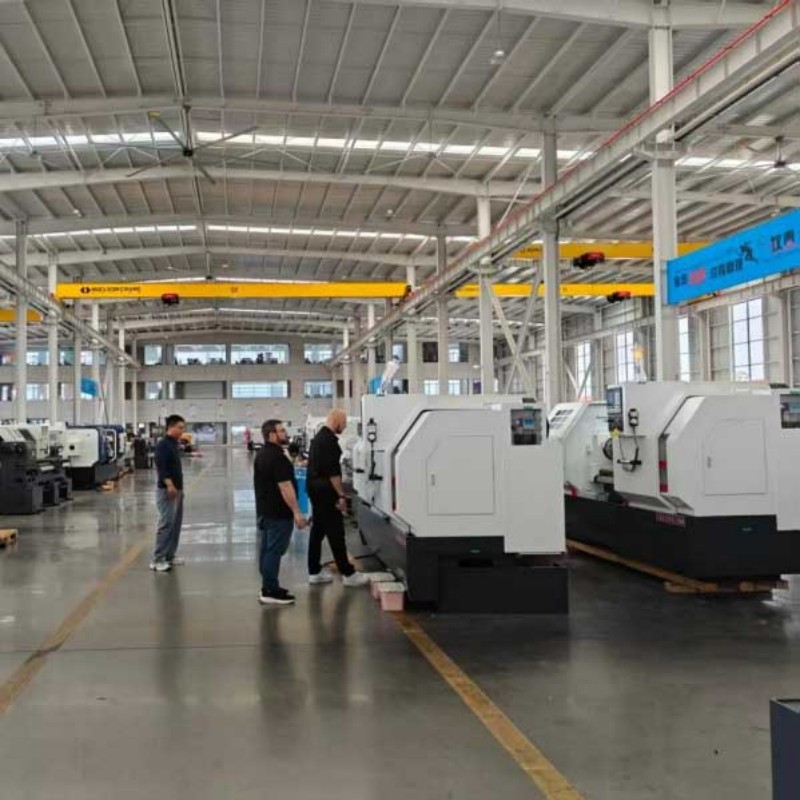
- Опыт и специализация: Предпочтение следует отдавать компаниям с длительной историей производства именно электроэрозионного оборудования. ООО «Шаньдун Луян Машинери», основанное в 1996 году, прошло путь от выпуска универсальных токарных станков до создания специализированных линий высокоточного оборудования, включая высокоскоростные проволочно-вырезные станки. Наличие собственной инженерной команды (более 40 специалистов) позволяет адаптировать оборудование под специфические задачи заказчика.
- Качество комплектующих: Надежность станка определяется надежностью его компонентов. Использование систем управления Fanuc, прецизионных направляющих и качественных серводвигателей гарантирует стабильность работы и длительный межремонтный ресурс. Важно уточнять, какие бренды используются в конкретной модели.
- Сервисная поддержка и обучение: Электроэрозионная обработка — технологически сложный процесс, требующий квалифицированного оператора. Производитель должен предоставлять не только оборудование, но и комплексное обучение персонала, а также оперативную техническую поддержку. Экспорт продукции ООО «Шаньдун Луян Машинери» в более чем 40 стран мира подтверждает наличие отлаженной системы логистики и сервисного сопровождения.
- Возможность кастомизации: Стандартные решения не всегда подходят для уникальных производственных задач. Возможность модификации программного обеспечения или механической части станка под требования клиента является значительным преимуществом.
Часто задаваемые вопросы (FAQ)
Какова средняя стоимость эксплуатации среднескоростного станка по сравнению с высокоскоростным?
Хотя стоимость латунной проволоки выше молибденовой, в среднескоростных станках она используется однократно, что исключает затраты на механизмы повторной намотки и правки проволоки, характерные для высокоскоростных машин. Кроме того, отсутствие необходимости в последующей трудоемкой шлифовке поверхности (благодаря лучшей шероховатости Ra 0.8–1.6 мкм) снижает общие затраты на изготовление детали. Таким образом, общая стоимость владения (TCO) для среднескоростного станка часто оказывается ниже при производстве деталей среднего и высокого класса точности.
Можно ли на среднескоростной машине резать материалы толщиной более 200 мм?
Да, это возможно, однако скорость резания будет существенно ниже номинальной. Для эффективной обработки толстых заготовок необходимо использовать проволоку большего диаметра (0.25 мм и более) и обеспечивать интенсивную промывку зоны резания диэлектриком. Также важно учитывать устойчивость проволоки: при большой высоте заготовки возрастает риск отклонения проволоки от вертикали, что может привести к нарушению геометрии детали. Современные системы ЧПУ компенсируют этот эффект за счет алгоритмов коррекции траектории.
Требуется ли специальная подготовка помещения для установки станка?
Да, электроэрозионное оборудование чувствительно к вибрациям и температурным колебаниям. Фундамент должен быть массивным и изолированным от источников вибрации (прессов, компрессоров). Температура в помещении должна поддерживаться на постоянном уровне (желательно 20±2°C), так как тепловое расширение элементов конструкции станка и заготовки может повлиять на точность обработки. Также необходима система вентиляции для удаления паров диэлектрика.
Как часто нужно менять фильтры диэлектрика?
Частота замены фильтров зависит от интенсивности использования станка и типа обрабатываемого материала. При обработке стали средний срок службы бумажного фильтра составляет 1-2 недели непрерывной работы. Ионообменная смола меняется реже, обычно раз в 1-3 месяца, в зависимости от показателя электропроводности воды. Контроль давления на входе в фильтры и электропроводности диэлектрика должен осуществляться ежедневно. Загрязненный диэлектрик является основной причиной нестабильной работы и обрывов проволоки.
Заключение и рекомендации по закупкам
Выбор среднескоростной проволочно-вырезной электроэрозионной машины — это стратегическое решение, направленное на оптимизацию производственного процесса. Данное оборудование идеально подходит для предприятий, стремящихся повысить качество выпускаемой продукции без существенного увеличения времени цикла. Ключевыми факторами успеха являются правильный подбор параметров резания, качественная подготовка диэлектрика и использование надежного оборудования от проверенных производителей.
При принятии решения о покупке рекомендуется запросить у поставщика демонстрацию обработки вашей типовой детали. Это позволит оценить реальную скорость резания, качество поверхности и удобство работы с системой ЧПУ. Компания ООО «Шаньдун Луян Машинери» готова предоставить такую возможность, опираясь на свой 25-летний опыт и мощную производственную базу в провинции Шаньдун. Инженеры компании помогут подобрать оптимальную конфигурацию станка, учитывая специфику ваших задач, будь то изготовление штампов, форм или сложных медицинских имплантов.
Не забывайте, что экономия на качестве оборудования или расходных материалах часто приводит к простоям и браку, стоимость которых многократно превышает первоначальную разницу в цене. Инвестиции в надежную среднескоростную проволочно-вырезную электроэрозионную машину от признанного производителя окупаются за счет стабильности производства и снижения затрат на постобработку деталей.