Проволочно-вырезной электроэрозионный обрабатывающий станок с чпу: выбор производителя и цена
2026-09-26
- Проволочно-вырезной электроэрозионный станок с ЧПУ: критерии выбора и факторы ценообразования в 2026 году
- Принцип работы и ключевые технологические преимущества
- Технические параметры: на что обращать внимание при подборе
- Факторы, формирующие цену проволочно-вырезного станка
- Сравнение подходов: Бюджетный сегмент vs Прецизионное оборудование
- Практические примеры применения в промышленности
- Как выбрать производителя: проверка надежности поставщика
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупке
Проволочно-вырезной электроэрозионный станок с ЧПУ: критерии выбора и факторы ценообразования в 2026 году
Выбор проволочно-вырезного электроэрозионного обрабатывающего станка с чпу (Wire Cut EDM) является стратегическим решением для любого инструментального производства или предприятия, работающего с труднообрабатываемыми сплавами. В условиях 2026 года рынок промышленного оборудования предлагает широкий спектр решений: от бюджетных моделей начального уровня до высокоскоростных прецизионных комплексов. Однако ключевой проблемой для технологов и закупщиков остается не столько наличие оборудования, сколько соответствие его технических характеристик реальным производственным задачам при оптимальном соотношении цены и качества.
Электроэрозионная проволочная резка позволяет получать детали сложной геометрии с точностью до микрон, что недостижимо при традиционной механической обработке. При этом процесс сопровождается значительными капитальными затратами. Понимание того, из чего складывается стоимость станка, какие параметры критичны для вашего производства и как избежать скрытых расходов на эксплуатацию, — основа грамотной инвестиционной стратегии. В данном материале мы разберем технические аспекты выбора оборудования, проанализируем рыночные тенденции ценообразования и рассмотрим опыт интеграции таких систем на примере продукции ООО «Шаньдун Луян Машинери».
Принцип работы и ключевые технологические преимущества
В основе работы проволочно-вырезного станка лежит принцип контролируемого электрического разряда между инструментом (медной или латунной проволокой) и заготовкой, погруженными в диэлектрическую жидкость (деионизированную воду). Импульсы тока высокой частоты локально расплавляют и испаряют материал, обеспечивая рез без механического контакта. Это исключает возникновение внутренних напряжений в заготовке, что критически важно для обработки закаленных сталей, титановых сплавов и карбида вольфрама.
Современные проволочно-вырезные электроэрозионные станки с чпу оснащаются адаптивными системами управления генератором импульсов. Алгоритмы автоматически регулируют энергию разряда в зависимости от толщины заготовки и состояния зоны резания, предотвращая обрыв проволоки и обеспечивая стабильную шероховатость поверхности. Для промышленных предприятий это означает возможность выполнения как черновой, так и финишной обработки на одном оборудовании, сокращая время производственного цикла.
Основные области применения
- Инструментальное производство: изготовление штампов, пресс-форм, матриц и пуансонов с высокой точностью контура.
- Аэрокосмическая отрасль: обработка жаропрочных никелевых сплавов и титана, где механическое воздействие приводит к быстрому износу режущего инструмента.
- Медицинское приборостроение: создание микро-деталей и имплантатов со сложной геометрией и минимальными допусками.
- Автопром: производство деталей топливных систем и элементов трансмиссии из твердых сплавов.
Технические параметры: на что обращать внимание при подборе
При формировании технического задания на закупку оборудования необходимо четко определять требуемые характеристики. Ошибка в выборе параметров может привести к тому, что станок не справится с задачей или будет работать неэффективно, расходуя избыточные ресурсы.
| Параметр | Значение для стандартных задач | Значение для прецизионных задач | Влияние на цену и производительность |
|---|---|---|---|
| Максимальные размеры заготовки (X/Y/Z) | 320 x 450 x 200 мм | 600 x 800 x 300 мм и выше | Увеличение рабочей зоны требует более жесткой станины и мощных приводов, что повышает стоимость на 30-50%. |
| Точность позиционирования | ±0.01 мм | ±0.002 – ±0.005 мм | Высокая точность требует использования линейных энкодеров и шарико-винтовых передач высокого класса, значительно удорожая станок. |
| Максимальная скорость резания | 100 – 150 мм²/мин | 200 – 300 мм²/мин | Зависит от мощности генератора импульсов. Высокая скорость снижает себестоимость детали, но требует качественной системы фильтрации. |
| Диаметр используемой проволоки | 0.15 – 0.25 мм | 0.03 – 0.25 мм | Возможность работы с тонкой проволокой (<0.1 мм) необходима для микро-обработки, но усложняет механизм подачи. |
| Угол наклона конусности | ±6° | ±30° и более | Наличие оси U/V для резки под углом увеличивает универсальность, но требует сложной кинематики и ПО. |
Важно отметить, что заявленная производителем скорость резания часто достигается в идеальных лабораторных условиях. В реальной практике, при работе с материалами толщиной свыше 50 мм или при необходимости получения поверхности Ra < 0.8 мкм, эффективная скорость падает в 2-3 раза. Инженеры ООО «Шаньдун Луян Машинери» при проектировании модели DK7745f учли этот дисбаланс, оптимизировав алгоритмы генератора для сохранения стабильности процесса даже при изменении условий резания.
Факторы, формирующие цену проволочно-вырезного станка
Стоимость проволочно-вырезного электроэрозионного станка с чпу варьируется в широких пределах. На рынке 2026 года можно встретить предложения от $15,000 за базовые китайские модели до $150,000 и выше за европейские или японские прецизионные машины. Разберем основные составляющие цены.
1. Система числового программного управления (ЧПУ)
«Мозг» станка определяет его возможности. Бюджетные контроллеры обеспечивают базовую двухкоординатную резку. Дорогие системы поддерживают многоосевую интерполяцию, автоматическую коррекцию натяжения проволоки и интеграцию с CAD/CAM системами. Использование надежных компонентов, таких как системы управления Fanuc, которые устанавливаются на оборудование ООО «Шаньдун Луян Машинери», гарантирует стабильность работы, долгий срок службы и простоту обслуживания, хотя и увеличивает первоначальные инвестиции.
2. Механическая часть и материалы станины
Жесткость конструкции напрямую влияет на точность. Станины из высококачественного чугуна, прошедшие длительную термическую обработку для снятия внутренних напряжений, стоят дороже сварных конструкций. Наличие линейных направляющих вместо скольжения также повышает цену, но существенно улучшает динамику и точность позиционирования.
3. Генератор импульсов и источник питания
Качество поверхности и скорость резания зависят от технологии формирования искрового разряда. Современные цифровые генераторы с возможностью тонкой настройки длительности и паузы импульса позволяют достигать зеркальной поверхности без дополнительной полировки. Такие системы сложнее в производстве и дороже аналоговых решений.
4. Бренд и происхождение
Европейские и японские бренды традиционно занимают премиальный сегмент благодаря репутации и послепродажному сервису. Однако китайские производители, такие как ООО «Шаньдун Луян Машинери», основанное в 1996 году, успешно конкурируют в средне-высоком сегменте. За более чем 25 лет компания накопила опыт, внедрила технологии южнокорейских инженерных команд и предлагает оборудование, сопоставимое по характеристикам с мировыми лидерами, но по более доступной цене.
Сравнение подходов: Бюджетный сегмент vs Прецизионное оборудование
Выбор между дешевым и дорогим станком должен базироваться на анализе номенклатуры деталей и требований к качеству. Ниже приведено сравнение двух типовых сценариев.
| Критерий | Бюджетный станок (Эконом-класс) | Прецизионный станок (Профессиональный класс) |
|---|---|---|
| Целевое применение | Черновая резка, простые контуры, некритичные допуски (±0.02 мм). | Чистовая резка, сложные профили, микро-отверстия, высокие требования к точности (±0.005 мм). |
| Скорость настройки | Требует ручной корректировки параметров оператором. | Автоматический подбор режимов резания через базу данных материалов. |
| Расходные материалы | Высокий расход проволоки и фильтров из-за менее эффективной системы регенерации воды. | Оптимизированный расход благодаря точному контролю зазора и качества диэлектрика. |
| Надежность | Чаще требуют вмешательства сервиса, чувствительны к перепадам напряжения. | Высокая отказоустойчивость, рассчитаны на работу 24/7. |
| Рекомендация | Подходит для небольших мастерских с разнообразной, но не сверхточной номенклатурой. | Необходим для серийного производства ответственных деталей и инструментальных цехов крупных заводов. |
С инженерной точки зрения, переплата за прецизионный станок окупается только при наличии постоянного потока заказов на высокоточные детали. Если 80% вашей работы составляет резка листового металла толщиной до 20 мм с допуском ±0.05 мм, то модель среднего уровня, такая как DK7745f от ООО «Шаньдун Луян Машинери», станет более рентабельным выбором, чем топ-версия с избыточными характеристиками.
Практические примеры применения в промышленности
Чтобы понять, как технические параметры переводятся в экономическую выгоду, рассмотрим два реальных производственных кейса.
Кейс 1: Производство штампов для автомобильной отрасли
Задача: Изготовление матрицы из закаленной стали H13 (твердость 52 HRC) толщиной 40 мм. Требуется высокая чистота поверхности боковой стенки (Ra 0.4 мкм) для обеспечения легкого съема детали при штамповке.
Решение: Использование проволочно-вырезного станка с функцией многопроходной резки. Первый проход выполняется на высокой скорости с большим зазором, последующие два-три прохода — на малых энергиях для снятия припуска и улучшения качества поверхности.
Результат: Применение оборудования с точной системой натяжения проволоки позволило избежать конусности реза (так называемого «бочкообразования») и достичь требуемой шероховатости без последующей ручной полировки, сократив время изготовления штампа на 40%.
Кейс 2: Обработка титановых деталей для аэрокосмического компонента
Задача: Вырезка сложных внутренних каналов в блоке из титанового сплава ВТ6. Механическая фрезеровка невозможна из-за вибраций и риска деформации тонких стенок.
Решение: Электроэрозионная резка с использованием молибденовой проволоки малого диаметра (0.18 мм). Станок должен обладать высокой жесткостью осей для компенсации усилий, возникающих при движении проволоки в вязком материале.
Результат: Стабильность процесса, обеспеченная современным ЧПУ и надежной механикой, позволила получить деталь без дефектов и трещин. Важно, что отсутствие термического влияния на зону реза сохранило структурную целостность титана.
Как выбрать производителя: проверка надежности поставщика
Рынок насыщен предложениями, и выбор партнера часто важнее выбора конкретной модели станка. Надежный производитель должен предоставлять не просто «железо», а комплексное решение.
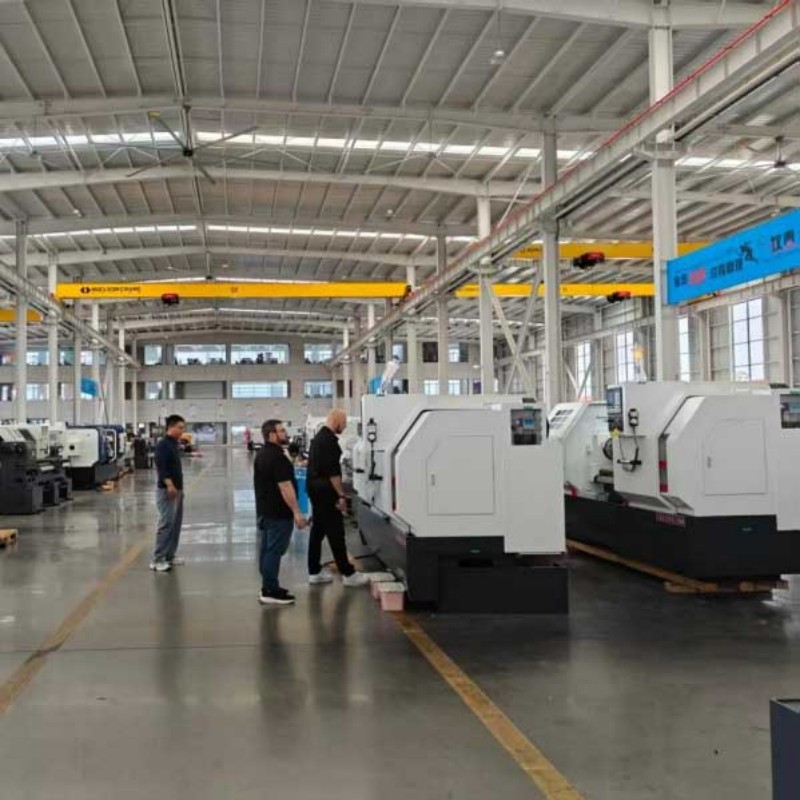
- Производственная база и контроль качества: Уточните, имеет ли завод собственное литейное производство и парк металлообрабатывающих центров. ООО «Шаньдун Луян Машинери» располагает тремя специализированными заводами в провинции Шаньдун площадью более 5000 кв.м., где каждый станок проходит многоступенчатый контроль: от входной проверки комплектующих до финальных испытаний на точность позиционирования и стабильность резания. Ежегодный выпуск свыше 1000 единиц оборудования подтверждает масштабы и отлаженность процессов.
- Инженерная поддержка: Наличие собственной команды инженеров, способных адаптировать оборудование под ваши задачи, — критический фактор. В штате компании работает 40 инженеров с многолетним опытом, что позволяет оперативно решать вопросы технологической подготовки производства.
- Компонентная база: Проверьте, какие бренды используются в ключевых узлах. Использование признанных мировых брендов, таких как системы управления Fanuc, снижает риски простоев и упрощает поиск запчастей в будущем.
- Опыт экспорта и сервис: Компания должна иметь опыт поставок в ваш регион и налаженную логистику. Продукция ООО «Шаньдун Луян Машинери» экспортируется более чем в 40 стран, включая страны СНГ, что говорит о понимании специфики международных требований и стандартов.
Часто задаваемые вопросы (FAQ)
Какова средняя стоимость проволочно-вырезного станка с ЧПУ в 2026 году?
Цена зависит от конфигурации. Базовые модели начинаются от $15,000–$20,000. Станки среднего класса с улучшенной точностью и скоростью, такие как DK7745f, обычно находятся в диапазоне $25,000–$40,000. Прецизионные машины с импортными ЧПУ и линейными двигателями могут стоить от $60,000 и выше. Точная цена формируется после утверждения технического задания.
Можно ли резать алюминий на электроэрозионном станке?
Да, алюминий поддается электроэрозионной обработке, но этот процесс имеет особенности. Алюминий обладает высокой теплопроводностью и вязкостью, что может приводить к налипаниям на проволоке и обрывам. Требуется специальная настройка параметров генератора (увеличение паузы между импульсами) и использование качественной деионизированной воды. Опытные операторы успешно решают эту задачу.
Каков срок службы проволоки и других расходных материалов?
Расход проволоки зависит от скорости резания и толщины заготовки. В среднем, на 1 мм² площади реза расходуется определенное количество граммов проволоки. Фильтрующие элементы и деионизирующие смолы меняются по мере загрязнения диэлектрика, обычно раз в 1-3 месяца при интенсивной работе. Правильная настройка параметров резания значительно снижает расход consumables.
Требуется ли специальная подготовка помещения для установки станка?
Да. Помещение должно иметь стабильную температуру (желательно с кондиционированием), так как температурные деформации влияют на точность. Необходим подвод электроэнергии соответствующей мощности, заземление и система водоснабжения/канализации для циркуляции диэлектрика. Также важно отсутствие сильных вибраций от другого оборудования.
Как ООО «Шаньдун Луян Машинери» обеспечивает качество своих станков?
Компания применяет строгий многоуровневый контроль. Каждый станок тестируется на эталонных деталях перед отгрузкой. Проверяется точность позиционирования, повторяемость, перпендикулярность осей и качество поверхности реза. Кроме того, гибкость производства позволяет выполнять индивидуальные заказы, адаптируя оборудование под конкретные технические требования клиента.
Заключение и рекомендации по закупке
Покупка проволочно-вырезного электроэрозионного станка с чпу — это долгосрочная инвестиция. В 2026 году ключевым трендом является не гонка за максимальными паспортными характеристиками, а поиск баланса между точностью, скоростью и стоимостью владения. Для большинства промышленных задач оптимальным выбором становятся машины среднего класса, оснащенные надежными системами управления и качественной механикой.
При выборе поставщика обращайте внимание на прозрачность технических спецификаций, наличие сервисной поддержки и реальный опыт компании в машиностроении. ООО «Шаньдун Луян Машинери», с его 25-летней историей, тремя производственными площадками и командой из 40 инженеров, демонстрирует способность предлагать технологичные и экономически обоснованные решения. Использование компонентов уровня Fanuc и строгий контроль качества делают их оборудование, включая модель DK7745f, конкурентоспособным вариантом для модернизации производственного парка.
Не забывайте, что успешная эксплуатация зависит не только от станка, но и от квалификации операторов. Требуйте у поставщика полноценного обучения персонала и подробной технической документации на русском языке.
Для получения детальной технической спецификации, консультации по выбору модели под ваши задачи или запроса коммерческого предложения, пожалуйста, ознакомьтесь с нашим каталогом:
Промышленное станкостроительное оборудование и технические решения