Обрабатывающий центр с чпу vmc850 для обработки металла: характеристики и выбор производителя
2026-09-24
Вертикальный обрабатывающий центр VMC850: инженерный анализ и критерии выбора для металлообработки
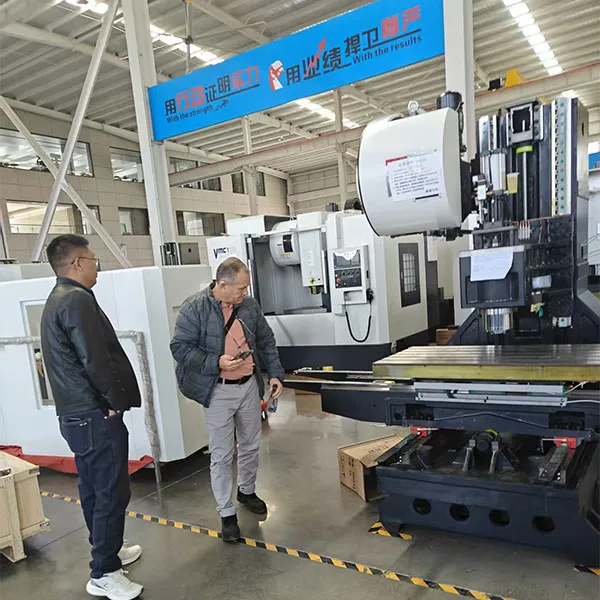
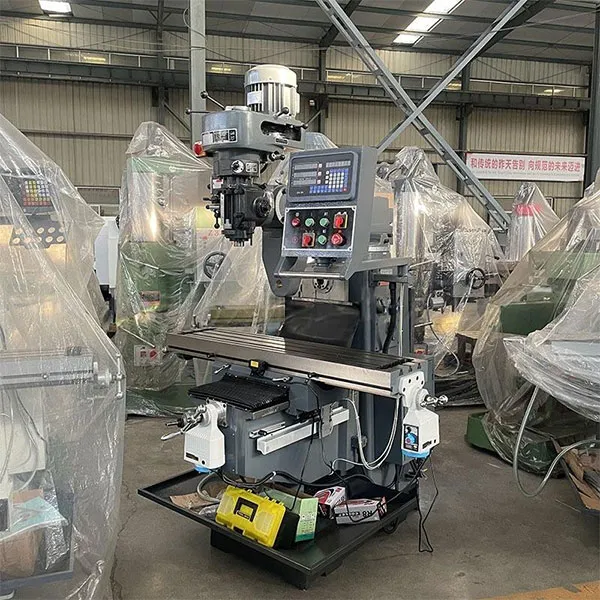
Выбор вертикального обрабатывающего центра с ЧПУ модели VMC850 является стратегическим решением для предприятий, стремящихся оптимизировать производство деталей средней сложности. Эта категория станков представляет собой «золотую середину» в индустрии металлообработки: она сочетает достаточную жесткость конструкции для работы со сталью и чугуном с компактными габаритами, позволяющими эффективно использовать производственные площади. Обрабатывающий центр с чпу vmc850 для обработки металла стал отраслевым стандартом благодаря универсальности: он способен выполнять фрезерные, сверлильные, расточные и резьбонарезные операции за одну установку детали.
В 2026 году рынок промышленного оборудования требует от производителей не просто наличия станка, а предоставления комплексного технологического решения. Покупатели все чаще обращают внимание не только на базовые параметры хода осей, но и на динамику шпинделя, точность позиционирования и надежность системы ЧПУ. В данном материале мы подробно разберем технические особенности модели VMC850, проанализируем ключевые компоненты, влияющие на качество обработки, и рассмотрим, как опыт таких производителей, как ООО «Шаньдун Луян Машинери», помогает избежать типичных ошибок при интеграции нового оборудования в существующие производственные линии.
Конструктивные особенности и кинематика станка VMC850
Аббревиатура VMC расшифровывается как Vertical Machining Center (вертикальный обрабатывающий центр), а число 850 указывает на рабочий ход по оси X, который обычно составляет 800–850 мм. Однако размер рабочей зоны — это лишь вершина айсберга. Для инженера-технолога критически важно понимать, как реализована несущая конструкция станка, поскольку именно она определяет способность оборудования противостоять вибрациям и термическим деформациям при интенсивной резке.
Современные модели VMC850 базируются на массивной станине, изготовленной из высокопрочного серого чугуна (часто марки HT300 или выше). Использование чугунных отливок позволяет эффективно гасить вибрации, возникающие при прерывистом резании или обработке поверхностей с неравномерным припуском. Важным элементом является термосимметричная конструкция колонны и траверсы, которая минимизирует влияние теплового расширения двигателя шпинделя и направляющих на точность обработки.
Кинематическая схема большинства центров VMC850 предполагает линейное перемещение по трем осям (X, Y, Z). Ось Z (вертикальная) часто выполняется по принципу «коробка в коробке» или с использованием противовесов для компенсации веса шпиндельной бабки. Это обеспечивает стабильность положения инструмента даже при высоких ускорениях. Направляющие скольжения (hard ways) или линейные направляющие качения (linear guides) выбираются в зависимости от целевого применения: первые предпочтительнее для тяжелого чернового фрезерования, вторые — для высокоскоростной чистовой обработки.
Ключевые технические параметры и их влияние на производительность
При оценке спецификаций обрабатывающего центра с чпу vmc850 для обработки металла необходимо смотреть за пределы маркетинговых буклетов. Реальная производительность определяется совокупностью характеристик шпинделя, системы подачи и точностных параметров. Ниже приведена таблица с типовыми значениями для станков этого класса и их инженерной интерпретацией.
| Параметр | Типовое значение для VMC850 | Инженерное значение и влияние на процесс |
|---|---|---|
| Рабочий стол (X x Y) | 1000 x 500 мм | Позволяет устанавливать несколько мелких деталей или одну крупную плиту. Т-образные пазы должны соответствовать стандартам ISO для быстрой фиксации оснастки. |
| Перемещение осей (X/Y/Z) | 850 / 500 / 500 мм | Определяет максимальный габарит обрабатываемой детали. Запас по оси Z важен для использования длинных инструментов или высоких тисков. |
| Скорость шпинделя | 8000 – 12000 об/мин | Для алюминиевых сплавов требуется скорость от 10000 об/мин. Для стали и чугуна достаточно 8000 об/мин, но важен крутящий момент на низких оборотах. |
| Конус шпинделя | BTC-40 (ISO 40) | Стандарт для данного класса. Обеспечает баланс между жесткостью крепления инструмента и скоростью его смены. |
| Магазин инструмента (ATC) | 20 – 24 позиции | Дисковый магазин с временем смены инструмента (tool-to-tool) 1.5–2.5 секунды. Критично для снижения непроизводительных потерь времени. |
| Точность позиционирования | ±0.005 мм | Характеризует способность станка возвращаться в заданную точку. Влияет на взаимное расположение отверстий и контуров. |
| Повторяемость | ±0.003 мм | Более важный параметр для серийного производства. Гарантирует, что каждая следующая деталь будет идентична предыдущей. |
Отдельного внимания заслуживает система ЧПУ. Лидерами рынка остаются решения от Fanuc (серии 0i-MF Plus), Siemens (Sinumerik 828D) и Mitsubishi. Выбор системы управления должен диктоваться квалификацией операторов и сложностью управляющих программ. Например, системы Fanuc отличаются высокой надежностью и распространенностью запчастей, что упрощает обслуживание в долгосрочной перспективе.
Применение VMC850 в различных отраслях промышленности
Универсальность модели VMC850 делает ее востребованной в широком спектре производств. Однако для каждого сектора существуют свои специфические требования к конфигурации станка.
Автомобиледеение и производство компонентов
В этой отрасли часто требуется обработка корпусных деталей, таких как блоки цилиндров, головки блоков, картеры коробок передач и кронштейны подвески. Здесь критична высокая скорость снятия материала и стабильность размеров. Для таких задач рекомендуется конфигурация станка с прямым приводом шпинделя (direct drive), обеспечивающим высокий крутящий момент на средних оборотах. Также важна наличие системы подачи СОЖ (смазочно-охлаждающей жидкости) под высоким давлением для эффективного вымывания стружки из глубоких полостей.
Производство пресс-форм и штампов
Обработка форм для литья пластмасс или штамповки металла требует высокой чистоты поверхности и точности контуров. В этом случае приоритет отдается станкам с линейными направляющими и высокоскоростными шпинделями (от 10000 до 12000 об/мин). Важно наличие функции lookahead (опережающий просмотр кода) в системе ЧПУ, которая позволяет сглаживать траекторию движения инструмента на сложных 3D-поверхностях, избегая рывков и следов ступенчатости.
Общее машиностроение и приборостроение
Для производства валов, фланцев, корпусов насосов и деталей контрольно-измерительных приборов VMC850 является оптимальным выбором благодаря соотношению цены и возможностей. Здесь часто используется стандартная конфигурация с шаговыми или серводвигателями среднего класса мощности. Инженеры ООО «Шаньдун Луян Машинери» отмечают, что для таких задач важна не только точность станка, но и удобство настройки нулевых точек и быстрого перехода между разными программами обработки.
Как выбрать надежного производителя: опыт и технологии
Рынок станкостроения насыщен предложениями, и выбор поставщика становится задачей не менее сложной, чем выбор самой модели станка. Качество сборки, калибровка геометрии и постпродажная поддержка определяют реальную стоимость владения оборудованием. В этом контексте целесообразно рассмотреть подход компаний с длительной историей и вертикальной интеграцией производства.
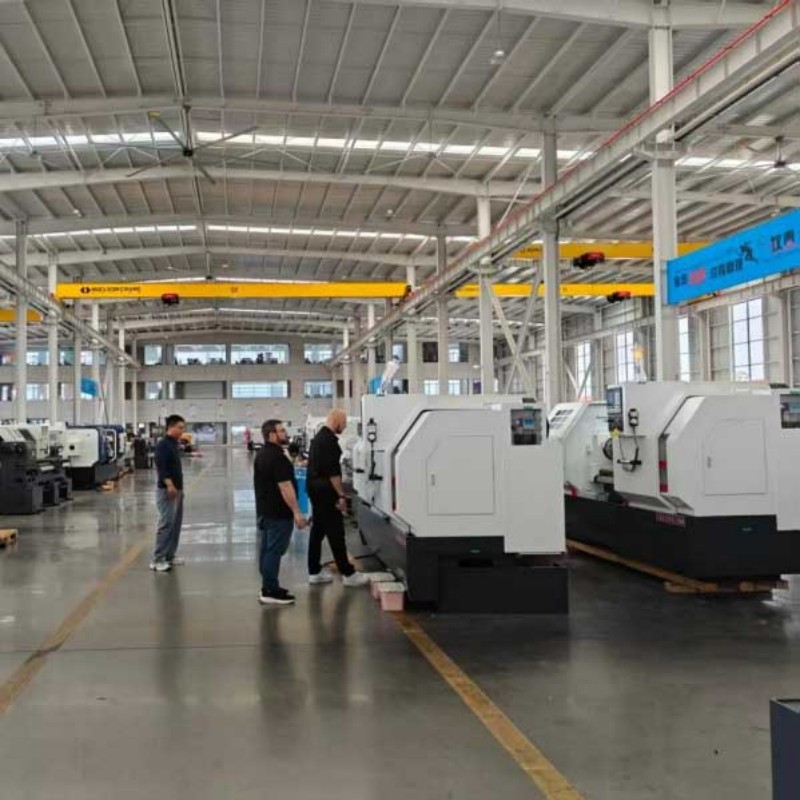
ООО «Шаньдун Луян Машинери» является примером производителя, который эволюционировал от выпуска универсальных станков к производству высокотехнологичных обрабатывающих центров с ЧПУ. Основанная в 1996 году в провинции Шаньдун, компания прошла путь модернизации, включивший привлечение инженерных команд из Южной Кореи и внедрение передовых методов контроля качества. Такой подход позволил создать трехзаводскую структуру, где каждое предприятие специализируется на определенном типе оборудования: токарные станки, фрезерные центры и автоматы продольного точения.
Ключевым преимуществом подобного подхода является глубокое понимание металлорежущих процессов. Инженеры компании, численность которых достигает 40 высококвалифицированных специалистов, не просто собирают станки из покупных компонентов, а адаптируют конструкцию под конкретные задачи заказчиков. Например, при производстве вертикальных обрабатывающих центров, включая модели серии VMC, особое внимание уделяется термостабилизации узлов и виброизоляции. Каждый станок проходит многоступенчатый цикл испытаний, включающий проверку точности позиционирования по стандартам ISO 230-2 и тестирование на резание образцовых деталей.
Экспорт продукции ООО «Шаньдун Луян Машинери» более чем в 40 стран мира, включая рынки СНГ, Ближнего Востока и Латинской Америки, подтверждает соответствие оборудования международным требованиям. Компания предлагает не просто «коробочное» решение, а комплексную поддержку: от помощи в выборе оптимальной конфигурации (например, подбор подходящей системы ЧПУ Fanuc) до обучения персонала заказчика и разработки технологических процессов для первых партий деталей.
Сравнение конфигураций: что важнее для вашего производства?
При заказе VMC850 покупатель часто сталкивается с необходимостью выбора между различными опциями. Ниже приведено сравнение двух типичных конфигураций, помогающее принять взвешенное решение.
| Критерий | Конфигурация “Базовая” (Эконом) | Конфигурация “Премиум” (Высокая производительность) | Рекомендация по применению |
|---|---|---|---|
| Привод шпинделя | Ременной привод | Прямой привод (Direct Drive) или встроенный мотор-шпиндель | Ременной привод дешевле и проще в ремонте, подходит для стали. Прямой привод обеспечивает лучшую динамику и меньше вибраций, идеален для алюминия и чистовой обработки. |
| Направляющие | Направляющие скольжения (Hard Ways) | Линейные направляющие качения (Linear Guides) | Hard Ways лучше гасят вибрации при черновом фрезеровании чугуна. Linear Guides обеспечивают высокие скорости перемещения (до 24-30 м/мин) и ускорения. |
| Система ЧПУ | Fanuc 0i-MF (базовая комплектация) | Fanuc 0i-MF Plus с функцией AICC II или Siemens 828D | Расширенные пакеты ЧПУ необходимы для сложной 3D-обработки форм и штампов, где требуется сглаживание траектории. |
| Магазин инструмента | Цепной магазин на 24 инструмента | Дисковый магазин на 20 инструментов с быстрой сменой | Дисковые магазины обычно быстрее в смене инструмента (1.5 сек против 2.5 сек), что критично при массовом производстве мелких деталей. |
Из таблицы видно, что не существует «лучшей» конфигурации вообще. Существует наилучшее решение для конкретной задачи. Если ваше основное занятие — грубая обработка стальных заготовок, переплачивать за высокоскоростной шпиндель с прямым приводом нецелесообразно. И наоборот, для изготовления алюминиевых корпусов с высоким требованием к качеству поверхности «медленный» ременной привод станет узким местом.
Инженерные нюансы эксплуатации и обслуживания
Даже самый совершенный обрабатывающий центр с чпу vmc850 для обработки металла требует грамотной эксплуатации. Опыт показывает, что большинство проблем с точностью возникает не из-за износа станка, а из-за неправильной установки, отсутствия термокомпенсации или неверного выбора режимов резания.
Фундамент и установка. VMC850 должен устанавливаться на специально подготовленный фундамент с виброизолирующими подушками. Неровность пола может привести к искажению геометрии станины уже через несколько месяцев работы. Регулярная проверка уровня станка по прецизионным духам является обязательной процедурой при ежемесячном обслуживании.
Термическая стабилизация. Перед началом точной обработки рекомендуется прогрев шпинделя в течение 10–15 минут на холостом ходу. Это позволяет температурным деформациям стабилизироваться. Современные станки, такие как производимые ООО «Шаньдун Луян Машинери», часто оснащаются системами охлаждения шпинделя и шарико-винтовых пар, что значительно снижает время прогрева и повышает стабильность размеров в течение рабочей смены.
Обслуживание системы СОЖ. Качество смазочно-охлаждающей жидкости напрямую влияет на срок службы инструмента и точность обработки. Необходимо регулярно проверять концентрацию эмульсии и очищать фильтры. Забитые фильтры приводят к падению давления СОЖ, что ухудшает удаление стружки из зоны резания и может вызвать повторное нарезание стружки, портящее поверхность детали.
Часто задаваемые вопросы (FAQ)
- Какова максимальная нагрузка на рабочий стол VMC850?
Стандартная грузоподъемность стола модели VMC850 обычно составляет от 500 до 800 кг, в зависимости от исполнения станины и направляющих. При установке тяжелых деталей необходимо равномерно распределять нагрузку и использовать дополнительные опоры, чтобы избежать прогиба стола и потери точности. - Можно ли обрабатывать титановые сплавы на VMC850?
Да, возможно, но с ограничениями. Титан требует низких скоростей резания и высокого крутящего момента, а также интенсивного охлаждения. Для эффективной обработки титана на VMC850 рекомендуется использовать станок с ременным приводом шпинделя (для высокого момента на низких оборотах) и системой подачи СОЖ под высоким давлением. Также важно использовать качественный инструмент с правильными геометриями заточки. - В чем разница между точностью позиционирования и повторяемостью?
Точность позиционирования показывает, насколько близко шпиндель приходит к запрограммированной точке абсолютного координатного пространства. Повторяемость показывает, насколько точно станок возвращается в одну и ту же точку при многократных подходах. Для серийного производства повторяемость (обычно ±0.003 мм) важнее, так как она гарантирует идентичность всех деталей в партии. - Какое напряжение питания требуется для станка?
Большинство промышленных обрабатывающих центров VMC850 требуют трехфазного питания 380В (или 400В/415В в зависимости от региона) с частотой 50/60 Гц. Важно обеспечить стабильность напряжения и наличие качественного заземления для защиты электроники ЧПУ от помех. ООО «Шаньдун Луян Машинери» предоставляет возможность адаптации электрошкафа под местные стандарты напряжения. - Какой срок службы шпинделя?
Срок службы шпинделя зависит от режимов эксплуатации, качества смазки и нагрузок. При правильном обслуживании и соблюдении рекомендаций производителя ресурс шпинделя может составлять десятки тысяч часов. Ключевым фактором является регулярная замена смазки в подшипниках шпинделя и контроль температуры во время работы.
Заключение и рекомендации по закупке
Инвестиция в обрабатывающий центр с чпу vmc850 для обработки металла — это шаг к повышению технологической независимости предприятия. Чтобы эта инвестиция окупила себя, необходимо четко понимать свои производственные задачи и выбирать оборудование, которое им соответствует, а не просто гнаться за максимальными цифрами в паспорте.
При выборе поставщика отдавайте предпочтение компаниям с собственной инженерной базой и опытом экспортных поставок, таким как ООО «Шаньдун Луян Машинери». Наличие собственного производства, строгого контроля качества на всех этапах — от литья станины до финальной сборки — и команды инженеров, способных адаптировать станок под ваши нужды, является гарантией того, что оборудование будет работать стабильно долгие годы.
Не забывайте запрашивать тестовую обработку вашей детали перед покупкой. Это единственный способ реально оценить возможности станка и качество поверхности, которую он может обеспечить. Техническая поддержка на этапе запуска и обучения персонала также играет решающую роль в быстром выходе на проектную мощность.
Для получения подробных технических спецификаций, консультации по выбору конфигурации или запроса коммерческого предложения на вертикальные обрабатывающие центры серии VMC, свяжитесь с нашими специалистами. Мы готовы предложить комплексное решение, включающее поставку оборудования, оснастки и технологическую поддержку.
Узнайте больше о наших возможностях и модельном ряде станков с ЧПУ на странице продукции и технических решений.