Оборудование для среднескоростной проволочно-вырезной электроэрозионной обработки с чпу: выбор и производители
2026-09-26
- Оборудование для среднескоростной проволочно-вырезной электроэрозионной обработки с чпу: выбор и производители
- Технологические особенности среднескоростной электроэрозии
- Критерии выбора оборудования для промышленных задач
- Сравнительный анализ: Быстрые, Средние и Медленные станки
- Применение в реальных промышленных условиях
- Роль производителя: опыт и технологии
- Технические параметры и спецификации
- Часто задаваемые вопросы (FAQ)
- Рекомендации по закупке и внедрению
Оборудование для среднескоростной проволочно-вырезной электроэрозионной обработки с чпу: выбор и производители
Выбор оборудования для среднескоростной проволочно-вырезной электроэрозионной обработки с ЧПУ является критическим этапом при модернизации инструментального производства или запуске новых линий по изготовлению прецизионных деталей. В 2026 году промышленные предприятия сталкиваются с необходимостью баланса между высокой скоростью резания, характерной для быстрой проволочной резки, и точностью, приближенной к медленной проволочной резке. Среднескоростные станки занимают уникальную нишу, позволяя обрабатывать токопроводящие материалы сложной геометрии с шероховатостью поверхности до Ra 1.25 мкм и точностью позиционирования ±0.01 мм.
Для инженеров и руководителей производств ключевой задачей становится не просто покупка станка, а интеграция оборудования в существующий технологический процесс. Правильно подобранное оборудование снижает себестоимость изготовления штампов, пресс-форм и деталей авиакосмической отрасли за счет уменьшения времени на последующую шлифовку и полировку. В данном материале мы разберем технические особенности среднескоростных электроэрозионных станков, критерии их выбора и роль таких производителей, как ООО «Шаньдун Луян Машинери», в обеспечении рынка надежными решениями.
Технологические особенности среднескоростной электроэрозии
Электроэрозионная проволочная резка основана на принципе удаления материала посредством электрических разрядов между проволокой (инструментом) и заготовкой. В отличие от высокоскоростных станков (DK77 серии), где проволока используется многократно, что приводит к износу и вибрациям, среднескоростное оборудование часто использует улучшенные системы натяжения и направляющих, а также более стабильные генераторы импульсов.
Ключевое отличие среднескоростных моделей заключается в оптимизации частоты импульсов и энергии разряда. Это позволяет достичь компромисса: скорость резания остается высокой (до 120–150 мм²/мин для стали 45), при этом качество поверхности значительно превосходит показатели традиционных быстрых станков. Система ЧПУ в таких станках управляет не только перемещением осей X и Y, но и параметрами подачи проволоки, напряжением и длительностью паузы между импульсами.
С инженерной точки зрения, важно понимать, что стабильность процесса зависит от жесткости конструкции станка. Вибрации, возникающие при быстром движении проволоки, компенсируются массивной чугунной базой и прецизионными шарико-винтовыми передачами. Именно поэтому при выборе оборудования следует обращать внимание на вес станка и материал его основания — легкие алюминиевые рамы не подходят для длительной обработки толстых заготовок.
Критерии выбора оборудования для промышленных задач
При формировании технического задания на закупку оборудования для среднескоростной проволочно-вырезной электроэрозионной обработки с ЧПУ, необходимо учитывать ряд параметров, которые напрямую влияют на производительность и качество готовых изделий.
1. Точность и повторяемость
Для изготовления прецизионных штампов и деталей механизмов критична геометрическая точность. Стандартные требования для среднескоростных станков включают:
- Точность позиционирования: не хуже ±0.01 мм.
- Повторяемость: не хуже ±0.005 мм.
- Шероховатость поверхности: Ra ≤ 2.5 мкм (при финишных проходах).
Если ваше производство требует изготовления деталей с допусками менее 0.005 мм, стоит рассмотреть модели с закрытым контуром управления и лазерными интерферометрами для калибровки осей.
2. Рабочая зона и габариты заготовок
Размер рабочего стола определяет максимальные габариты обрабатываемых деталей. Популярные форматы включают рабочие зоны 320×400 мм, 400×500 мм и 500×630 мм. Важно учитывать не только размеры стола, но и высоту хода по оси Z, которая должна позволять устанавливать высокие заготовки или использовать специальные приспособления.
3. Система управления ЧПУ
Надежность программного обеспечения определяет удобство работы оператора. Современные станки оснащаются системами, поддерживающими импорт чертежей из CAD-систем (AutoCAD, CorelDRAW). Наличие функции автоматической генерации траектории резания с учетом угла наклона конуса (до ±6°) существенно расширяет возможности оборудования.
4. Качество компонентов и надежность
Долговечность станка зависит от качества линейных направляющих, двигателей и системы подачи диэлектрической жидкости. Предпочтение следует отдавать оборудованию, использующему компоненты от проверенных поставщиков. Например, ООО «Шаньдун Луян Машинери» в своих моделях, таких как DK7745f, применяет надежные системы управления и качественные механические узлы, что обеспечивает стабильную работу в условиях интенсивной эксплуатации.
Сравнительный анализ: Быстрые, Средние и Медленные станки
Для принятия обоснованного решения необходимо четко понимать различия между тремя основными типами проволочно-вырезных станков. Ниже приведена сравнительная таблица, помогающая определить оптимальный выбор для различных производственных сценариев.
| Параметр | Высокоскоростные (Быстрая проволока) | Среднескоростные (Оптимизированные) | Низкоскоростные (Медленная проволока) |
|---|---|---|---|
| Скорость резания | Высокая (до 180 мм²/мин) | Средняя (80–120 мм²/мин) | Низкая (20–50 мм²/мин) |
| Точность обработки | ±0.02 – 0.05 мм | ±0.01 – 0.015 мм | ±0.002 – 0.005 мм |
| Шероховатость (Ra) | 2.5 – 5.0 мкм | 1.25 – 2.5 мкм | 0.4 – 0.8 мкм |
| Расход проволоки | Низкий (многоразовое использование) | Низкий/Средний | Высокий (одноразовая проволока) |
| Стоимость эксплуатации | Низкая | Средняя | Высокая |
| Основное применение | Черновая обработка, простые формы | Штампы, пресс-формы, детали общего назначения | Прецизионные детали, аэрокосмос, медицина |
Из таблицы видно, что оборудование для среднескоростной проволочно-вырезной электроэрозионной обработки с ЧПУ предлагает наилучшее соотношение цены и качества для большинства задач машиностроения. Оно позволяет избежать высоких затрат на расходные материалы, характерных для медленных станков, при этом обеспечивая качество поверхности, достаточное для исключения дополнительной механической обработки во многих случаях.
Применение в реальных промышленных условиях
Рассмотрим два типичных сценария использования среднескоростных электроэрозионных станков, чтобы продемонстрировать их эффективность.
Сценарий 1: Изготовление штампов для холодной вырубки
Условия: Производство металлических уплотнений из нержавеющей стали толщиной 2 мм. Требуется высокая чистота реза для предотвращения заусенцев.
Решение: Использование среднескоростного станка с режимом многопроходной резки. Первый проход выполняется на высокой скорости для снятия основного объема материала, второй и третий — на пониженных энергиях для улучшения качества поверхности.
Результат: Достигается шероховатость Ra 1.6 мкм, что позволяет использовать штамп без дополнительной полировки рабочих кромок. Время изготовления одного комплекта штампа сокращается на 30% по сравнению с использованием только фрезерных станков.
Сценарий 2: Обработка твердых сплавов для пресс-форм
Условия: Изготовление матриц из карбида вольфрама (твердость HRA 90+) сложной формы с внутренними отверстиями.
Решение: Электроэрозия является единственным экономически целесообразным методом обработки таких материалов. Среднескоростной станок обеспечивает стабильный процесс резания без риска поломки инструмента, характерного для механической обработки.
Инженерный совет: При обработке твердых сплавов критически важно контролировать температуру диэлектрической жидкости. Перегрев может привести к изменению размеров заготовки из-за теплового расширения. Рекомендуется использовать станции охлаждения с поддержанием температуры в пределах 20–22°C.
Роль производителя: опыт и технологии
На рынке промышленного оборудования репутация производителя играет решающую роль. ООО «Шаньдун Луян Машинери», базирующееся в провинции Шаньдун (Китай), является примером компании, успешно сочетающей многолетний опыт с современными технологиями. Основанная в 1996 году, компания прошла путь от производителя универсальных токарных станков до поставщика комплексных решений для металлообработки.
В портфеле компании присутствуют высокоскоростные проволочно-вырезные станки, такие как модель DK7745f, которые демонстрируют подход компании к качеству. Несмотря на фокус на токарном и фрезерном оборудовании, наличие электроэрозионных станков в линейке позволяет клиентам получать комплексное оснащение цехов от одного поставщика. Это упрощает логистику, сервисное обслуживание и обучение персонала.
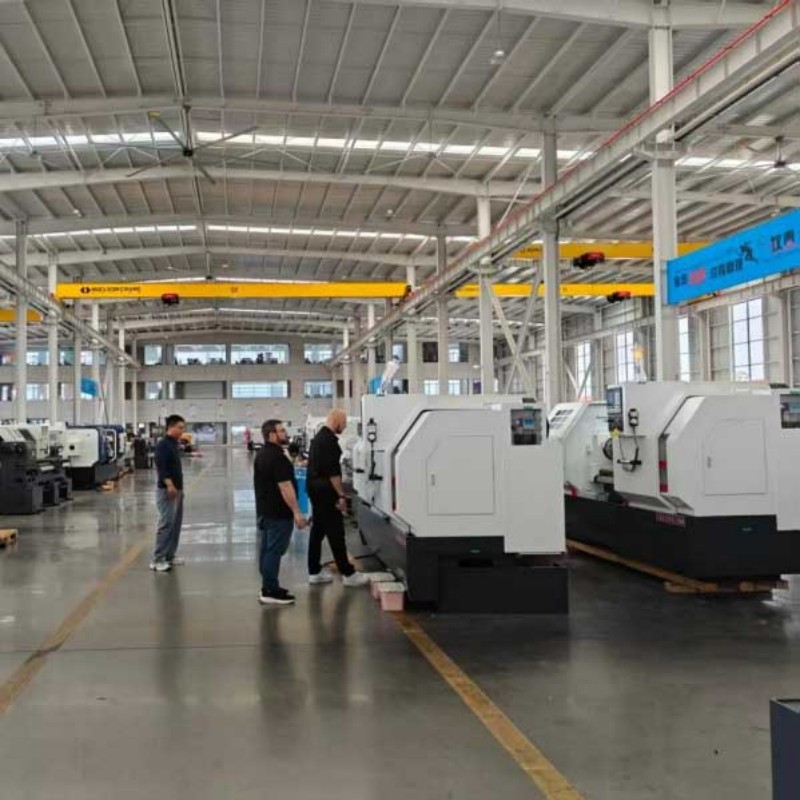
Производственная база ООО «Шаньдун Луян Машинери» включает три специализированных завода, где трудятся около 500 сотрудников, включая 40 инженеров. Такая структура позволяет осуществлять строгий контроль качества на всех этапах: от входного контроля комплектующих до финальных испытаний на точность позиционирования. Ежегодный выпуск свыше 1000 единиц станков с ЧПУ подтверждает способность компании удовлетворять потребности крупных промышленных заказчиков.
Важным аспектом является адаптация оборудования под конкретные задачи заказчика. Инженерная команда компании способна модифицировать стандартные решения, что особенно важно при работе с нестандартными материалами или сложными геометриями деталей. Экспорт продукции более чем в 40 стран мира, включая страны СНГ, свидетельствует о соответствии оборудования международным требованиям надежности.
Технические параметры и спецификации
При оценке конкретного станка необходимо внимательно изучать его технические характеристики. Ниже приведены типовые параметры, характерные для современного среднескоростного оборудования данного класса. Обратите внимание, что точные значения зависят от конкретной модели и конфигурации.
| Параметр | Типичное значение |
|---|---|
| Рабочий стол (X x Y) | 400 x 500 мм / 500 x 630 мм |
| Перемещение по оси Z | 300 – 400 мм |
| Максимальный угол конуса | ±6° (при толщине до 50 мм) |
| Диаметр используемой проволоки | 0.12 – 0.25 мм |
| Скорость резания (сталь 50 мм) | ≥ 100 мм²/мин |
| Точность обработки | ≤ 0.01 мм |
| Шероховатость поверхности | Ra ≤ 2.5 мкм |
| Потребляемая мощность | 2.5 – 4.0 кВт |
| Вес станка | 800 – 1200 кг |
Данные параметры являются ориентировочными. Перед покупкой рекомендуется запросить детальный лист спецификаций у производителя и, по возможности, провести тестовую резку на образцах ваших материалов.
Часто задаваемые вопросы (FAQ)
Какова средняя стоимость обслуживания среднескоростного станка?
Стоимость обслуживания относительно низка по сравнению с медленными станками, так как проволока используется многократно. Основные расходы связаны с заменой фильтров диэлектрической жидкости, направляющих втулок и профилактикой насосов. При регулярном обслуживании межсервисные интервалы могут составлять до 6 месяцев.
Можно ли обрабатывать нетокопроводящие материалы?
Нет, электроэрозионная резка возможна только для токопроводящих материалов. Для обработки керамики, стекла или пластика данный метод не подходит. Однако можно использовать комбинированные технологии, где электроэрозия применяется для создания закладных элементов.
Какое влияние оказывает жесткость проволоки на качество реза?
Жесткость проволоки напрямую влияет на точность при резке толстых заготовок. Слишком мягкая проволока может отклоняться под действием сил электродинамики, что приводит к конусности реза. Правильный выбор диаметра проволоки и напряжения натяжения является ключом к соблюдению допусков.
Подходит ли оборудование для серийного производства?
Да, современные среднескоростные станки с ЧПУ оснащены функциями автоматической повторной заправки проволоки и пакетной обработки деталей. Это делает их пригодными для мелкосерийного и среднесерийного производства, особенно при изготовлении однотипных деталей из листового материала.
Требуется ли специальная подготовка помещения?
Да, помещение должно иметь стабильную температуру (желательно с кондиционированием), ровный пол для установки станка и систему вентиляции для удаления паров диэлектрической жидкости. Также необходимо наличие заземления высокого качества для защиты электроники ЧПУ.
Рекомендации по закупке и внедрению
Процесс покупки оборудования для среднескоростной проволочно-вырезной электроэрозионной обработки с ЧПУ должен начинаться с аудита текущих производственных потребностей. Не стоит переплачивать за функции, которые не будут использоваться, но и экономия на ключевых компонентах, таких как система ЧПУ или направляющие, может привести к простоям в будущем.
При выборе поставщика, такого как ООО «Шаньдун Луян Машинери», обращайте внимание на наличие сервисной поддержки в вашем регионе. Возможность быстрого получения запасных частей и консультаций инженеров критична для минимизации времени простоя оборудования. Запросите referensi list (список референсов) и, если возможно, свяжитесь с текущими клиентами производителя для получения обратной связи о надежности станков в долгосрочной перспективе.
Внедрение нового оборудования также требует обучения операторов. Даже самая совершенная система ЧПУ бесполезна без квалифицированного персонала, способного правильно настроить параметры резания для разных материалов. Убедитесь, что поставщик предоставляет подробную документацию на русском языке и проводит обучающие семинары.
Для получения более подробной информации о технических характеристиках станков, возможностях кастомизации и условиях поставки, рекомендуем ознакомиться с полным каталогом продукции. Профессиональный подход к выбору оборудования обеспечит вашему предприятию конкурентное преимущество за счет повышения точности и снижения производственных издержек.
Узнать больше о доступных моделях и получить техническую консультацию можно, перейдя по ссылке: продукты и технические решения.