Малогабаритный проволочно-вырезной электроэрозионный станок с чпу: выбор и характеристики
2026-09-26
Малогабаритный проволочно-вырезной электроэрозионный станок с ЧПУ: критерии выбора и технические характеристики
В условиях современного инструментального производства, где требования к точности обработки сложных контуров постоянно растут, малогабаритный проволочно-вырезной электроэрозионный станок с ЧПУ становится незаменимым решением для малых и средних предприятий. В отличие от крупногабаритных промышленных установок, компактные модели позволяют эффективно обрабатывать твердые сплавы, титан и закаленные стали в условиях ограниченного производственного пространства, сохраняя при этом высокую точность позиционирования. Ключевое преимущество таких систем заключается в оптимальном соотношении занимаемой площади, энергопотребления и производительности, что делает их идеальным выбором для изготовления прецизионных деталей, штампов и пресс-форм.
Выбор оборудования этого класса требует глубокого понимания не только базовых технических параметров, но и специфики электроэрозионного процесса. Инженеры и технологи должны учитывать влияние диаметра проволоки, параметров импульсного тока и жесткости конструкции на итоговое качество поверхности. Компания ООО «Шаньдун Луян Машинери», обладающая более чем 25-летним опытом в станкостроении, интегрирует передовые решения в свои компактные модели, такие как серия DK7745f, обеспечивая стабильность работы даже при длительных циклах обработки. В данной статье мы подробно разберем конструктивные особенности, ключевые параметры выбора и практические аспекты эксплуатации малогабаритных электроэрозионных станков, опираясь на реальный инженерный опыт и потребности промышленного сектора.
Принцип работы и конструктивные особенности компактных ЭЭСтанков
Электроэрозионная проволочная резка основана на принципе удаления материала посредством электрических разрядов, возникающих между электродом-проволокой и заготовкой, погруженными в диэлектрическую жидкость (обычно деионизированную воду или специальное масло). В малогабаритном проволочно-вырезном электроэрозионном станке с ЧПУ этот процесс реализуется с высокой степенью автоматизации, однако компактность корпуса накладывает определенные ограничения и требования к конструкции.
Основой любого такого станка является станина. В компактных моделях критически важно использование материалов с высокими демпфирующими свойствами, таких как гранит или специальные полимербетоны, либо высококачественного чугуна с ребрами жесткости. Это необходимо для компенсации вибраций, которые могут возникать при работе шаговых или серводвигателей в ограниченном пространстве. Если станина недостаточно жесткая, точность обработки падает, особенно при изготовлении деталей с высотой более 100 мм.
Система подачи проволоки в малогабаритных станках также имеет свою специфику. Она должна обеспечивать постоянное натяжение проволоки (обычно в диапазоне от 0,5 до 1,5 Н) и точное позиционирование направляющих втулок. Износ втулок — одна из самых частых причин снижения точности, поэтому в современных моделях, включая оборудование от ООО «Шаньдун Луян Машинери», применяются износостойкие материалы, такие как карбид вольфрама или искусственный алмаз, для направляющих элементов.
Система ЧПУ (числового программного управления) выступает «мозгом» станка. Она управляет перемещением координатных столов по осям X и Y, а также регулирует параметры генератора импульсов. Современные контроллеры позволяют компенсировать угловые ошибки и осуществлять сложную интерполяцию, что необходимо для вырезания конических деталей или деталей с переменным углом наклона.
Ключевые технические параметры при выборе оборудования
При закупке малогабаритного проволочно-вырезного электроэрозионного станка с ЧПУ технические специалисты часто фокусируются исключительно на максимальной скорости резания. Однако скорость — лишь один из многих параметров. Для принятия взвешенного инженерного решения необходимо анализировать комплекс характеристик, представленных в таблице ниже.
| Параметр | Описание и влияние на процесс | Рекомендуемые значения для компактных моделей |
|---|---|---|
| Рабочее поле (X/Y) | Определяет максимальные габариты заготовки. Для компактных станков обычно ограничено. | 320×400 мм, 400×500 мм, 500×600 мм |
| Максимальная высота заготовки | Лимитирует толщину материала, который можно обработать за один проход. | До 300-400 мм (зависит от высоты портала) |
| Точность позиционирования | Способность станка достигать заданной точки. Критично для прецизионных штампов. | ±0,005 мм – ±0,01 мм |
| Шероховатость поверхности (Ra) | Качество поверхности после резки. Зависит от количества проходов и мощности импульса. | Ra ≤ 2,5 мкм (за 1 проход), Ra ≤ 0,8 мкм (за 3-4 прохода) |
| Диаметр используемой проволоки | Влияет на ширину реза и минимальный радиус внутреннего угла. | Ø 0,12 – 0,25 мм (медь, латунь, молибден) |
| Скорость резания | Производительность при обработке стали толщиной 50 мм. | 80 – 120 мм²/мин (для стандартных режимов) |
| Система управления | Надежность интерфейса и наличие функций автокоррекции. | Fanuc, Mitsubishi или специализированные ПК-контроллеры |
Важно отметить, что заявленная скорость резания часто достигается в идеальных лабораторных условиях. В реальной практике, особенно при обработке неравномерных по твердости материалов или при наличии внутренних напряжений в заготовке, реальная скорость может составлять 60-70% от паспортной. Инженеры ООО «Шаньдун Луян Машинери» при тестировании станков серии DK7745f учитывают эти факторы, настраивая генератор импульсов таким образом, чтобы обеспечить стабильность процесса даже при неидеальных условиях подачи диэлектрика.
Сравнение технологий: Быстрая резка vs Прецизионная обработка
Одной из главных дилемм при выборе малогабаритного проволочно-вырезного электроэрозионного станка с ЧПУ является выбор между скоростью и точностью. Многие покупатели ошибочно полагают, что один универсальный режим может удовлетворить все потребности. На практике же технологический процесс делится на черновую и чистовую обработку.
Для наглядности сравним два подхода к настройке станка:
| Характеристика | Режим быстрой резки (Черновая) | Режим прецизионной резки (Чистовая) |
|---|---|---|
| Цель применения | Быстрое удаление основного объема материала, получение грубого контура. | Достижение финальных размеров и высокого качества поверхности. |
| Мощность импульса | Высокая. Большие токовые разряды. | Низкая. Короткие импульсы с высокой частотой. |
| Количество проходов | 1 проход. | 2-4 прохода (с уменьшением мощности на каждом этапе). |
| Скорость подачи | Максимальная (до 120 мм²/мин). | Сниженная (10-30 мм²/мин). |
| Шероховатость (Ra) | 3,0 – 5,0 мкм. Требует последующей шлифовки. | 0,4 – 0,8 мкм. Готовая поверхность, не требующая доработки. |
| Точность размера | ±0,02 – 0,03 мм. Возможны отклонения из-за термических деформаций. | ±0,005 – 0,008 мм. Высокая стабильность геометрии. |
| Износ проволоки | Высокий. Риск обрыва проволоки при сложной геометрии. | Низкий. Проволока служит дольше, стабильность процесса выше. |
Из таблицы видно, что для изготовления ответственных деталей, таких как матрицы для микроэлектроники или медицинские имплантаты, необходим станок, способный эффективно работать в режиме многопроходной резки. Оборудование ООО «Шаньдун Луян Машинери» оснащено интеллектуальными системами управления, которые автоматически корректируют траекторию движения проволоки при переходе от чернового к чистовому проходу, компенсируя прогиб проволоки и термические расширения заготовки.
Инженерный взгляд: Проблемы термодеформации и жесткости
С точки зрения инженерной практики, главной проблемой при работе на малогабаритных станках является не столько электроника, сколько физика процесса. Электроэрозионная резка сопровождается локальным нагревом материала. В тонких или длинных заготовках это приводит к микродеформациям. Если станок не обладает достаточной жесткостью или если система охлаждения диэлектрика работает нестабильно, температура рабочей зоны меняется, что ведет к изменению зазора между проволокой и деталью.
Опыт показывает, что в серийном производстве, например, при изготовлении пакетов пластин для электродвигателей, критическим фактором становится не максимальная скорость, а постоянство температуры диэлектрика. Рекомендуется использовать внешние чиллеры для поддержания температуры воды в пределах ±1°C. Без этого даже самый дорогой малогабаритный проволочно-вырезной электроэрозионный станок с ЧПУ не сможет гарантировать повторяемость размеров от партии к партии.
Кроме того, следует обращать внимание на систему натяжения проволоки. В компактных станках расстояние между катушками меньше, что может приводить к более быстрому износу проволоки из-за циклических нагрузок. Использование качественных направляющих блоков и регулярная замена фильтров диэлектрика являются обязательными условиями для сохранения точности.
Применение в различных отраслях промышленности
Универсальность электроэрозионной резки позволяет применять компактные станки в самых разных секторах. Рассмотрим два конкретных примера, где требования к оборудованию наиболее высоки.
1. Инструментальное производство и штамповка.
При изготовлении штампов для холодной высадки требуется высокая точность сопряжения пуансона и матрицы. Зазор между ними часто составляет всего несколько микрон. Малогабаритный станок позволяет вырезать сложные профили из закаленной стали (HRC 60-62) без возникновения механических напряжений, которые неизбежны при фрезеровании. Здесь ключевым параметром является способность станка выполнять коническую резку (изменение угла наклона проволоки) для создания форм с уклоном, облегчающим выход детали из штампа.
2. Аэрокосмическая отрасль и медицинское приборостроение.
Обработка титановых сплавов и жаропрочных никелевых сплавов традиционными методами крайне затруднена из-за их вязкости и склонности к налипанию на инструмент. Электроэрозионная резка не контактирует с материалом механически, что исключает деформацию тонкостенных деталей. В производстве медицинских имплантатов или лопаток турбин важна чистота поверхности и отсутствие микротрещин. Станки серии DK7745f от ООО «Шаньдун Луян Машинери» демонстрируют высокую эффективность в этих задачах благодаря точной настройке длительности импульса, что минимизирует зону термического влияния.
Роль производителя: Почему важен опыт и поддержка
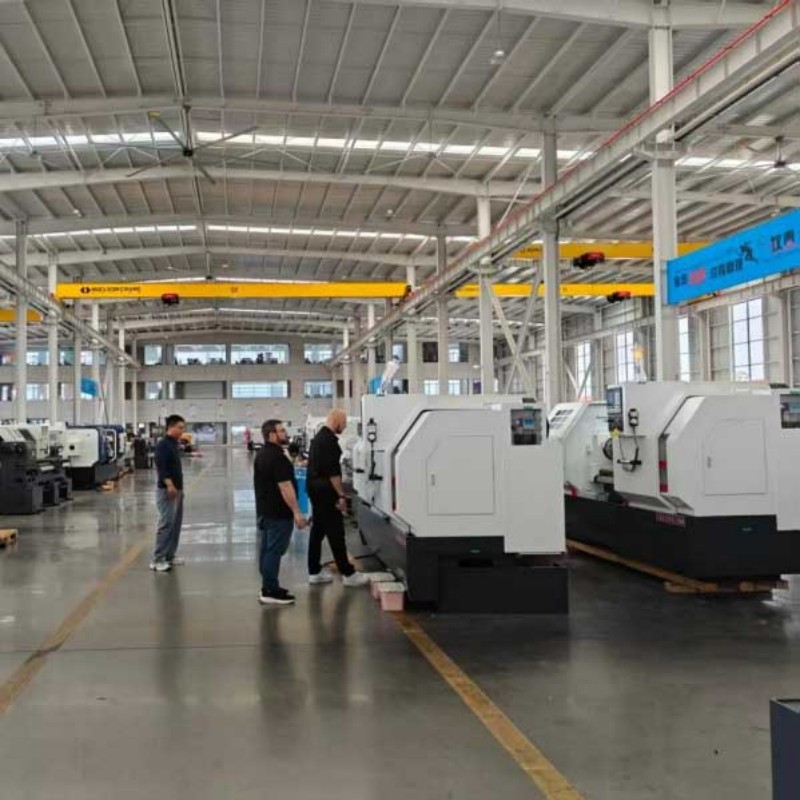
Выбор поставщика оборудования не менее важен, чем выбор самой модели. Рынок насыщен предложениями, но не все производители обладают реальной инженерной базой. ООО «Шаньдун Луян Машинери» выделяется на фоне конкурентов благодаря своей трехзаводской структуре и глубокой специализации. Основанная в 1996 году в провинции Шаньдун, компания прошла путь от производителя универсальных токарных станков до поставщика высокотехнологичных комплексов с ЧПУ.
Наличие собственной инженерной команды из 40 специалистов позволяет компании не просто собирать станки из готовых компонентов, а адаптировать их под конкретные задачи клиентов. Например, при заказе партии станков для работы в условиях повышенного пылеобразования, инженеры могут усилить систему фильтрации и защиты направляющих. Каждый станок, будь то токарный центр TCK50 или проволочно-вырезной станок DK7745f, проходит многоступенчатый контроль качества. Это включает в себя проверку точности позиционирования лазерными интерферометрами и тестирование на резание эталонных деталей.
Экспорт продукции в более чем 40 стран мира, включая страны СНГ, Ближнего Востока и Латинской Америки, подтверждает соответствие оборудования международным стандартам. Компания предоставляет техническую поддержку на всех этапах: от помощи в выборе модели до пусконаладки и обучения персонала заказчика. Такой подход снижает риски простоя оборудования и ускоряет выход на проектную мощность.
Часто задаваемые вопросы (FAQ)
- Какой диаметр проволоки лучше использовать для черного реза?
Для черновой резки обычно используется проволока диаметром 0,18–0,25 мм. Она более прочна и позволяет использовать большие токи, что увеличивает скорость съема материала. Для чистовых проходов и сложных контуров лучше подходит проволока 0,12–0,15 мм. - Можно ли на малогабаритном станке резать алюминий?
Да, алюминий поддается электроэрозионной обработке, но процесс требует особой настройки. Алюминий обладает высокой теплопроводностью и склонностью к образованию оксидной пленки, которая может препятствовать прохождению разряда. Необходимо использовать специальные режимы генератора и тщательно фильтровать диэлектрик, чтобы удалить продукты эрозии, которые в случае алюминия очень липкие. - Как часто нужно менять диэлектрическую жидкость?
Частота замены зависит от интенсивности использования. В среднем, фильтр тонкой очистки меняют каждые 2-4 недели, а полную замену жидкости проводят раз в 3-6 месяцев. Однако визуальный контроль прозрачности и электропроводности воды должен осуществляться ежедневно. Загрязненный диэлектрик резко снижает скорость резания и ухудшает качество поверхности. - Влияет ли температура в цеху на работу станка?
Да, температурные колебания влияют на геометрическую точность станка и заготовки. Идеальная температура в помещении должна составлять 20±2°C. Резкие перепады температур могут привести к тепловому расширению станины или винтов передач, что вызовет погрешности в размерах детали. Компактные станки менее инерционны, поэтому они быстрее реагируют на изменения среды. - Что делать, если проволока постоянно обрывается?
Обрыв проволоки может быть вызван несколькими причинами: слишком высокое натяжение, загрязнение диэлектрика, неправильные параметры импульса (слишком большая мощность для данной толщины заготовки) или износ направляющих втулок. Необходимо проверить состояние втулок, очистить зону резки и снизить мощность генератора. Также стоит убедиться, что подача проволоки происходит плавно, без рывков.
Заключение и рекомендации по закупке
Инвестиция в малогабаритный проволочно-вырезной электроэрозионный станок с ЧПУ — это стратегическое решение для расширения технологических возможностей предприятия. Такое оборудование позволяет брать в работу заказы, которые ранее были невыполнимы из-за твердости материала или сложности геометрии. Однако успех внедрения зависит от правильного выбора модели и соблюдения технологической дисциплины.
При выборе станка обратите внимание не только на цену, но и на доступность запасных частей, качество системы ЧПУ и репутацию производителя. ООО «Шаньдун Луян Машинери» предлагает баланс между надежностью, точностью и экономической эффективностью. Их оборудование, такое как модель DK7745f, разработано с учетом реальных потребностей производства и поддерживается квалифицированной инженерной службой.
Перед окончательным решением рекомендуется запросить у поставщика демонстрацию резки вашей типовой детали. Это позволит оценить реальную скорость, точность и качество поверхности, а также проверить удобство интерфейса управления. Не забывайте, что правильный выбор оборудования — это лишь первый шаг; дальнейшая эффективность зависит от квалификации операторов и соблюдения регламентов технического обслуживания.
Для получения подробных технических спецификаций, консультаций по подбору оборудования под ваши задачи и информации о условиях поставки, пожалуйста, ознакомьтесь с нашим каталогом:
Промышленное станочное оборудование и технические решения