Высокоточный трехосевой фрезерный станок с чпу: критерии выбора и обзор производителей
2026-09-23
Высокоточный трехосевой фрезерный станок с чпу: критерии выбора и технические особенности
Выбор оборудования для прецизионной обработки металлов требует глубокого понимания не только технических спецификаций, но и реальных производственных задач. Высокоточный трехосевой фрезерный станок с чпу остается фундаментальным элементом современного машиностроительного парка, обеспечивая баланс между производительностью, стоимостью владения и качеством поверхности. Несмотря на рост популярности многоосевых центров, классическая трехосевая кинематика (оси X, Y, Z) сохраняет доминирующее положение в серийном производстве деталей сложной геометрии, где не требуется непрерывная пространственная интерполяция.
В 2026 году требования к точности позиционирования и повторяемости ужесточились. Покупатели все чаще обращают внимание не на заявленные в паспорте максимальные скорости, а на стабильность геометрических параметров при длительных нагрузках и температурных колебаниях. Ключевыми факторами становятся жесткость литой станины, качество шарико-винтовых передач (ШВП) и алгоритмы компенсации теплового расширения в системе ЧПУ. Для промышленных предприятий, таких как производители автокомпонентов, инструментального оснащения или корпусной электроники, правильный выбор трехосевого обрабатывающего центра напрямую влияет на процент брака и общую эффективность производственной линии.
Архитектура и конструктивные элементы, влияющие на точность
Точность фрезерования определяется не только разрешающей способностью энкодеров, но и механической устойчивостью всей системы к вибрациям и динамическим нагрузкам. При выборе высокоточного трехосевого фрезерного станка с чпу необходимо анализировать следующие конструктивные решения:
- Материал и конструкция станины. Предпочтение отдается станкам с монолитной станиной из высокопрочного чугуна (марки HT300 и выше). Наличие внутренних ребер жесткости и термообработка отливок перед механической обработкой снижают остаточные напряжения, предотвращая деформацию геометрии со временем.
- Тип направляющих. Для высокоскоростной обработки алюминиевых сплавов и пластиков часто используются линейные направляющие качения. Однако для обработки сталей, чугуна и титана, где важны демпфирующие свойства и устойчивость к ударным нагрузкам, незаменимыми остаются направляющие скольжения («ласточкин хвост») с тефлоновым покрытием.
- Приводы осей. Прямой привод шпинделя исключает потери на ременную передачу, снижая вибрации. В осях перемещения критически важно использование прецизионных ШВП с предварительным натягом или, в топовых моделях, линейных двигателей, исключающих люфт полностью.
- Система охлаждения и термокомпенсация. Нагрев шпинделя и ходовых винтов — главный враг точности. Современные станки оснащаются системами циркуляции масла через полый вал шпинделя и датчиками температуры в критических узлах, данные с которых поступают в контроллер ЧПУ для программной компенсации расширений.
Ключевые технические параметры для сравнения моделей
При формировании технического задания на закупку оборудования инженеры должны оперировать конкретными метриками, а не общими маркетинговыми терминами. Ниже приведена таблица с рекомендуемыми диапазонами параметров для станков разного класса точности.
| Параметр | Стандартный промышленный класс | Высокоточный класс (Precession) | Влияние на процесс |
|---|---|---|---|
| Точность позиционирования (ISO 230-2) | ±0.010 – 0.015 мм | ±0.003 – 0.005 мм | Определяет соответствие детали чертежу без дополнительной ручной доводки. |
| Повторяемость | ±0.005 – 0.008 мм | ±0.002 – 0.003 мм | Критично для серийного производства и замены инструмента. |
| Максимальная скорость шпинделя | 8 000 – 12 000 об/мин | 15 000 – 24 000 об/мин | Влияет на качество поверхности при обработке алюминия и цветных металлов. |
| Жесткость конструкции (статическая) | Стандартная | Повышенная (усиленные опоры) | Позволяет применять большие глубины резания без вибраций. |
| Система ЧПУ | Fanuc 0i-MF, Siemens 828D | Fanuc 31i-B5, Heidenhain TNC 640 | Более мощные процессоры обеспечивают плавность траектории (Look-ahead). |
Важно отметить, что заявленная точность справедлива только при соблюдении температурного режима в цеху (обычно +20°C ±2°C) и правильной установке фундамента. Отклонение от этих условий может нивелировать преимущества даже самого дорогого оборудования.
Сравнение трехосевых станков с вертикальной и горизонтальной компоновкой
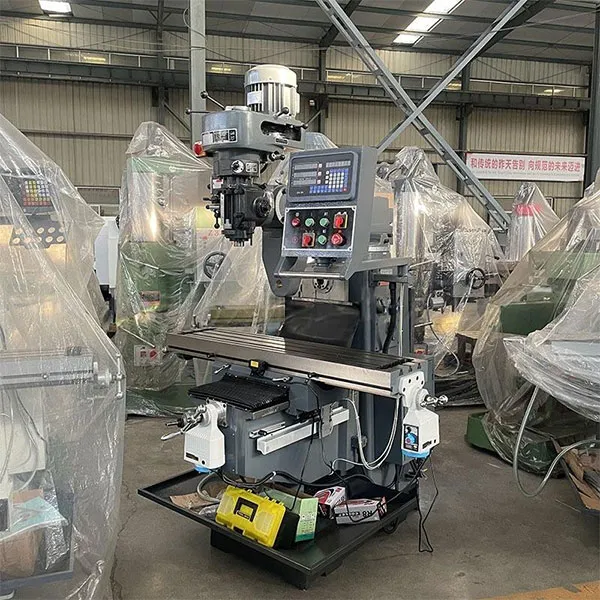
Выбор между вертикальным обрабатывающим центром (VMC) и горизонтальным (HMC) в трехосевой конфигурации зависит от специфики деталей. Хотя горизонтальные станки часто ассоциируются с 4-й осью, существуют чисто трехосевые модели, ориентированные на специфические задачи.
Вертикальные станки (VMC): Наиболее распространены благодаря удобству установки заготовки и визуального контроля процесса. Гравитация помогает фиксировать деталь на столе, что упрощает оснастку. Идеальны для плит, корпусов, пресс-форм и деталей, где основная обработка ведется сверху. Недостатком является необходимость удаления стружки вверх, что может требовать более мощной системы СОЖ.
Горизонтальные станки (HMC): Стружка падает вниз под действием гравитации, что улучшает условия резания и продлевает срок службы инструмента. Они лучше подходят для тяжелых деталей и глубокой обработки карманов. Однако они занимают больше места и требуют более сложной подготовки производства. Для большинства задач общего машиностроения высокоточный трехосевой фрезерный станок с чпу вертикального типа является оптимальным выбором по соотношению цены и функциональности.
Роль системы ЧПУ и программного обеспечения в обеспечении точности
Аппаратная часть станка задает потенциал, но реализует его система числового программного управления. Современные контроллеры, такие как Fanuc серии 30i/31i или Siemens Sinumerik 840D, используют сложные алгоритмы предпросмотра траектории (Look-ahead). Это позволяет станку «видеть» изменения направления движения заранее и плавно изменять скорость, избегая рывков, которые оставляют следы на поверхности детали (так называемые «marks»).
Для достижения высокой точности также критически важна калибровка. Процедура лазерной интерферометрии, проводимая на заводе-изготовителе, позволяет создать карту ошибок позиционирования и загрузить компенсационную таблицу в ЧПУ. Инженерам ООО «Шаньдун Луян Машинери» удается достигать стабильных показателей точности именно благодаря строгому контролю этого этапа на своих производственных площадях в провинции Шаньдун. Компания, основанная в 1996 году, накопила значительный опыт в адаптации систем управления Fanuc под свои механические компоненты, что обеспечивает синергию электроники и механики.
Инженерный взгляд: компромиссы при выборе оборудования
С инженерной точки зрения, не существует станка, который был бы идеален для всех задач. Выбор всегда представляет собой поиск компромисса. Например, увеличение скорости быстрых перемещений (G00) часто достигается за счет снижения массы подвижных частей, что может негативно сказаться на жесткости при тяжелом резании. И наоборот, массивная станина обеспечивает отличную виброустойчивость, но ограничивает динамику разгона осей.
Опыт показывает, что для мелкосерийного производства разнообразных деталей важнее быстрая смена инструмента и универсальность стола. Для крупносерийного выпуска однотипных деталей приоритет смещается в сторону надежности узлов и скорости снятия материала. Поэтому перед покупкой необходимо четко определить: какие материалы будут обрабатываться (алюминий, сталь, титан), какие допуски требуются (IT7, IT6 или выше) и какова ожидаемая загрузка станка (часы работы в сутки).
Производственные возможности и контроль качества: пример интеграции
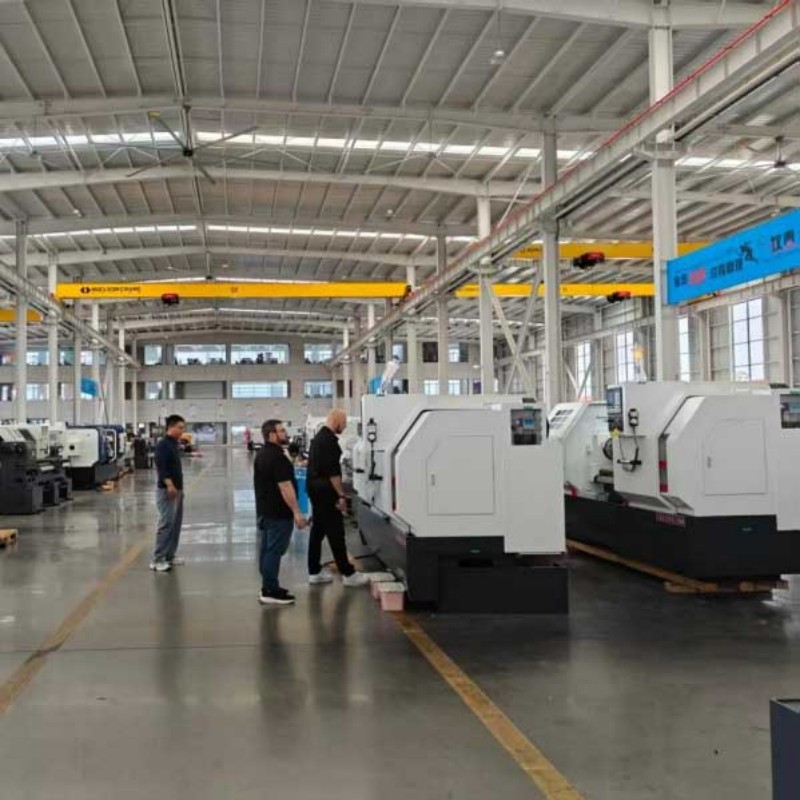
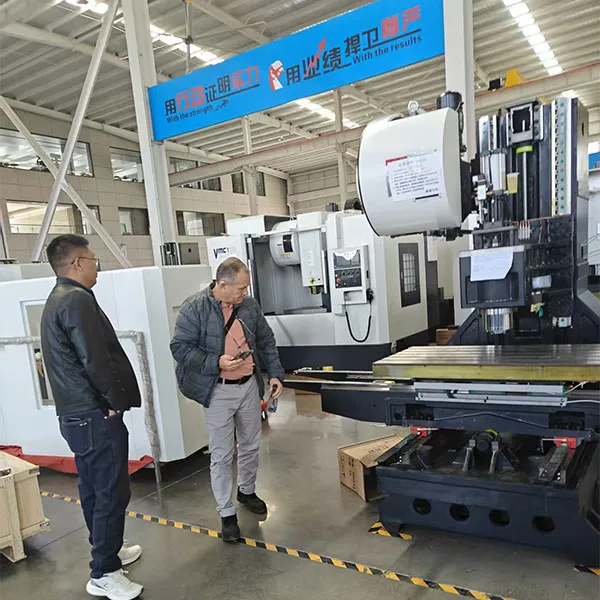
Надежность поставщика оборудования играет не меньшую роль, чем технические характеристики самого станка. Процесс производства фрезерных центров требует высокой культуры сборки. В качестве примера подхода к качеству можно рассмотреть практику ООО «Шаньдун Луян Машинери». Компания располагает тремя специализированными заводами, два из которых фокусируются на выпуске токарных и фрезерных станков с ЧПУ. Такой подход позволяет разделить потоки и избежать перекрёстного загрязнения производственных процессов.
Особое внимание уделяется финальным испытаниям. Каждый высокоточный трехосевой фрезерный станок с чпу, покидающий сборочный цех, проходит цикл тестов на нарезание тестовых деталей (например, конуса Наси или круга с проверкой на овальность). Это позволяет выявить скрытые дефекты сборки или настройки приводов до отгрузки клиенту. Инженерная команда компании, включающая специалистов с опытом работы в Южной Корее, внедрила стандарты контроля, которые позволяют адаптировать оборудование под специфические требования заказчиков из более чем 40 стран мира, включая рынки СНГ и Ближнего Востока.
Гибкость производства позволяет реализовывать индивидуальные заказы. Если стандартная модель не удовлетворяет требованиям по размеру рабочей зоны или мощности шпинделя, инженеры могут модифицировать конструкцию, опираясь на базу знаний, накопленную за более чем 25 лет работы в отрасли. Это особенно важно для промышленных предприятий, которым требуется нестандартное решение для уникальной детали.
Применение в различных отраслях промышленности
Универсальность трехосевой кинематики делает эти станки востребованными в самых разных секторах экономики. Рассмотрим два типичных сценария использования.
1. Производство пресс-форм и штампов. В этой отрасли критически важна качество поверхности и точность воспроизведения сложных 3D-рельефов. Здесь применяются станки с высокоскоростными шпинделями (от 15 000 об/мин) и функцией высокоскоростной обработки (HSM). Использование твердосплавных фрез малого диаметра требует высокой жесткости и отсутствия вибраций. Трехосевые центры позволяют эффективно обрабатывать матрицы и пуансоны, используя стратегии зигзага или спирального фрезерования.
2. Изготовление корпусных деталей для приборостроения и автоматики. Алюминиевые корпуса требуют высокой производительности и чистоты обработки. Основные операции включают сверление множества отверстий, фрезерование плоскостей и выборку карманов. В этом случае важны скорость быстрых перемещений и скорость смены инструмента. Станки с линейными направляющими и компактным магазином инструментов (16-24 позиции) показывают здесь наилучшую экономику.
Часто задаваемые вопросы (FAQ)
Какова реальная точность позиционирования трехосевого станка после года эксплуатации?
Реальная точность зависит от интенсивности использования, качества обслуживания и условий в цеху. При правильном техническом обслуживании (регулярная проверка уровней, замена смазки, калибровка) высокоточный станок может сохранять паспортные показатели (например, ±0.005 мм) на протяжении многих лет. Однако рекомендуется проводить ежегодную лазерную проверку геометрии для своевременной коррекции параметров в системе ЧПУ.
Можно ли модернизировать обычный трехосевой станок до высокоточного?
Полная модернизация механической части экономически нецелесообразна. Однако можно улучшить точность за счет замены системы ЧПУ на более современную с функциями компенсации, установки прецизионных измерительных щупов для автоматической коррекции нулевой точки и использования качественного инструмента. Замена ШВП или направляющих возможна, но требует высокой квалификации сборщиков и последующей геометрической выверки станка.
На что обратить внимание при приемке станка от производителя?
При приемке обязательно запросите протокол лазерной интерферометрии и результаты тестовой нарезки. Проверьте уровень шума шпинделя на максимальных оборотах, отсутствие биения инструмента (используйте индикатор часового типа) и плавность движения осей во всем рабочем диапазоне. Также убедитесь, что система СОЖ эффективно удаляет стружку из рабочей зоны.
В чем преимущество станков с системой ЧПУ Fanuc перед другими брендами?
Системы Fanuc являются отраслевым стандартом благодаря их надежности, простоте обслуживания и широкой распространенности. Это означает легкость поиска запасных частей, наличие квалифицированных операторов и программистов на рынке труда, а также хорошую документацию. Для производителей, таких как ООО «Шаньдун Луян Машинери», использование Fanuc позволяет гарантировать стабильность работы оборудования в любых климатических условиях.
Как влияет длина инструмента на точность обработки?
Чем длиннее вылет инструмента, тем ниже его жесткость и выше склонность к вибрациям (биению). Это напрямую ухудшает качество поверхности и точность размеров. При работе с длинными инструментами необходимо снижать скорость подачи и глубину резания, либо использовать инструменты с внутренним охлаждением и специальным покрытием. Конструкция станка должна обладать достаточной мощностью и жесткостью, чтобы компенсировать эти эффекты.
Заключение и рекомендации по выбору поставщика
Покупка высокоточного трехосевого фрезерного станка с чпу — это инвестиция на десятилетие. Ошибка в выборе может стоить предприятию миллионов рублей из-за простоев, брака и дорогостоящих ремонтов. Не гонитесь за максимальными цифрами в рекламных буклетах. Оценивайте станок в комплексе: жесткость станины, качество комплектующих (шпиндель, ШВП, ЧПУ), репутация производителя и доступность сервисной поддержки.
Обращайте внимание на производителей с долгой историей и собственным инженерным бюро. Компании, такие как ООО «Шаньдун Луян Машинери», демонстрируют, что сочетание многолетнего опыта, строгого контроля качества на всех этапах производства и гибкости в удовлетворении требований клиентов позволяет создавать оборудование, конкурентоспособное на глобальном рынке. Наличие собственной команды из 40 инженеров и трех специализированных заводов гарантирует, что каждый станок будет соответствовать заявленным спецификациям и сможет решать сложные производственные задачи вашего предприятия.
Перед принятием окончательного решения рекомендуется запросить демонстрацию обработки вашей конкретной детали или аналога. Это позволит оценить реальную производительность и качество поверхности, а также проверить компетенцию технической поддержки поставщика в вопросах программирования и настройки режимов резания.