Высокоскоростной пятиосевой вертикальный обрабатывающий центр с чпу: критерии выбора и обзор производителей
2026-09-24
Высокоскоростной пятиосевой вертикальный обрабатывающий центр с чпу: критерии выбора и технические требования
Выбор высокоскоростного пятиосевого вертикального обрабатывающего центра с ЧПУ является стратегическим решением для предприятий, стремящихся повысить точность изготовления сложных деталей и сократить производственный цикл. В отличие от традиционных трехосевых станков, пятиосевое оборудование позволяет обрабатывать заготовку под различными углами без необходимости ее переустановки, что минимизирует накопление погрешностей позиционирования. Ключевыми параметрами при оценке таких систем выступают не только скорость вращения шпинделя, но и динамические характеристики осей, жесткость конструкции и качество системы числового программного управления.
В 2026 году рынок промышленного оборудования демонстрирует четкий тренд на интеграцию интеллектуальных алгоритмов компенсации температурных деформаций и вибраций. Для технологов и руководителей производств важно понимать, что высокая скорость резания должна балансироваться с достаточной мощностью привода и точностью интерполяции траектории. Неправильный выбор оборудования может привести к снижению качества поверхности, увеличению износа инструмента и простоям линии. Данная статья предоставляет глубокий технический анализ критериев выбора, обзор конструктивных особенностей и рекомендации по интеграции таких центров в производственный процесс, опираясь на опыт ведущих производителей, включая ООО «Шаньдун Луян Машинери».
Архитектура и кинематика пятиосевых обрабатывающих центров
Конструктивное исполнение пятиосевого станка определяет его производительность и область применения. Существует два основных типа кинематических схем: стол-стол (поворотный стол и качающаяся головка) и голова-голова (две поворотные оси реализованы в шпиндельной головке). Высокоскоростной пятиосевой вертикальный обрабатывающий центр с ЧПУ чаще всего использует схему с поворотным столом или комбинированный вариант, обеспечивающий оптимальное соотношение жесткости и гибкости.
Оси вращения (обычно обозначаемые как A и C или B и C) позволяют инструменту 접근ать к заготовке под любым углом. Это критически важно при обработке лопаток турбин, имплантатов, пресс-форм и аэрокосмических компонентов. Динамика перемещения по этим осям должна быть синхронизирована с линейными осями X, Y, Z. Задержка в реакции сервоприводов или люфт в механической передаче приводят к появлению следов ступенчатости на сложных поверхностях.
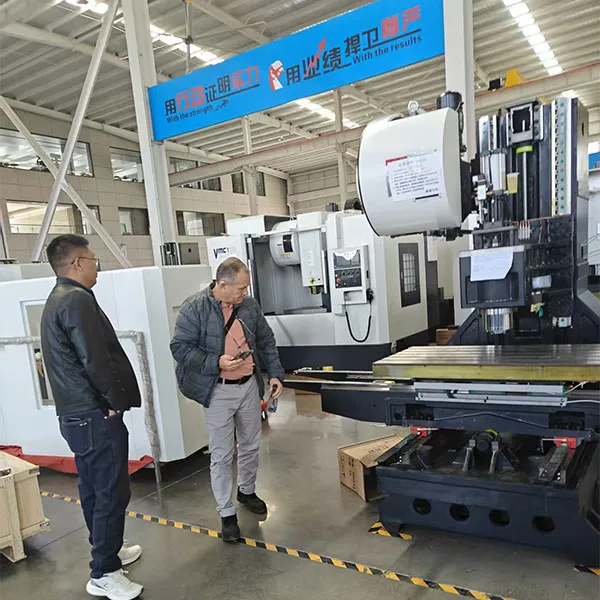
Инженеры ООО «Шаньдун Луян Машинери», базирующиеся в провинции Шаньдун и обладающие более чем 25-летним опытом в станкостроении, уделяют особое внимание проектированию станины. Использование высокопрочного чугуна с виброгасящими свойствами и термостабилизированных конструкций позволяет снизить влияние тепловых расширений. В модели VMC1370, представляющей собой вертикальный обрабатывающий центр, реализованы решения, направленные на повышение жесткости узлов трения, что является фундаментом для высокоскоростной обработки.
Ключевые технические параметры для оценки производительности
При сравнении различных моделей оборудования необходимо анализировать не маркетинговые заявления, а конкретные инженерные характеристики. Ниже приведена таблица с ключевыми параметрами, которые определяют класс станка и его пригодность для конкретных задач.
| Параметр | Влияние на процесс обработки | Рекомендуемые значения для высокоскоростной обработки |
|---|---|---|
| Скорость вращения шпинделя | Определяет возможность использования малого диаметра инструмента и достижения высокой скорости резания. | От 12 000 до 24 000 об/мин (с прямым приводом). |
| Точность позиционирования (ISO 230-2) | Влияет на геометрическую точность детали и совпадение размеров с CAD-моделью. | Не хуже ±0.005 мм по линейным осям. |
| Ускорение осей (G-force) | Определяет динамику разгона и торможения, критично для сложной 3D-обработки. | От 0.5G до 1.0G и выше. |
| Система ЧПУ | Отвечает за скорость вычисления траектории и плавность движения. | Fanuc, Siemens, Mitsubishi с функцией lookahead (предпросмотр). |
| Время смены инструмента | Влияет на общее время цикла при многопереходной обработке. | Менее 2-3 секунд (от стружки до стружки). |
Важно отметить, что заявленная максимальная скорость шпинделя не всегда означает эффективность. Крутящий момент на высоких оборотах часто падает, поэтому для обработки твердых сталей требуется баланс между скоростью и мощностью. Системы управления, такие как Fanuc, устанавливаемые на оборудование ООО «Шаньдун Луян Машинери», обеспечивают высокую скорость обработки блоков программы, что позволяет реализовать сложные алгоритмы сглаживания траектории.
Роль системы ЧПУ и программного обеспечения в высокоскоростной обработке
Аппаратная часть станка неразрывно связана с программным обеспечением. Высокоскоростной пятиосевой вертикальный обрабатывающий центр с ЧПУ требует контроллера, способного обрабатывать тысячи блоков кода в секунду. Функция предварительного просмотра (Look-ahead) анализирует предстоящие перемещения и заранее регулирует скорость подачи, чтобы избежать рывков и вибраций на участках с изменением направления.
Современные системы также включают функции активной компенсации. Например, компенсация длины инструмента в реальном времени или коррекция положения стола под нагрузкой. Инженерная команда из 40 специалистов ООО «Шаньдун Луян Машинери» занимается адаптацией стандартных систем управления под специфические задачи клиентов, обеспечивая настройку параметров сервоприводов для максимальной отзывчивости.
Для программирования таких станков используется CAM-системы высокого уровня, генерирующие код с учетом кинематики конкретной машины. Ошибки в постпроцессоре могут привести к столкновению шпинделя с заготовкой или столом. Поэтому наличие_verified постпроцессоров от производителя оборудования является существенным преимуществом.
Применение в промышленности: реальные сценарии использования
Понимание того, где именно применяется оборудование, помогает правильно сформулировать технические требования. Рассмотрим два характерных примера из практики машиностроения.
Сценарий 1: Производство пресс-форм для автомобильной промышленности.
Задача: Обработка матриц сложной геометрии из закаленной стали (HRC 50-55).
Требования: Высокое качество поверхности (Ra < 0.4 мкм), отсутствие следов от ступенчатости, высокая точность контура.
Решение: Использование высокоскоростного шпинделя (более 15 000 об/мин) и фрез с малым шагом. Пятиосевая обработка позволяет держать инструмент перпендикулярно поверхности, используя концевую часть фрезы, а не боковую, что увеличивает стойкость инструмента и скорость съема материала. Станки серии VMC от ООО «Шаньдун Луян Машинери» демонстрируют стабильность при длительной работе на таких режимах благодаря жесткой конструкции и качественным направляющим.
Сценарий 2: Изготовление лопаток авиационных двигателей.
Задача: Фрезерование тонкостенных элементов из титановых сплавов.
Требования: Минимизация вибраций, предотвращение деформации детали, строгий контроль угловых положений.
Решение: Применение стратегии обработки с постоянной нагрузкой на инструмент. Пятиосевая кинематика позволяет оптимально ориентировать заготовку, снижая вылет инструмента и повышая жесткость системы “станок-инструмент-заготовка”. Здесь критична точность поворотных осей и наличие функций гашения вибраций в системе ЧПУ.
Сравнительный анализ: пятиосевая обработка против трехосевой с переустановкой
Часто возникает вопрос экономической целесообразности перехода на пятиосевые центры. Сравнение показывает, что первоначальные инвестиции окупаются за счет сокращения вспомогательного времени и повышения качества.
| Критерий | Трехосевой станок (с переустановкой) | Пятиосевой обрабатывающий центр |
|---|---|---|
| Точность взаимного расположения поверхностей | Зависит от точности базирования при каждой переустановке (накапливается погрешность). | Обеспечивается кинематикой станка (высокая точность). |
| Длина инструмента | Требуется длинный инструмент для доступа в глубокие полости, что снижает жесткость. | Можно использовать короткий инструмент за счет наклона головки/стола. |
| Время настройки | Высокое (множество установок, проверок баз). | Низкое (одна установка заготовки). |
| Стоимость оснастки | Высокая (требуется множество специальных приспособлений). | Низкая (универсальные зажимные устройства). |
| Сложность программирования | Низкая. | Высокая (требует квалифицированных технологов). |
Из таблицы видно, что для серийного производства сложных деталей пятиосевая обработка является безальтернативным решением. Однако для простых плоских деталей она может быть избыточной. Инженеры ООО «Шаньдун Луян Машинери» рекомендуют проводить технологический аудит существующих процессов перед закупкой оборудования, чтобы выявить узкие места, которые устраняет пятиосевая обработка.
Критерии выбора производителя и поставщика оборудования
Рынок станкостроения насыщен предложениями, но качество оборудования варьируется значительно. При выборе поставщика высокоскоростного пятиосевого вертикального обрабатывающего центра с ЧПУ следует обращать внимание на следующие аспекты:
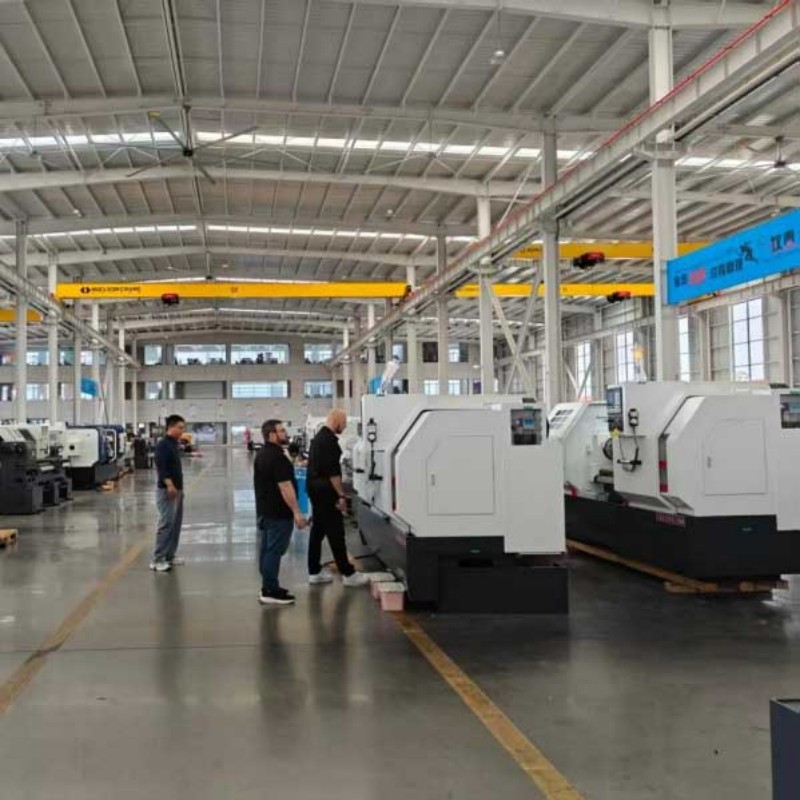
- Производственная база и контроль качества. Наличие собственных заводов и многоступенчатой системы проверки. ООО «Шаньдун Луян Машинери» располагает тремя специализированными предприятиями, где каждый станок проходит финальные испытания на точность позиционирования и стабильность резания.
- Инженерная поддержка. Возможность адаптации оборудования под конкретные задачи. Компания имеет штат из 40 инженеров, способных разрабатывать индивидуальные решения.
- Комплектующие. Использование надежных брендов в критических узлах (шпиндели, направляющие, системы ЧПУ). Сотрудничество с такими производителями, как Fanuc, гарантирует долговечность электроники и приводов.
- Опыт экспорта и сервис. Наличие опыта поставок в ваш регион и возможность оказания технической поддержки. Продукция компании экспортируется более чем в 40 стран, включая страны СНГ, что говорит о налаженной логистике и понимании региональных требований.
Важно также учитывать гибкость производства. ООО «Шаньдун Луян Машинери» выпускает более 1000 единиц станков с ЧПУ ежегодно, что позволяет сочетать серийное качество с возможностью индивидуальной настройки параметров под заказчика.
Техническое обслуживание и эксплуатационные ограничения
Высокоскоростное оборудование предъявляет повышенные требования к обслуживанию. Регулярная проверка натяжения ремней шпинделя, состояния смазки направляющих и точности калибровки поворотных осей является обязательной. Термическая стабилизация станка перед началом точных работ (прогрев) занимает от 15 до 30 минут и игнорирование этого этапа приводит к потере точности в первой партии деталей.
Ограничением пятиосевых станков является сложность программирования и необходимость использования дорогостоящего CAM-ПО. Кроме того, зона обработки может быть ограничена габаритами поворотного стола. При выборе модели VMC1370 или аналогичных необходимо учитывать максимальный вес заготовки, который может выдержать поворотный механизм без потери динамики.
Часто задаваемые вопросы (FAQ)
В: Какова реальная точность обработки на высокоскоростном пятиосевом центре?
О: Точность зависит от множества факторов, включая длину инструмента, материал заготовки и режимы резания. Однако современные станки, такие как производимые ООО «Шаньдун Луян Машинери», обеспечивают точность позиционирования на уровне ±0.005 мм и повторяемость ±0.003 мм, что позволяет изготавливать детали с допусками IT6-IT7.
В: Можно ли модернизировать трехосевой станок до пятиосевого?
О: Технически это возможно путем установки поворотного стола, но такая модернизация редко дает полноценный результат. Отсутствие интеграции кинематики в систему ЧПУ, недостаточная жесткость и низкая динамика старых приводов не позволят реализовать преимущества высокоскоростной пятиосевой обработки. Рекомендуется приобретать специализированное оборудование.
В: Какое программное обеспечение лучше всего подходит для управления таким станком?
О: Большинство современных центров работают под управлением систем Fanuc, Siemens или Mitsubishi. Выбор зависит от привычек операторов и наличия постпроцессоров для вашего CAM-ПО. ООО «Шаньдун Луян Машинери» преимущественно использует системы Fanuc, известные своей надежностью и широкой распространенностью.
В: Влияет ли температура в цехе на работу пятиосевого станка?
О: Да, температурные колебания вызывают тепловые расширения конструкции, что сказывается на точности. Для высокоточной обработки рекомендуется поддерживать температуру в помещении на уровне 20±2°C. Некоторые современные станки оснащены системами активной термокомпенсации, смягчающими этот эффект.
В: Каков срок окупаемости пятиосевого обрабатывающего центра?
О: Срок окупаемости варьируется от 1.5 до 3 лет в зависимости от загрузки оборудования, стоимости часа работы и типа изготавливаемых деталей. Снижение брака, уменьшение времени наладки и возможность выполнения более сложных заказов ускоряют возврат инвестиций.
Заключение и рекомендации по закупке
Инвестиции в высокоскоростной пятиосевой вертикальный обрабатывающий центр с ЧПУ требуют тщательного анализа производственных потребностей. Не стоит гнаться за максимальными цифрами скоростей, если технология ваших деталей не требует такой динамики. Важнее обратить внимание на жесткость конструкции, качество сборки и надежность системы управления.
ООО «Шаньдун Луян Машинери» предлагает сбалансированные решения, сочетающие в себе высокую производительность и надежность. Благодаря собственному производству в городе Тэнчжоу и строгому контролю качества на всех этапах, компания обеспечивает поставку оборудования, готового к интенсивной эксплуатации в условиях современного машиностроения. Инженерная поддержка на всех этапах — от подбора модели до пусконаладки — позволяет минимизировать риски внедрения новой технологии.
Для получения детальных технических характеристик моделей серии VMC, консультации по выбору конфигурации или запроса коммерческого предложения, рекомендуется связаться со специалистами компании. Правильный выбор оборудования сегодня — это гарантия конкурентоспособности вашего производства завтра.
Узнать больше о технических возможностях и модельном ряде можно, перейдя по ссылке на продукты и технические решения.